






Формование автомобильных воздуховодов включает придание листовому металлу или другим подходящим материалам формы элементов воздуховодов, которые направляют, распределяют и регулируют воздушные потоки в системах автомобиля. В автомобильном производстве точно сформованные воздуховоды обеспечивают работу систем вентиляции, отопления, кондиционирования воздуха и отдельных систем охлаждения. Производителям необходимы воспроизводимые процессы формования, обеспечивающие стабильные размеры, надежные соединения и эффективное производство.
Junsai Group предлагает оборудование для формования металла и решения автоматизации для промышленного производства. Предприятиям, выпускающим автомобильные воздуховоды, выбор подходящего оборудования для резки, резки ножницами, гибки, формирования фланцев и сборки воздуховодов помогает улучшить согласованность производственных операций и поддерживать стабильное качество продукции.
Как для изготовления отдельных элементов воздуховодов, так и для создания полной производственной линии подходящая конфигурация оборудования зависит от типа материала, толщины листа, геометрии воздуховода, требуемых допусков и объема производства. Согласовав подготовку листового материала с операциями формования и соединения, производители могут организовать эффективный процесс изготовления прямоугольных воздуховодов, воздушных каналов сложной формы и других компонентов воздухораспределения из листового металла.
Что такое формование автомобильных воздуховодов?
Формование автомобильных воздуховодов — это процесс резки, гибки, фальцовки и сборки подходящих материалов для создания воздуховодов, направляющих воздушные потоки в системах вентиляции, отопления, кондиционирования воздуха или других предусмотренных системах автомобиля. При работе с листовым металлом процесс может включать резку ножницами, вырубку вырезов, формирование питтсбургского фальцевого замка, формирование фланцев и окончательную сборку.
Производственная последовательность начинается с подготовки и резки материала. Затем плоскому листу придают требуемый профиль, а его кромки или соединительные участки подготавливают к соединению. В зависимости от конструкции готовый воздуховод может иметь швы, фланцы, изгибы, крепежные элементы или переходы между различными формами поперечного сечения.
Автомобильные воздуховоды значительно различаются по размерам, материалам и конструкции. Некоторые изготавливаются из пластика или гибких материалов, тогда как в отдельных случаях используется формованный листовой металл. Подходящий способ изготовления зависит от требований к воздушному потоку, рабочей температуры, доступного монтажного пространства, требований по шуму и технических характеристик системы автомобиля.
Производителям воздуховодов из листового металла комплексный процесс формования помогает согласовать резку, фальцовку, подготовку фланцев и сборку, одновременно сокращая лишние операции по перемещению материала.
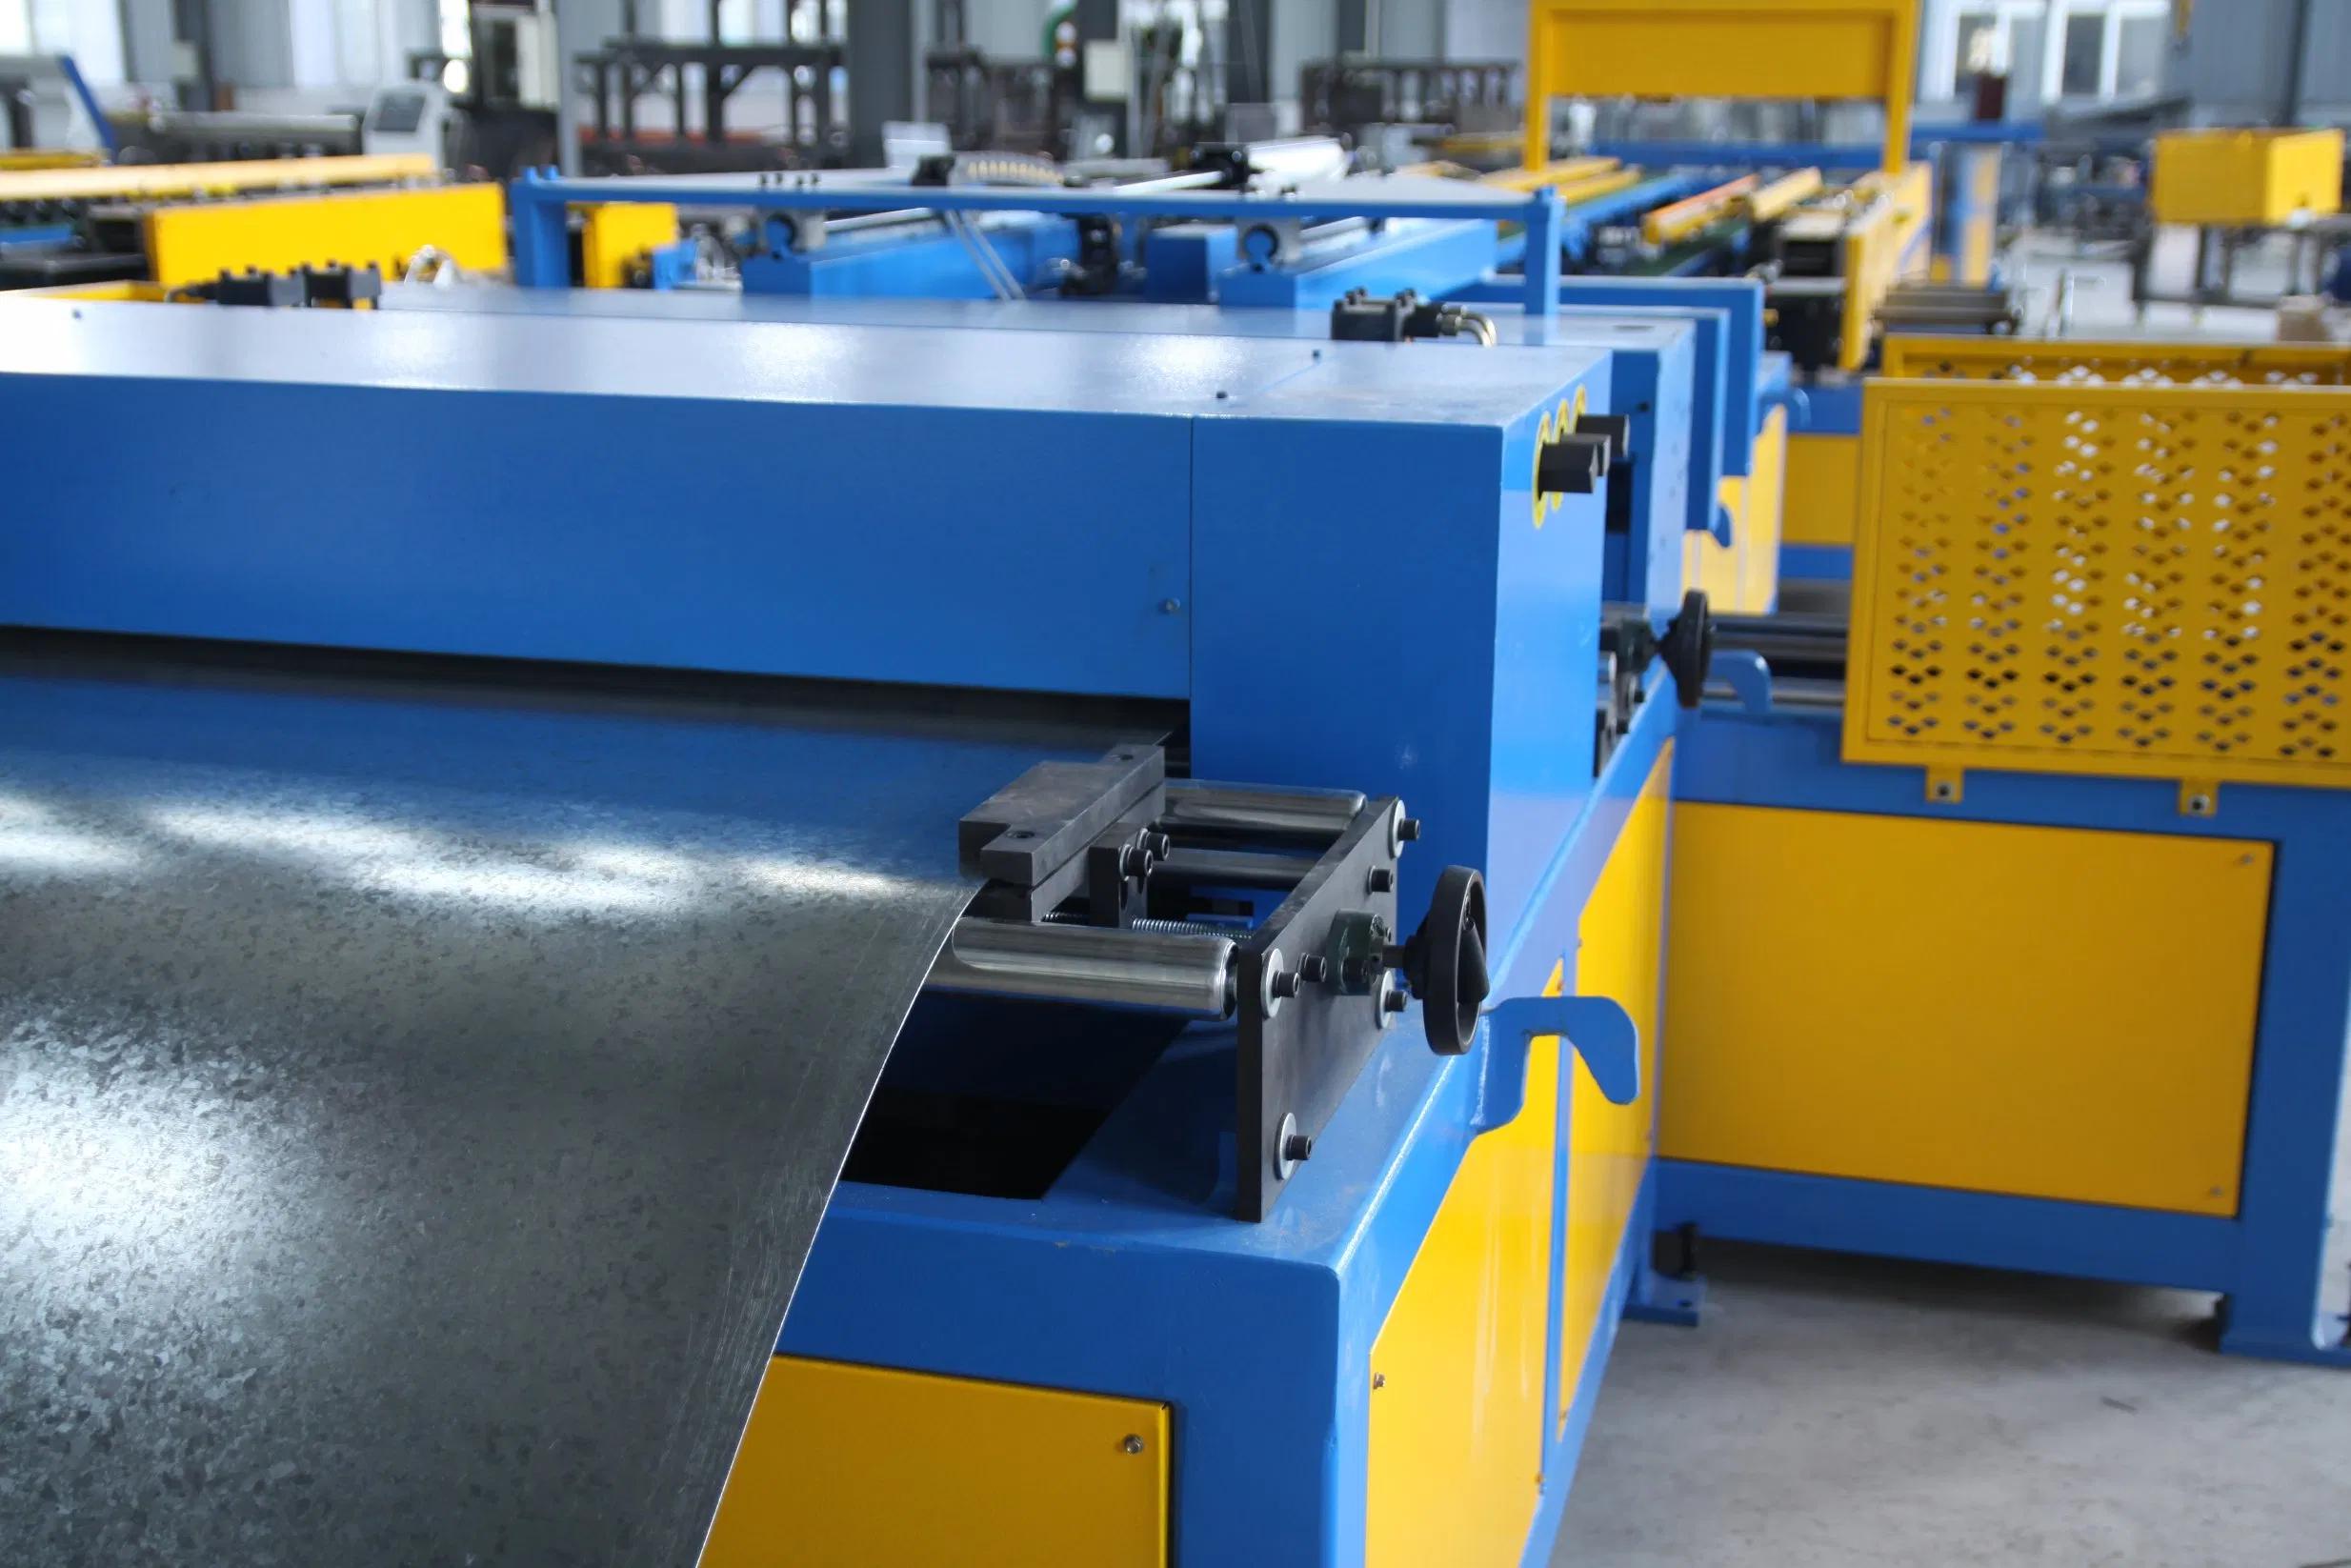
Применение автомобильных воздуховодов
Воздуховоды выполняют различные функции в автомобиле. Требования к их конструкции и изготовлению зависят от места установки, условий движения воздуха и окружающих компонентов.
Воздуховоды систем HVAC
Автомобильные системы HVAC распределяют подготовленный воздух от блока отопления и кондиционирования в салон. Воздуховоды могут направлять воздушные потоки к дефлекторам приборной панели, в пространство для ног, к выходным отверстиям для задних пассажиров и соплам обдува стекол.
Для этих компонентов необходимы соответствующие внутренние размеры, надежные соединения и плавные каналы прохождения воздуха. В зависимости от области применения производители могут использовать формованные пластиковые детали, гибкие воздуховоды или другие материалы вместо листового металла.
Воздуховоды охлаждения
В отдельных автомобильных системах охлаждения используются специальные воздушные каналы для направления потока воздуха к компонентам, требующим регулирования теплового режима. К ним могут относиться системы охлаждения тормозов, электронное оборудование или другие предусмотренные узлы автомобиля.
Материал и процесс формования должны соответствовать рабочей температуре, вибрационным нагрузкам, доступному монтажному пространству и механическим требованиям конкретного применения.
Прямоугольные элементы воздуховодов и элементы нестандартной формы
В некоторых системах воздухораспределения автомобилей и другого транспортного оборудования используются прямоугольные элементы воздуховодов или элементы нестандартной формы, позволяющие разместить их в ограниченном пространстве и соединить различные участки системы.
Для прямоугольных воздуховодов необходимы точные размеры и стабильная геометрия углов. Если предусмотрено использование листового металла, соответствующие операции фальцовки и формирования швов помогают получить требуемое поперечное сечение.
Не все автомобильные воздуховоды имеют прямоугольную форму или изготавливаются из металла. Технологический маршрут следует определять на основании чертежей изделия и спецификаций материалов.
Процесс изготовления автомобильных воздуховодов
Эффективный технологический процесс производства воздуховодов для систем отопления, вентиляции и кондиционирования воздуха (HVAC) предусматривает согласованное выполнение подготовки материала, резки, формования, соединения и контроля. Точная последовательность операций зависит от геометрии воздуховода и выбранной технологии изготовления.
1. Выбор и подготовка листового металла
Процесс начинается с выбора листового материала и толщины в соответствии со спецификацией. В зависимости от области применения производители могут использовать оцинкованную сталь, нержавеющую сталь, алюминий или другие разрешенные марки листового металла.
Свойства материала влияют на припуск на гибку, упругое пружинение, формирование фальцевых соединений, коррозионную стойкость и массу готовой детали. Перед началом производства следует проверить точность размеров листа, состояние его поверхности и совместимость с выбранным оборудованием.
Для пластиковых автомобильных воздуховодов технологический процесс может вместо этого включать литье под давлением, экструзию, выдувное формование или другой подходящий способ.
2. Раскрой листового металла по размеру
Раскрой листового металла задает размеры заготовки и подготавливает материал к последующим операциям формования. Гильотинные ножницы позволяют эффективно выполнять прямолинейные резы, а для сложных контуров и отверстий могут применяться лазерная резка, пробивка или другие методы.
Точная подготовка заготовок помогает выдерживать размеры готовых воздуховодов и сокращать излишние отходы. При выборе метода резки следует учитывать качество реза, образование заусенцев и стабильность размеров.
При крупносерийном производстве автоматизированная подача материала и согласованное выполнение операций резки позволяют сократить ручное перемещение материала и повысить повторяемость производственного процесса.
3. Формирование питтсбургского фальца
Питтсбургский фальц — распространенный тип фальцевого соединения, применяемый при изготовлении прямоугольных воздуховодов из листового металла. Он предусматривает формирование замковой кромки, которую соединяют с ответной кромкой для получения шва воздуховода.
Станок для формирования питтсбургского фальца создает требуемый профиль вдоль кромки листа. Геометрия готового фальцевого соединения зависит от толщины листа, настроек станка, характеристик материала и состояния оснастки.
Этот способ соединения часто используется в воздуховодах коммерческих систем HVAC. Его пригодность для автомобильных воздуховодов необходимо подтверждать с учетом конкретной конструкции воздуховода, спецификации материала, ограничений по доступному пространству и требуемых эксплуатационных характеристик соединения.
4. Формирование фланцев TDF
Станки для формирования фланцев TDF создают фланцевые профили для соединения секций прямоугольных воздуховодов. TDF, или поперечный фланец воздуховода, — это система формирования фланцев, применяемая при изготовлении прямоугольных воздуховодов из листового металла.
Правильно сформированный фланец обеспечивает стабильную геометрию сопряжения совместимых секций воздуховода. В зависимости от конструкции при сборке также могут потребоваться угловые элементы, крепеж, уплотнительные прокладки, герметики или другие соединительные компоненты.
При производстве автомобильных воздуховодов оборудование TDF применимо только в том случае, если конструкция компонента предусматривает совместимую фланцевую систему. Во многих воздуховодах автомобильных систем HVAC используются другие способы соединения, особенно если воздуховоды изготовлены из формованных пластиков или гибких материалов.
5. Листогибочные операции
Листогибочный станок изгибает подготовленный лист, придавая ему требуемую геометрию воздуховода. Точная гибка формирует боковые стенки, углы, переходы и другие элементы, указанные на чертеже детали.
Станок должен соответствовать толщине листа, длине гиба, свойствам материала и требуемому углу. Подбор оснастки и расчет припусков на гибку помогают поддерживать стабильность размеров и сокращать объем доработки.
При изготовлении прямоугольных воздуховодов согласованное выполнение операций гибки позволяет получить требуемое поперечное сечение и подготовить кромки к замыканию фальца или соединению другим способом.
6. Сборка и соединение воздуховодов
После формования компоненты воздуховода собирают с использованием способа соединения, предусмотренного для изделия. В зависимости от материала и конструкции могут применяться замковые фальцевые соединения, крепеж, сварка, клеи или соединения с формованными сопрягаемыми элементами.
При сборке необходимо сохранять требуемые размеры и предотвращать непредусмотренные зазоры или деформации. Для систем HVAC требования к утечкам зависят от спецификации конкретной системы и условий эксплуатации.
7. Проверка и контроль качества
Готовые компоненты воздуховодов следует проверять на соответствие утвержденным чертежам и производственным спецификациям.
Стандартные проверки включают контроль габаритных размеров, геометрии поперечного сечения, точности фланцев, зацепления фальцев, состояния поверхности и совмещения соединений. При необходимости производители также могут проводить испытания на герметичность, оценку воздушного потока, вибрационные испытания и другие проверки с учетом конкретного применения.
Документированные процедуры контроля и стабильные настройки оборудования помогают производителям поддерживать качество от партии к партии.
Основное оборудование для производства воздуховодов HVAC
Подходящий комплект оборудования зависит от конструкции воздуховода, материала, объема производства и требуемого уровня автоматизации.
Гильотинные ножницы
Гильотинные ножницы разрезают листовой металл на заготовки с заданными прямолинейными кромками. Они подходят для производственных процессов, требующих повторяемости размеров листовых заготовок и эффективной подготовки прямоугольных или других простых заготовок.
При выборе гильотинных ножниц производителям следует учитывать максимальную толщину листа, длину реза, тип материала, точность позиционирования и ожидаемую производительность.
Листогибочный станок
Листогибочный станок придает листовому металлу требуемые углы и профили. При изготовлении воздуховодов он позволяет формировать боковые стенки, углы и другие гибы, необходимые для создания секций воздуховодов прямоугольного или фасонного сечения.
Технические возможности станка должны соответствовать толщине материала, размерам листа, длине гиба и геометрии детали.
Станок для формирования питтсбургского фальца
Станок для формирования питтсбургского фальца создает замковый фальцевый профиль на совместимых компонентах воздуховодов из листового металла. Он обычно применяется там, где требуется механически собираемое фальцевое соединение прямоугольного воздуховода.
Станок следует настроить в соответствии с заданной толщиной материала и размерами фальца.
Станки для формирования фланцев TDF
Станки для формирования фланцев TDF подготавливают совместимые фланцевые кромки на секциях прямоугольных воздуховодов. Они помогают стандартизировать геометрию соединений между секциями, изготовленными в рамках одной производственной системы.
Выбор подходящего оборудования зависит от требуемого профиля фланца, толщины листа, размеров воздуховода и способа соединения.
Оборудование для резки и автоматизированного перемещения материала
Линия производства воздуховодов может включать гильотинные ножницы, пробивное оборудование, оборудование для лазерной резки или другое оборудование для подготовки заготовок. Автоматизированные системы подачи и перемещения могут связывать эти операции с последующими станциями формования.
При крупносерийном производстве согласованное перемещение материала позволяет сократить число его перемещений и поддерживать более предсказуемую последовательность производственных операций.
Выбор между линией производства воздуховодов с ручным управлением и автоматической линией
Конфигурацию линии производства воздуховодов следует выбирать исходя из номенклатуры изделий и ожидаемого объема выпуска, а не только уровня автоматизации.
Ручное и полуавтоматическое производство
Оборудование с ручным управлением или полуавтоматическое оборудование может подходить для небольших производственных партий, частых изменений конструкции и предприятий, выпускающих разнообразные компоненты воздуховодов.
Такая конфигурация может обеспечивать гибкость, когда операторам необходимо менять настройки под различные размеры листа, профили фланцев или геометрию воздуховодов. Однако объем выпуска и повторяемость зависят от квалификации операторов, процедур наладки и организации перемещения материала.
Автоматическое производство воздуховодов
Автоматическая линия производства воздуховодов позволяет согласованно выполнять резку, формование, перемещение и отдельные последующие операции с меньшим участием персонала.
В зависимости от конфигурации оборудования автоматизация может повысить стабильность производства, сократить время перемещения материала и увеличить объем выпуска. Производителям следует оценивать время наладки, требования к переналадке, потребности в техническом обслуживании и фактическое время цикла всего процесса.
Крупносерийное производство
Большие объемы выпуска стандартизированных компонентов воздуховодов могут оправдывать более высокий уровень автоматизации, если спрос стабилен, а конструкции изделий позволяют использовать повторяемые настройки оборудования.
Перед инвестированием в автоматизированную линию рассчитайте ожидаемый объем выпуска, коэффициент загрузки оборудования, объем отходов материала, потребность в персонале, время простоя и затраты на техническое обслуживание. Подходящее решение должно обеспечивать достижение производственной цели без избыточного оборудования или усложнения процесса.
Материалы и особенности проектирования автомобильных воздуховодов
Выбор материала зависит от назначения воздуховода и условий его эксплуатации.
Для воздуховодов из листового металла могут применяться оцинкованная сталь, алюминий или нержавеющая сталь, если конструкция требует соответствующих механических, тепловых или антикоррозионных свойств. Для пластиковых воздуховодов могут использоваться подходящие марки термопластов, когда требуются малая масса, сложная геометрия или интеграция с формованными элементами.
При разработке изделия производителям следует оценивать следующие факторы:
- Требования к воздушному потоку: поперечное сечение воздуховода, изгибы, переходы и особенности внутренней поверхности влияют на сопротивление воздушному потоку.
- Допуски на размеры: точность сопрягаемых элементов помогает разместить воздуховоды в доступном монтажном пространстве и соединить их с соседними компонентами.
- Термостойкость: выбранный материал должен выдерживать ожидаемую рабочую температуру.
- Шум и вибрация: жесткость материала, схема крепления и конструкция соединений могут влиять на передачу вибрации и шума.
- Герметичность: швы и соединения должны соответствовать заданным требованиям к утечкам.
- Масса и коррозионная стойкость: при выборе материала следует учитывать условия эксплуатации автомобиля и срок службы компонента.
- Себестоимость изготовления: эффективность резки, оснастка, время цикла, отходы, сборка и контроль влияют на общую себестоимость.
Эти требования следует определить до выбора оборудования или окончательного утверждения компоновки производственной линии.
Формование автомобильных воздуховодов и изготовление воздуховодов для коммерческих систем HVAC
При формовании автомобильных воздуховодов и изготовлении воздуховодов для коммерческих систем HVAC используется ряд общих технологий обработки листового металла, однако требования к изделиям могут различаться.
| Фактор | Формование автомобильных воздуховодов | Изготовление воздуховодов для коммерческих систем HVAC |
|---|---|---|
| Типичная область применения | Вентиляция, отопление, кондиционирование воздуха и отдельные системы охлаждения автомобилей | Распределение воздуха и вентиляция в зданиях |
| Распространенные материалы | Пластики, гибкие материалы или листовой металл в зависимости от области применения | Оцинкованная сталь, алюминий, нержавеющая сталь и другие материалы, указанные в спецификации |
| Геометрия изделия | Форма часто определяется ограниченным пространством для установки в автомобиле | Часто имеют прямоугольное или круглое сечение |
| Способы соединения | Могут включать формованные соединения, защёлки, клеевые соединения, сварку или предусмотренные конструкцией фальцевые соединения металла | Могут включать питтсбургские замки, фланцы TDF, крепёжные элементы и герметики |
| Приоритеты проектирования | Компоновка, масса, шум, вибрация, температура и воздушный поток | Пропускная способность по воздуху, контроль утечек, прочность конструкции, монтаж и техническое обслуживание |
| Требования к оборудованию | Зависят от выбранного материала и конструкции компонента | Могут включать гильотинную резку, формирование замков, формирование фланцев, гибку и автоматизированные линии производства воздуховодов |
Оборудование для производства прямоугольных воздуховодов коммерческих систем отопления, вентиляции и кондиционирования воздуха (HVAC) может подходить для изготовления отдельных автомобильных компонентов из листового металла. Однако нельзя считать, что станок для формирования фланцев TDF или станок для формирования питтсбургского замка подходит для любого автомобильного воздуховода.
Конфигурация оборудования должна определяться чертежом детали, спецификацией материала, способом соединения и требуемыми эксплуатационными характеристиками.
Как повысить эффективность производства воздуховодов
Производители могут повысить эффективность производства за счёт согласования отдельных операций и сокращения объёма доработок, которых можно избежать.
Стандартизируйте материалы и настройки оборудования
Документируйте марки материалов, толщину листов, размеры раскроя, параметры формования и критерии контроля для каждой группы изделий. Стандартизированные настройки позволяют сократить время регулировки и повысить повторяемость результатов.
Оптимизируйте раскрой и резку листов
Рациональная схема раскроя заготовок сокращает отходы и позволяет повысить коэффициент использования материала. При раскрое следует учитывать ориентацию деталей, припуски по краям, ограничения процесса резки и требования последующих операций формования.
Согласуйте работу производственной линии
Располагайте участки резки, гильотинной резки, гибки, формирования замков, формирования фланцев и сборки так, чтобы свести к минимуму ненужные перемещения. Вместимость межоперационных буферов должна учитывать различия во времени цикла и производственные потребности.
Контролируйте состояние оборудования
Регулярная проверка оснастки, роликов, ножей, направляющих и выверки оборудования помогает сократить количество дефектов, вызванных износом или неправильными настройками. Профилактическое техническое обслуживание также помогает сократить внеплановые простои.
Отслеживайте показатели качества и производства
Контролируйте долю брака, объём доработок, время цикла, простои и результаты контроля размеров. Эти показатели помогают выявлять узкие места процесса и определять, даст ли автоматизация или изменение оборудования измеримый эффект.
Выбор решения для формования автомобильных воздуховодов от Junsai Group
Junsai Group предлагает промышленное оборудование и решения по автоматизации для производственных задач. При оценке проекта по формованию автомобильных воздуховодов первым шагом является определение характеристик изделия и процессов, необходимых для его изготовления.
Для компонентов воздуховодов из листового металла конфигурация оборудования может включать резку или гильотинную резку, гибку, формирование фальцев, формирование фланцев и сборку. Для пластиковых автомобильных воздуховодов может потребоваться другой технологический маршрут, например литьё под давлением, экструзия или иной подходящий процесс формования.
Для оценки подходящего решения производителям следует подготовить:
- Чертежи изделий или типовые образцы
- Марку материала и толщину листа
- Размеры воздуховода и геометрию поперечного сечения
- Требуемые характеристики фальцев, фланцев и соединений
- Ожидаемый объём производства и целевое время цикла
- Допуски и требования к герметичности
- Желаемый уровень автоматизации и ограничения по планировке производственного помещения
Эта информация позволяет точнее оценить производительность оборудования, совместимость технологических процессов, необходимую оснастку и возможности интеграции в производственную линию.
Junsai Group может помочь производителям оценить требования к оборудованию и определить подходящие конфигурации оборудования для планируемого производственного процесса.
Часто задаваемые вопросы о формовании автомобильных воздуховодов
Что такое формование автомобильных воздуховодов?
Формование автомобильных воздуховодов — это процесс придания материалам формы каналов, направляющих воздух в системах вентиляции, отопления, кондиционирования или отдельных системах охлаждения автомобиля. В зависимости от конструкции изготовление может включать резку листового металла, гибку, формирование фальцев, сборку, формование пластмасс или другие процессы, соответствующие конкретному материалу.
Какие станки используются для производства воздуховодов HVAC?
При производстве воздуховодов HVAC из листового металла могут применяться гильотинные ножницы, листогибочные станки, станки для формирования питтсбургского замка, станки для формирования фланцев TDF, пробивное оборудование и системы лазерной резки. Необходимое оборудование зависит от геометрии воздуховода, материала, способа соединения и объёма производства.
Что такое питтсбургский замок в производстве воздуховодов?
Питтсбургский замок — это замковое фальцевое соединение листового металла, используемое для соединения совместимых кромок воздуховода. Станок для формирования питтсбургского замка формирует профиль фальца, который затем собирают для получения требуемого соединения воздуховода. Его пригодность зависит от конструкции воздуховода и заданных эксплуатационных характеристик соединения.
Для чего используются станки для формирования фланцев TDF?
Станки для формирования фланцев TDF изготавливают совместимые фланцевые профили на прямоугольных секциях воздуховодов из листового металла. Эти фланцы служат для соединения секций воздуховодов с помощью предусмотренных сборочных элементов. Оборудование TDF обычно применяется для прямоугольных воздуховодов HVAC и должно подбираться в соответствии с фактическими требованиями к изделию.
Может ли автоматическая линия производства воздуховодов изготавливать прямоугольные воздуховоды?
Да. Автоматическая линия производства воздуховодов может изготавливать прямоугольные воздуховоды, если её конфигурация обеспечивает требуемые размеры, толщину материала, профили фальцев и способы соединения. В зависимости от системы линия может объединять резку, гибку, формирование замков, формирование фланцев и перемещение материалов.
Подходит ли листовой металл для любого автомобильного воздуховода?
Нет. Автомобильные воздуховоды могут изготавливаться из пластмасс, гибких материалов, листового металла или комбинаций материалов. Выбор зависит от рабочей температуры, требований к воздушному потоку, доступного пространства, требований по шуму и вибрации, целевой массы и технических требований к компоненту.
Как производители могут увеличить производительность изготовления воздуховодов?
Производительность можно повысить за счёт правильного подбора оборудования по мощности и рабочим размерам, оптимизации схем раскроя, стандартизации настроек, согласованного перемещения материалов, сокращения времени переналадки и профилактического технического обслуживания. Автоматизация может увеличить выпуск стандартных изделий, однако необходимо учитывать полный производственный цикл и узкие места на последующих этапах.
Что следует учитывать при выборе листогибочного станка для производства воздуховодов?
Учитывайте марку материала, максимальную толщину листа, длину гиба, требуемые углы, геометрию детали, точность позиционирования, совместимость оснастки и ожидаемый объём производства. Станок должен обеспечивать размеры и операции формования, указанные на чертежах изделия.
В чём разница между формованием автомобильных воздуховодов и производством прямоугольных воздуховодов HVAC?
Формование автомобильных воздуховодов охватывает изготовление компонентов автомобильных систем распределения воздуха, включая конструкции из пластмасс, гибких материалов и листового металла. Под производством прямоугольных воздуховодов HVAC обычно понимается изготовление прямоугольных воздуховодов из листового металла для систем вентиляции зданий. Хотя некоторые технологии изготовления совпадают, материалы, конструкции соединений, условия монтажа и требования к оборудованию могут различаться.
Какая информация необходима для выбора линии производства воздуховодов?
Производителям следует предоставить чертежи изделия, спецификацию материала, толщину листа, размеры воздуховода, требования к фальцам и фланцам, целевой объём производства, критерии качества и ожидаемый уровень автоматизации. Эти сведения помогают определить необходимое оборудование для резки, гильотинной резки, гибки, формования и перемещения материалов.
Запросите решение для формования автомобильных воздуховодов
Эффективное производство воздуховодов начинается с правильного выбора производственного процесса и конфигурации оборудования. Независимо от того, предусматривает ли ваш проект изготовление компонентов воздуховодов из листового металла, прямоугольных секций воздуховодов HVAC или специализированных компонентов автомобильных систем распределения воздуха, производственное решение должно соответствовать материалу, геометрии, способу соединения и ожидаемому объёму выпуска.
Junsai Group помогает производителям оценивать промышленное формовочное оборудование и варианты автоматизации с учётом их производственных требований.
Свяжитесь с Junsai Group для обсуждения вашего проекта по формованию автомобильных воздуховодов, передачи технических чертежей и подбора подходящей конфигурации оборудования для вашего производства.



