






Термоформование изделий медицинского назначения — это гибкий метод производства пластиковых компонентов, защитных корпусов, лотков и упаковки, используемых в различных областях здравоохранения. Сочетание подходящих термопластичных материалов, тщательно спроектированной оснастки и контролируемых параметров нагрева и формования позволяет производителям разрабатывать компоненты, отвечающие установленным требованиям к размерам, функциональности и производству.
Junsai Group предлагает термоформовочное оборудование и решения по автоматизации для производителей, стремящихся повысить стабильность формования, оптимизировать производственные процессы и подготовиться к масштабированию производства. Для различных изделий — от корпусов оборудования и кожухов диагностического оборудования до термоформованной упаковки медицинского назначения — подходящая конфигурация оборудования зависит от геометрии детали, свойств материала, требуемых допусков и ожидаемого объёма производства.
Независимо от того, предусматривает ли проект разработку прототипов, мелкосерийное производство или выпуск продукции в больших объемах, выбор подходящих термоформовочных машин и конфигураций технологического процесса помогает производителям обеспечить баланс между качеством продукции, затратами на оснастку, продолжительностью цикла и долгосрочной экономической эффективностью.
Что такое термоформование для медицинской промышленности?
Термоформование для медицинской промышленности — это процесс изготовления пластмассовых изделий, при котором лист или пленку из термопласта нагревают до состояния, пригодного для формования, придают материалу форму по наружной поверхности или внутри полости формы с помощью вакуума, давления или сочетания методов формования, а затем охлаждают для сохранения требуемой геометрии. После этого сформованную деталь обрезают, проверяют и подготавливают к последующим операциям сборки или упаковывания.
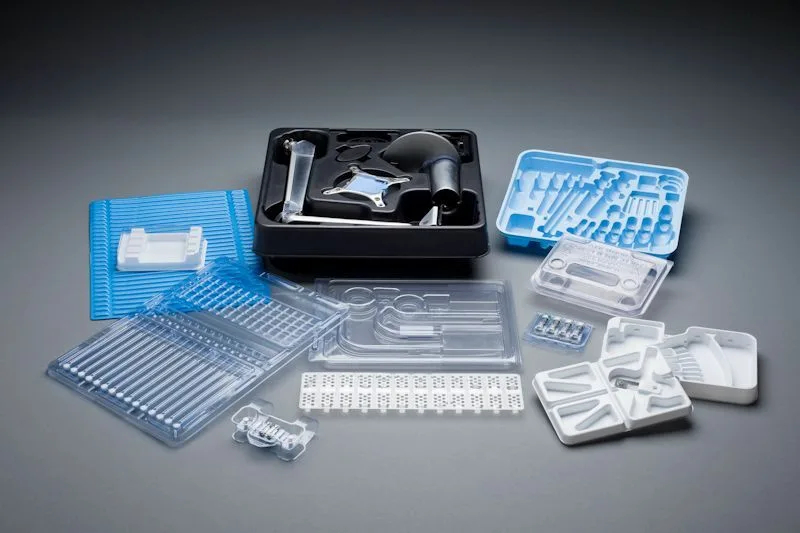
При производстве медицинских изделий термоформование применяется для изготовления широкого спектра продукции, включая защитные лотки, корпуса медицинского оборудования, кожухи диагностических приборов, органайзеры для компонентов и упаковку, удерживающую медицинские изделия в заданном положении.
Этот процесс особенно подходит для задач, требующих относительно легких пластиковых конструкций, индивидуальной геометрии и воспроизводимости производства. Конечный результат зависит от выбора материала, конструкции формы, контроля температуры, давления формования, условий охлаждения и точности обрезки.
Термоформование для медицинской промышленности само по себе не делает деталь стерильной или пригодной для непосредственного контакта с пациентом. Совместимость материалов, чистоту, требования к стерилизации, эксплуатационные характеристики упаковки и применимые нормативные требования необходимо оценивать с учетом предполагаемого медицинского применения.
Области применения термоформования в медицинской промышленности
Термоформованные пластиковые изделия используются в медицинской промышленности как в качестве функциональных компонентов, так и для упаковки. Требования к конструкции различаются в зависимости от того, предназначена ли деталь для защиты прибора, обеспечения диагностического процесса, упорядоченного размещения компонентов или использования в составе корпуса медицинского изделия.
Компоненты медицинских изделий и корпуса оборудования
Термоформованные пластиковые детали могут использоваться в качестве наружных кожухов, защитных панелей, корпусов оборудования, внутренних органайзеров и отдельных конструктивных элементов. Такие детали могут предусматривать размещение электронных узлов, доступ к точкам обслуживания, прокладку кабелей или установку в существующую конструкцию оборудования.
При изготовлении медицинского оборудования процесс формования должен учитывать расположение точек крепления, толщину стенок, качество поверхности, стабильность размеров и взаимодействие пластиковой детали с другими узлами.
При разработке конструкции также может потребоваться учитывать воздействие чистящих средств, многократные манипуляции с изделием, изменения температуры и предполагаемые условия эксплуатации. Эти факторы влияют на выбор термопластичных материалов и процесса формования.
Диагностическое оборудование и лабораторные изделия
Диагностическое оборудование часто сочетает литые или формованные пластиковые детали с датчиками, дисплеями, электронными компонентами, узлами для работы с жидкостями и сменными расходными материалами. Термоформованные кожухи и корпуса позволяют создать легкую внешнюю конструкцию с учетом формы и компоновки оборудования.
Лабораторные лотки, органайзеры для образцов, держатели приборов и транспортировочные вкладыши — другие примеры применения формованного пластика для сохранения упорядоченного расположения компонентов при обращении с ними и обработке.
При разработке таких изделий следует оценивать геометрию полостей, жесткость детали, постоянство размеров, требования к очистке и совместимость с материалами или оборудованием, с которыми будет контактировать компонент.
Упаковка для медицинских изделий и защитные лотки
Упаковка для медицинских изделий — одна из устоявшихся областей применения термоформования пластмасс. В зависимости от конструкции упаковки термоформование позволяет изготавливать лотки, вкладыши, блистерные упаковки и полости индивидуальной формы, которые фиксируют и защищают изделия при обращении, хранении и транспортировке.
При проектировании упаковки может потребоваться учитывать контуры изделия, предотвращать нежелательные перемещения, обеспечивать достаточную защиту от механических повреждений и совместимость с подходящим процессом укупоривания или герметизации.
Для стерильной упаковки медицинских изделий упаковочная система должна быть разработана и валидирована с учетом ее предполагаемого применения. Выбор материала, характеристики герметизации, барьерные требования, совместимость со стерилизацией и целостность упаковки необходимо рассматривать в комплексе, а не как отдельные проектные решения.
Термоформованные детали по индивидуальному заказу
Для медицины и здравоохранения можно изготавливать широкий ассортимент термоформованных деталей по индивидуальному заказу. К ним относятся защитные оболочки, кожухи оборудования, лотки, вкладыши и формованные пластиковые компоненты, разработанные с учетом конкретных требований к сборке.
Изготовление по индивидуальному заказу начинается с четкого понимания требований к готовой детали. Чертежи, трехмерные модели, спецификации материалов, требования к допускам, годовая потребность и сведения о последующей сборке помогают определить подходящую оснастку и конфигурацию машины.
Процесс термоформования в медицинском производстве
Процесс термоформования для медицинской промышленности включает несколько взаимосвязанных этапов. Каждый этап влияет на точность размеров, качество поверхности, распределение материала и стабильность характеристик готовой детали.
1. Проектирование изделия и анализ технологичности
Перед началом производства инженеры анализируют геометрию детали, толщину стенок, формовочные уклоны, радиусы скруглений, глубину формования, требования к обрезке и предполагаемую функцию. Такой анализ конструкции помогает выявить элементы, которые могут привести к чрезмерному утонению материала, затрудненному извлечению из формы или отклонениям размеров.
При производстве медицинских изделий в ходе анализа также следует определить необходимые точки контроля, требования к прослеживаемости и чистоте, а также все аспекты упаковки или стерилизации, относящиеся к готовому изделию.
2. Выбор термопластичного материала
Пластмассы, пригодные для термоформования, необходимо выбирать с учетом механических, термических, химических, визуальных и нормативных требований к компоненту. Выбранная марка материала также должна подходить для предполагаемых условий формования.
К распространенным группам материалов, используемых при термоформовании, относятся PETG, PET, полипропилен (PP), полистирол (PS), ABS, поликарбонат (PC) и отдельные марки полиэтилена. Не каждый материал подходит для любого медицинского применения, а его доступность зависит от марки и поставщика.
Если к компоненту предъявляются определенные требования по биосовместимости, воздействию химических веществ, стерилизации или эксплуатационным характеристикам упаковки, может потребоваться документация, подтверждающая пригодность материала для медицинского или конкретного применения. Общая пригодность материала для термоформования сама по себе не подтверждает его пригодность для конкретного медицинского использования.
3. Нагрев и подготовка листа
Пластиковый лист нагревают до контролируемого диапазона температур, позволяющего формовать его без недопустимой деструкции или неравномерного течения материала. Равномерность нагрева важна, поскольку неравномерное распределение температуры может влиять на глубину вытяжки, толщину стенок, внешний вид поверхности и воспроизводимость размеров.
Необходимый профиль нагрева зависит от полимера, толщины и размеров листа, геометрии формы и конфигурации машины. Правильная разработка процесса позволяет установить диапазон рабочих параметров, обеспечивающий воспроизводимость, вместо использования одной температурной настройки для всех материалов.
4. Вакуумное формование или формование под давлением
Когда лист достигает требуемого для формования состояния, ему придают форму по поверхности формы.
При вакуумном формовании используется пониженное давление, которое притягивает нагретый пластик к поверхности формы. Этот метод часто подходит для деталей, геометрию и требуемую детализацию поверхности которых можно получить с помощью вакуума.
При формовании под давлением нагретый лист прижимается к форме избыточным давлением воздуха. В зависимости от оснастки и настройки машины этот метод позволяет воспроизводить более мелкие элементы поверхности и более четкие контуры, чем базовая схема вакуумного формования.
Выбор между вакуумным формованием и формованием под давлением зависит от геометрии детали, требуемой детализации, поведения материала, внешнего вида и особенностей оснастки. Для более сложных деталей могут потребоваться дополнительные средства формования или другой метод производства.
5. Охлаждение, обрезка и финишная обработка
После формования деталь охлаждают до состояния, при котором она сохраняет свою форму при извлечении. Затем при обрезке удаляют излишки материала и формируют окончательный контур, отверстия и другие предусмотренные конструкцией элементы.
В зависимости от конструкции детали дополнительные операции могут включать сверление, механическую обработку, обработку кромок, сборку, нанесение этикеток или контроль. Эти операции следует планировать на этапе разработки изделия, поскольку они могут влиять на общую продолжительность цикла и совокупную стоимость производства.
6. Контроль качества и управление процессом
Готовые детали следует проверять на соответствие установленным критериям приемки. Типовые проверки могут включать контроль габаритных размеров, толщины стенок, внешнего вида, коробления, качества кромок и расположения функциональных элементов.
При жестких требованиях к допускам производителям следует определить метод измерения, периодичность отбора образцов, пределы приемки и порядок действий при обнаружении несоответствующих деталей. Критические размеры следует оценивать с учетом фактических возможностей процесса, а не считать их достижимыми лишь потому, что выбрана термоформовочная машина.
Для медицинских применений требования к документации и валидации зависят от изделия, распределения производственной ответственности, предполагаемого применения и применимой системы качества.
Выбор термоформовочных машин для медицинских применений
Выбор подходящих термоформовочных машин начинается с требований к детали и производству. Размер машины, система нагрева, метод формования, компоновка форм, уровень автоматизации и способ обрезки влияют на ассортимент продукции, которую можно эффективно изготавливать.
Вакуумные термоформовочные машины
Вакуумные термоформовочные машины используются для изготовления компонентов, форму которых можно получить с помощью вакуума. В зависимости от конструкции они позволяют производить лотки, кожухи, органайзеры и другие формованные пластиковые детали.
При оценке вакуумной системы производителям следует учитывать доступную площадь формования, диапазон толщины листа, равномерность нагрева, характеристики вакуумной системы, совместимость с формами, организацию охлаждения и воспроизводимость цикла формования.
Машины для формования под давлением
Машины для формования под давлением подходят для задач, требующих более детальной проработки поверхности или более четких контуров, чем может обеспечить конкретная установка для вакуумного формования.
Машину необходимо подбирать с учетом требуемого давления формования, конструкции формы, материала, размеров листа и производительности. Проектирование технологической оснастки и технологические испытания важны для определения того, можно ли стабильно обеспечивать требуемый внешний вид и точность размеров.
Автоматизированные системы термоформования
Автоматизированные системы термоформования могут объединять загрузку листов, нагрев, формование, извлечение изделий из формы, обрезку и перемещение изделий. Степень автоматизации зависит от изделия и планировки производства.
При крупносерийном производстве автоматизация может сократить объем ручных операций по перемещению изделий, стабилизировать продолжительность цикла и обеспечить равномерное перемещение между этапами процесса. Однако сама по себе автоматизация не гарантирует повышения качества или снижения затрат. Комплексную систему необходимо оценивать с учетом фактической конструкции изделия, требований к переналадке и контролю, а также планируемой производительности.
Junsai Group можно рассмотреть при выборе термоформовочного оборудования и конфигураций автоматизации для конкретной производственной задачи. Окончательный выбор оборудования должен основываться на подтвержденных технических характеристиках машины, совместимости с материалами, испытаниях образцов и производственных требованиях, предоставленных заказчиком.
Термоформуемые пластмассы для производства медицинских изделий
Выбор материала влияет на его поведение при формовании, прочность компонента, внешний вид, химическую стойкость и пригодность для предполагаемого медицинского применения. Наиболее подходящий полимер определяется назначением детали, а не общим рейтингом материалов.
| Материал | Потенциальные характеристики | Возможные факторы для оценки |
|---|---|---|
| PETG | Прозрачность, формуемость и пригодность для многих конструкций упаковки и лотков | Проверить химическую стойкость и совместимость со стерилизацией для конкретной марки материала |
| PET | Подходящие механические свойства и наличие марок для упаковки | Уточнить конкретную марку материала и требования к формованию |
| Полипропилен (PP) | Низкая плотность и химическая стойкость во многих областях применения | Контролировать усадку и изменение размеров |
| Полистирол (PS) | Формуемость и наличие различных марок | Оценить ударную прочность и предполагаемое применение |
| ABS | Ударная вязкость и пригодность для многих крышек и корпусов оборудования | Проверить химическую стойкость и требуемое качество поверхности |
| Поликарбонат (PC) | Ударная прочность и возможность изготовления прозрачных компонентов | Оценить условия формования, воздействие химических веществ и пригодность марки материала |
| Полиэтилен (PE) | Химическая стойкость во многих средах | Учесть жесткость, поведение при формовании и требования к размерам |
Эта таблица служит общим руководством по выбору материала и не заменяет данные поставщика или испытания в условиях конкретного применения. Разные марки одного и того же семейства полимеров могут существенно различаться по эксплуатационным характеристикам.
Для изделий, контактирующих с пациентами, лекарственными средствами, биологическими образцами или стерильным содержимым, производителям следует оценивать конкретные нормативные требования и требования к эксплуатационным характеристикам. Пригодность материала для предполагаемого применения должна быть подтверждена, а любой процесс стерилизации необходимо оценивать с точки зрения его воздействия как на полимер, так и на готовый компонент.
Как обеспечить жесткие допуски и стабильное качество
Требования к жестким допускам необходимо учитывать при проектировании изделия, разработке оснастки, настройке процесса и планировании контроля. Термоформование позволяет изготавливать точные компоненты, однако достижимые допуски зависят от усадки материала, толщины листа, глубины формования, конструкции формы, особенностей охлаждения, точности обрезки и метода измерения.
Повысить стабильность размеров помогают несколько факторов:
Конструкция формы и точность оснастки
Геометрия формы определяет форму готового компонента. При проектировании оснастки следует учитывать уклоны для извлечения изделия, радиусы, отвод воздуха, качество поверхности и распределение материала. Для элементов, требующих точного расположения, могут потребоваться специальные приспособления для обрезки или дополнительная механическая обработка.
Стабильный нагрев и охлаждение
Равномерный нагрев помогает довести пластиковый лист до состояния, подходящего для формования, по всей требуемой площади. Контролируемое охлаждение снижает риск деформации и обеспечивает повторяемость извлечения изделий из формы. Параметры процесса следует разрабатывать для каждого используемого материала и каждой конфигурации изделия.
Контроль материала и партий
Толщина листа, марка полимера, условия хранения и обращение с материалом могут влиять на результаты формования. Входной контроль материала и процедуры прослеживаемости помогают выявлять отклонения до того, как они приведут к более серьезным производственным проблемам.
Измерения и возможности процесса
Контроль размеров должен быть сосредоточен на характеристиках, влияющих на сопряжение, функционирование, герметичность или сборку. При узких полях допусков производителям следует собирать производственные данные и оценивать возможности процесса с помощью подходящего статистического метода. Допуски следует согласовать с поставщиком оборудования и разработчиками оснастки до окончательного утверждения производственного плана.
Экономическая эффективность и крупносерийное производство
Экономическая эффективность термоформования медицинских изделий зависит не только от закупочной цены машины. Полный производственный процесс включает расход материала, оснастку, трудозатраты, продолжительность цикла, энергопотребление, обрезку, отходы и брак, контроль, упаковку, техническое обслуживание и простои оборудования.
Для нового изделия термоформование может стать практичным решением, если деталь можно изготовить из листового пластика, а необходимые инвестиции в оснастку укладываются в бюджет проекта. Этот процесс также позволяет вносить изменения в конструкцию на этапе разработки, хотя модификация оснастки и повторные технологические испытания по-прежнему требуют затрат.
При крупносерийном производстве производителям следует оценивать:
- Продолжительность цикла: время, необходимое для нагрева, формования, охлаждения, обрезки и перемещения изделий.
- Коэффициент использования материала: доля листа, преобразуемая в пригодные изделия, и количество образующихся отходов обрезки.
- Компоновка оснастки: количество формующих гнезд, расположение форм и эффективность формования и извлечения изделий.
- Автоматизация: возможности согласования подачи листов, формования, обрезки, контроля и перемещения между станциями.
- Время переналадки: время и трудозатраты, необходимые для смены материалов, форм или конфигураций изделий.
- Затраты на качество: влияние брака, доработки, отклонений размеров и требований к контролю на общую себестоимость производства.
Производственный план должен учитывать как целевой объем выпуска, так и требуемый уровень качества. Машина, быстро выпускающая изделия, может оказаться не самым экономичным вариантом, если она создает чрезмерное количество отходов и брака, требует частой регулировки или не обеспечивает заданные требования к размерам.
При масштабном производстве производителям следует подтвердить работоспособность полного процесса при характерной для него производительности, прежде чем переходить к длительному выпуску больших партий. Фактический объем выпуска зависит от конфигурации оборудования, конструкции формы, геометрии изделия и последующих операций.
Сравнение термоформования медицинских изделий с другими производственными процессами
Термоформование — один из нескольких производственных процессов, применяемых для изготовления пластиковых компонентов для медицинской отрасли. Его пригодность зависит от геометрии детали, ожидаемого объема выпуска, материала, бюджета на оснастку и требуемых эксплуатационных характеристик.
| Производственный процесс | Типичные преимущества | Факторы для оценки |
|---|---|---|
| Термоформование | Позволяет формовать листовой пластик в относительно крупные изделия, а также в изделия от малой до большой глубины; для подходящих конструкций оснастка может быть экономичной | Утонение материала, обрезка, глубина вытяжки и контроль размеров |
| Литье под давлением | Обеспечивает повторяемость производства сложных трехмерных деталей со встроенными конструктивными элементами | Инвестиции в пресс-форму, сложность конструкции, выбор материала и объем производства |
| Механическая обработка на станках с ЧПУ | Обеспечивает контролируемое удаление материала при изготовлении прототипов и отдельных прецизионных компонентов | Продолжительность цикла, отходы материала и себестоимость единицы продукции при увеличении объемов выпуска |
| Аддитивное производство | Позволяет быстро дорабатывать конструкцию и создавать сложную геометрию без традиционной производственной оснастки | Подтверждение пригодности материала, качество поверхности, производительность и требования к конкретной детали |
Ни один метод производства не является оптимальным для всех медицинских изделий. Литье под давлением может подходить для небольших сложных компонентов со встроенными конструктивными элементами, тогда как термоформование может быть целесообразным для более крупных крышек, лотков и конструкций из листовых материалов. Механическая обработка на станках с ЧПУ и аддитивное производство также могут применяться для разработки прототипов или изготовления специализированных компонентов.
Наиболее подходящий метод следует выбирать на основе анализа конструкции, оценки материала, испытаний прототипов и сравнения совокупных производственных затрат.
Интеграция термоформования медицинских изделий в производственную линию
Производство медицинских изделий часто включает несколько взаимосвязанных операций, а не отдельный цикл формования. Производственная линия может включать подготовку материала, нагрев, формование, обрезку, контроль, сборку и упаковку.
При планировании интеграции следует определить, как изделия перемещаются между станциями, как отслеживается состояние производства и как выявляется и отделяется несоответствующая продукция. Интерфейсы оборудования, системы безопасности, доступ операторов и требования к техническому обслуживанию также влияют на проектирование линии.
В крупносерийных проектах автоматизация может улучшить согласованность производственных процессов и сократить количество повторяющихся ручных операций. Потенциальные преимущества зависят от стабильности характеристик поступающего материала, устойчивости процесса формования и способности оборудования последующих этапов работать в темпе цикла формования.
Перед определением необходимого уровня автоматизации производителям следует установить ожидаемое время цикла, номенклатуру продукции, допустимое время простоя, метод контроля и частоту переналадки. Это помогает настроить производственную линию под фактический спрос, а не под предполагаемую максимальную производительность.
Вопросы качества, чистоты и соответствия требованиям
В медицинской отрасли действуют требования, зависящие от конкретного изделия и способные выходить за рамки обычного контроля размеров и внешнего вида. К компонентам медицинских изделий, защитным корпусам и медицинской упаковке могут предъявляться разные требования к чистоте, прослеживаемости и валидации.
Производителям следует определить, какие требования применимы к предполагаемому изделию и производственной среде. В зависимости от области применения они могут включать документацию на материалы, валидацию процессов, протоколы контроля, прослеживаемость партий, контроль условий в чистых помещениях, валидацию упаковки или оценку совместимости со стерилизацией.
Чистое помещение требуется не для каждого термоформованного компонента медицинского назначения. Необходимость контролируемых условий производства зависит от назначения изделия, рисков загрязнения, а также требований заказчика или регулирующих органов.
Аналогичным образом приобретение термоформовочного оборудования само по себе не обеспечивает соответствия нормативным требованиям к медицинским изделиям или стандартам качества. Соответствие зависит от всей производственной системы, применяемых процедур, обязанностей производителя и документальных подтверждений, сохраняемых в отношении готового изделия.
Решения Junsai Group в области оборудования для термоформования изделий медицинского назначения
Junsai Group предлагает промышленное оборудование и решения по автоматизации для производственных задач. В проектах по термоформованию изделий медицинского назначения подходящую конфигурацию оборудования следует оценивать с учетом конкретного изделия, выбранных термопластичных материалов, требуемого метода формования, целевой производительности и требований к размерам.
При практической оценке оборудования необходимо определить:
- Максимальные и минимальные размеры формуемого компонента.
- Тип и марку полимера, а также толщину листа.
- Требуется ли вакуумное формование, формование под давлением или другой метод.
- Целевое время цикла и ожидаемый объем производства.
- Необходимые операции обрезки, перемещения, контроля и последующей обработки.
- Применимые требования к чистоте, документации и качеству.
Эти сведения помогают определить, подходят ли предлагаемое оборудование и компоновка оснастки для конкретной задачи. При необходимости следует провести пробное изготовление и оценку процесса, чтобы подтвердить качество формования, повторяемость и производственную осуществимость.
Производители, планирующие выпуск нового компонента медицинского назначения или модернизацию существующей производственной линии, могут обсудить с Junsai Group требования к оборудованию и автоматизации на основе технических требований проекта. Перед принятием решения о покупке следует напрямую подтвердить возможности оборудования, пригодность процесса и наличие всех необходимых сертификатов.
Часто задаваемые вопросы о решениях для термоформования изделий медицинского назначения
1. Для чего используется термоформование в медицинской отрасли?
Термоформование в медицинской отрасли используется для изготовления пластиковых компонентов, таких как лотки для медицинских изделий, блистерная упаковка, защитные вкладыши, кожухи оборудования, корпуса диагностического оборудования и лабораторные органайзеры. Пригодность для конкретного применения зависит от материала, геометрии детали, требований к чистоте и назначения.
2. Какие пластмассы используются для термоформования изделий медицинского назначения?
К распространенным группам материалов относятся PETG, PET, полипропилен, полистирол, ABS, поликарбонат и отдельные марки полиэтилена. Выбор подходящего материала зависит от механических характеристик, прозрачности, химической стойкости, условий стерилизации, поведения при формовании и конкретных требований к готовому медицинскому изделию.
3. Чем вакуумное формование отличается от формования под давлением?
При вакуумном формовании пониженное давление используется для притягивания нагретого пластика к форме. При формовании под давлением избыточное давление воздуха прижимает материал к поверхности формы, что позволяет воспроизводить более мелкие детали поверхности. Выбор предпочтительного метода зависит от геометрии, требований к внешнему виду, материала, оснастки и производственных требований.
4. Можно ли с помощью термоформования изготавливать высокоточные компоненты медицинского назначения?
Термоформование позволяет изготавливать компоненты с контролируемыми размерами, однако достижимая точность зависит от конструкции формы, поведения материала, толщины листа, глубины формования, охлаждения, обрезки и контроля. При жестких требованиях к допускам производителям следует определить критерии приемки и подтвердить возможности процесса на основе испытаний и производственных данных.
5. Подходит ли термоформование для крупносерийного производства медицинских изделий?
Да, термоформование позволяет организовать крупносерийное производство при условии, что конструкция детали, компоновка оснастки, время цикла, подача материала и последующие операции соответствуют этой задаче. Автоматизация может повысить стабильность выпуска и сократить объем операций по перемещению изделий, однако фактическую производительность следует подтвердить в ходе производственных испытаний в условиях, отражающих реальное производство.
6. Как термоформование изделий медицинского назначения повышает экономическую эффективность?
Экономическая эффективность может достигаться за счет обоснованных инвестиций в оснастку, рационального использования материала, сокращения ручных операций по перемещению изделий, повторяемости циклов формования и согласованности последующих операций. При расчете общих затрат также следует учитывать обрезку, отходы и брак, контроль, техническое обслуживание, переналадки и потери, связанные с качеством.
7. Являются ли термоформованные детали медицинского назначения автоматически стерильными?
Нет. Термоформование — это процесс придания формы, который сам по себе не стерилизует готовый компонент. Стерильность зависит от назначения изделия, валидированного метода стерилизации, если он применим, упаковочной системы, условий обращения и соответствующих процедур обеспечения качества.
8. Можно ли использовать термоформование для изготовления медицинской упаковки?
Да. Термоформование широко применяется для изготовления лотков, вкладышей, блистерной упаковки и других видов упаковки, удерживающих и защищающих медицинские изделия. Упаковка для стерильных изделий требует надлежащего выбора материалов и валидации всей упаковочной системы с учетом ее назначения.
9. Что следует учитывать производителям при выборе термоформовочных машин?
Ключевые факторы включают площадь формования, толщину листа, совместимость с полимерами, равномерность нагрева, метод формования, конструкцию формы, время цикла, автоматизацию, требования к обрезке, потребности в контроле и целевой объем производства. Для медицинских применений также могут требоваться специальная документация или контролируемые условия производства.
10. Как производителям подготовиться к проекту по термоформованию изделий медицинского назначения?
Начните с чертежа детали или 3D-модели, требований к материалу, целевого годового объема выпуска, допусков на размеры, предполагаемой области применения и потребностей в последующей обработке. Эти сведения позволяют оценить требования к оборудованию и оснастке до пробного изготовления прототипов и планирования производства.
Разработайте план производства термоформованных изделий медицинского назначения
Выбор подходящего решения для термоформования изделий медицинского назначения начинается с готового компонента и его назначения. Выбор материала, конструкцию формы, технологию формования, управление процессом и автоматизацию последующих операций следует рассматривать в комплексе, чтобы обеспечить стабильное качество деталей и экономически обоснованную себестоимость производства.
Junsai Group может проанализировать ваши требования к оборудованию с учетом размеров деталей, термопластичных материалов, метода формования, целевой производительности и потребностей производственной линии. Предоставьте чертежи изделий и основные производственные требования, чтобы обсудить конфигурацию оборудования, подходящую для вашего проекта.



