






Термоформование и литьё под давлением — два широко применяемых процесса производства изделий из пластмасс, которые различаются способами придания формы пластиковым материалам, требованиями к оснастке и типами изделий, производство которых наиболее экономически выгодно.
Термоформование часто подходит для крупных пластиковых деталей оболочечного типа, прототипов и мелко- и среднесерийного производства, поскольку затраты на оснастку обычно ниже. Литьё под давлением зачастую лучше подходит для сложных деталей со встроенными конструктивными элементами, стабильными размерами и больших объёмов производства, поскольку расплав пластмассы впрыскивается непосредственно в прецизионную полость пресс-формы.
Выбор подходящего процесса зависит от геометрии изделия, требований к материалу, предполагаемых объёмов производства, допусков на размеры, качества поверхности и общей стоимости изготовления. Крупный кожух оборудования может быть экономичнее изготовить термоформованием из пластикового листа, тогда как для небольшого компонента с защёлками, рёбрами жёсткости и мелкими конструктивными элементами лучше подойдёт литьё под давлением.
Ни один из этих процессов не является универсально лучшим. Цель — выбрать метод, который соответствует требованиям к изделию и при этом позволяет контролировать затраты на оснастку, материалы, производство и окончательную обработку.
Термоформование и литьё под давлением
Термоформование — это процесс производства изделий из пластмасс, при котором лист термопласта нагревают до пластичного состояния, формуют по наружной поверхности или в полости формы с помощью вакуума, давления воздуха или механического воздействия, а затем охлаждают перед обрезкой и окончательной обработкой. Вакуумное формование и формование под давлением — два распространённых метода термоформования.
Литьё под давлением — это производственный процесс, при котором пластиковые гранулы нагревают до расплавленного состояния и впрыскивают под давлением в закрытую полость пресс-формы. Материал охлаждается и затвердевает внутри пресс-формы, образуя деталь, которую затем извлекают для контроля или дальнейшей обработки.
Основное различие заключается в исходном материале и способе придания формы детали. При термоформовании используют лист, который растягивают по форме, а при литье под давлением — пластиковые гранулы, расплавом которых заполняют закрытую полость пресс-формы. Это различие влияет на стоимость оснастки, свободу проектирования, распределение толщины стенок, требования к окончательной обработке и экономически целесообразные объёмы производства для каждого процесса.
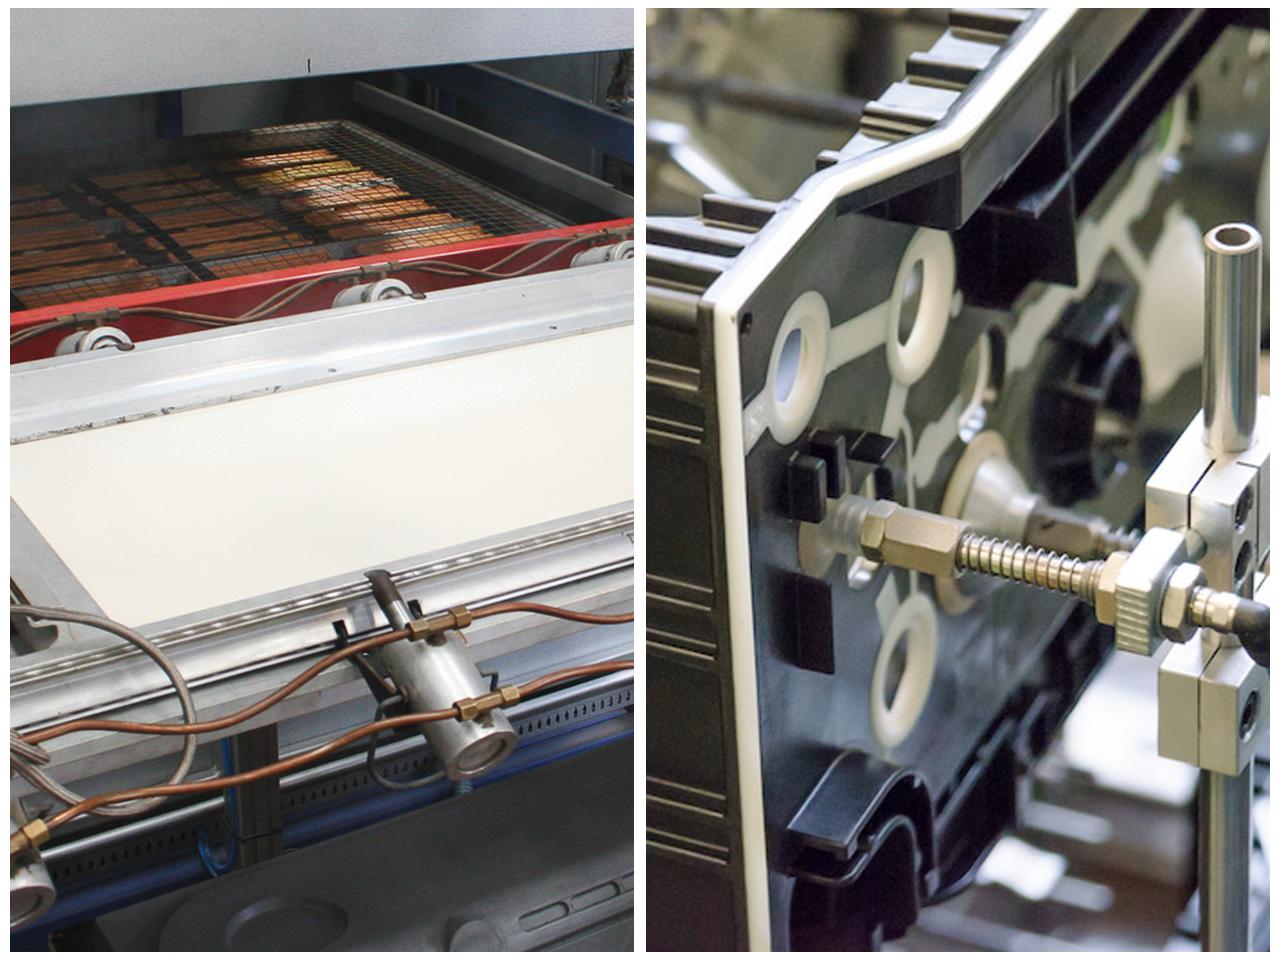
1. Как работает процесс термоформования
Термоформование широко применяется для изготовления крупных и средних пластиковых компонентов с обширными поверхностями, криволинейными контурами и оболочечной конструкцией. Оно может подходить для изготовления прототипов и серийного производства, особенно когда желательно снизить первоначальные вложения в оснастку.
Этап 1: Выбор пластикового листа
Производитель выбирает подходящие пластиковые материалы с учётом назначения изделия, требуемой толщины, внешнего вида, гибкости, ударопрочности, воздействия химических веществ и рабочей температуры.
К распространённым листовым материалам относятся ABS, PETG, HIPS, поликарбонат, акрил, PVC и полипропилен. Каждый материал имеет свои характеристики формования и эксплуатационные ограничения, поэтому выбор должен соответствовать требованиям к готовому изделию.
Этап 2: Нагрев листа
Пластиковый лист помещают в формовочную машину и нагревают до рекомендуемой температуры формования. Лист должен стать достаточно пластичным, чтобы принять форму оснастки без перегрева, изменения цвета или чрезмерного провисания.
Условия нагрева зависят от полимера, толщины листа, конструкции нагревателя и конфигурации производственного оборудования.
Этап 3: Формование пластика
Нагретый лист располагают над формой или в её полости. При вакуумном формовании воздух между листом и формой удаляется, благодаря чему атмосферное давление прижимает пластик к оснастке. При формовании под давлением дополнительно подаётся сжатый воздух, что помогает воспроизводить более детальные контуры. В других вариантах термоформования могут использоваться механическое воздействие или парная формующая оснастка.
Этап 4: Охлаждение и извлечение
Сформованный пластик охлаждается до состояния, в котором он способен сохранять свою форму. Затем компонент извлекают из формы. Конструкция формы, формовочные уклоны и условия охлаждения влияют на лёгкость извлечения детали без деформации.
Этап 5: Обрезка и окончательная обработка
В отличие от многих компонентов, изготовленных литьём под давлением, термоформованные детали обычно нуждаются в обрезке для удаления излишков листового материала. В зависимости от конструкции деталь также может подвергаться сверлению, контурному фрезерованию, склеиванию, механической обработке или оснащаться крепёжными элементами.
Эти операции последующей обработки влияют как на время изготовления, так и на конечную себестоимость детали. Их следует учитывать при сравнении термоформования и литья под давлением.
2. Как работает процесс литья под давлением
Литьё под давлением широко применяется, когда производителям необходимы воспроизводимые пластиковые компоненты со сложной геометрией, встроенными конструктивными элементами и стабильными размерами. Оно особенно подходит для средне-крупносерийного и крупносерийного производства, хотя его экономическая эффективность зависит от размера детали, конструкции пресс-формы и выбора материала.
Этап 1: Подготовка пластиковых гранул
Процесс начинается с пластиковых гранул из выбранного термопластичного полимера. В зависимости от материала перед переработкой может потребоваться сушка гранул для уменьшения количества дефектов, связанных с влагой.
К распространённым материалам для литья под давлением относятся полипропилен (PP), полиэтилен (PE), ABS, поликарбонат (PC), полиамид (PA) и другие конструкционные пластмассы. Выбор материала зависит от прочности, жёсткости, химической стойкости, теплостойкости, внешнего вида и назначения изделия.
Этап 2: Плавление материала
Литьевая машина подаёт пластиковые гранулы в нагреваемый цилиндр. Вращающийся шнек перемещает, перемешивает и расплавляет материал до состояния, пригодного для впрыска.
Температуры переработки и параметры работы шнека зависят от марки полимера и конфигурации машины.
Этап 3: Впрыск пластика в полость пресс-формы
Машина впрыскивает расплав пластмассы под давлением в закрытую полость пресс-формы. Пресс-форма обычно состоит из двух основных половин, которые формируют наружные поверхности и внутреннюю геометрию детали.
Этот процесс позволяет производителям создавать рёбра жёсткости, бобышки, точки крепления, защёлки и другие элементы, которые может быть сложно сформовать непосредственно из плоского листа.
Этап 4: Охлаждение и затвердевание
Пластик охлаждается внутри пресс-формы и затвердевает, принимая требуемую форму. Время охлаждения влияет на производственный цикл, стабильность размеров, качество поверхности и риск возникновения дефектов, таких как коробление или утяжины.
Этап 5: Извлечение и контроль отлитой детали
После достаточного охлаждения детали пресс-форма открывается, и система выталкивания извлекает компонент. В зависимости от конструкции детали и конфигурации пресс-формы могут потребоваться удаление литника, снятие заусенцев, контроль или другие операции последующей обработки.
Хотя литьё под давлением позволяет получать детали с геометрией, близкой к окончательной, контроль качества и дополнительные операции всё же могут быть необходимы.
3. Термоформование и литьё под давлением: основные различия
В следующей таблице приведены основные различия между этими двумя производственными процессами.
| Критерий сравнения | Термоформование | Литьё под давлением |
|---|---|---|
| Исходный материал | Пластиковые листы | Пластиковые гранулы |
| Основной принцип процесса | Нагрев листа и его формование по наружной поверхности или в полости формы | Плавление пластика и его впрыск в закрытую полость пресс-формы |
| Затраты на оснастку | Обычно ниже при подходящей конструкции детали | Обычно выше из-за требований к точности пресс-формы |
| Наиболее подходящая геометрия | Крупные кожухи, панели, лотки и детали оболочечного типа | Сложные детали с детализированной трёхмерной геометрией |
| Толщина стенок | Часто изменяется по мере растяжения листа по форме | Может более непосредственно задаваться при проектировании и контролироваться в зависимости от геометрии и условий переработки |
| Встроенные конструктивные элементы | Для некоторых элементов требуются механическая обработка, склеивание или установка дополнительной фурнитуры | Рёбра жёсткости, бобышки, защёлки и другие элементы часто могут формироваться непосредственно при литье детали |
| Объёмы производства | Выгодно для изготовления прототипов и многих проектов мелко- и среднесерийного производства | Часто выгодно при больших объёмах, когда затраты на оснастку распределяются на большое количество деталей |
| Выбор материалов | Подходящие марки листовых термопластов | Подходящие марки гранулированных термопластов |
| Окончательная обработка | Обычно требуется обрезка | Может потребоваться удаление литника, снятие заусенцев или другая окончательная обработка |
| Размер детали | Особенно подходит для крупных легких компонентов | Зависит от возможностей оборудования, размера формы и требований к усилию смыкания |
| Изменения конструкции | При использовании подходящей оснастки ее изменение может быть относительно простым | Доработка форм может быть дорогостоящей, особенно если они имеют сложную конструкцию |
| Стоимость единицы продукции | Может быть выгодным при небольших объемах производства или изготовлении крупных деталей | По мере увеличения объема производства стоимость единицы продукции может снижаться |
Это общие тенденции, а не жесткие правила. Крупную деталь может быть целесообразно изготавливать литьем под давлением при наличии подходящего оборудования, а некоторые термоформованные детали можно экономично производить в значительных объемах. Для достоверного сравнения следует учитывать фактическую конструкцию детали, коммерческие предложения поставщиков и ожидаемый спрос за весь срок выпуска изделия.
4. Затраты на оснастку и общая стоимость производства
Затраты на оснастку часто становятся одним из первых факторов, которые учитывают при выборе между термоформованием и литьем под давлением.
При термоформовании обычно используется форма, которая формирует одну сторону нагретого листа. Для подходящих изделий это позволяет упростить конструкцию формы и сократить первоначальные вложения. Для литья под давлением обычно требуется закрытая форма с тщательно спроектированными формующими полостями, каналами охлаждения, элементами центрирования и системой выталкивания.
Однако минимальные первоначальные вложения не всегда обеспечивают минимальную общую стоимость.
Первоначальные вложения в оснастку
Термоформование может быть выгодным, когда изделие еще находится на стадии разработки, ожидаемый объем заказа ограничен или деталь имеет большую площадь поверхности. Менее дорогая оснастка может облегчить внесение изменений в конструкцию в зависимости от материала и устройства оснастки.
Литье под давлением обычно требует больших вложений, если форма должна иметь сложную геометрию, подвижные стержни, ползуны или несколько формующих полостей. Такие вложения могут быть оправданы, если одна и та же деталь будет многократно изготавливаться в течение длительного периода.
Стоимость одной детали
Стоимость готовой пластиковой детали включает не только сырье и машинное время. Для корректного сравнения следует учитывать:
- Проектирование, изготовление, техническое обслуживание формы и ожидаемый срок ее службы
- Пластиковые материалы и коэффициент использования материала
- Наладку оборудования и продолжительность цикла
- Трудозатраты и автоматизацию
- Обрезку, механическую обработку, сборку и другие финишные операции
- Контроль качества, бракованные детали и отходы
- Упаковку и погрузочно-разгрузочные операции, если применимо
Термоформование часто отличается меньшими затратами на оснастку, но может требовать большего объема обрезки и финишной обработки. Литье под давлением может требовать более значительных первоначальных вложений, одновременно снижая стоимость единицы продукции для некоторых изделий, выпускаемых большими объемами.
Когда литье под давлением становится более экономичным?
Универсального объема производства, при котором затраты сравниваются, не существует. Для небольшого сложного компонента литье под давлением может быть предпочтительным уже при относительно скромных объемах, тогда как крупный корпус может оставаться выгоднее изготавливать термоформованием даже при значительно больших объемах.
Для содержательного сравнения запросите коммерческие предложения как на оснастку, так и на серийное производство при нескольких объемах: например, для опытной партии, первого производственного заказа, годовой потребности и расчетного объема за весь срок выпуска изделия.
Такой подход помогает определить, оправданы ли более высокие первоначальные вложения ожидаемой экономией за весь жизненный цикл изделия.
5. Какой процесс лучше подходит для сложных деталей?
Геометрия изделия часто имеет не меньшее значение, чем объем производства.
Термоформование крупных оболочечных деталей
Термоформование хорошо подходит для многих деталей с обширными поверхностями и относительно открытой геометрией. Типичные области применения:
- Кожухи машин и оборудования
- Крупные пластиковые корпуса
- Панели автомобильного интерьера
- Защитные вкладыши и корпуса
- Лотки и упаковочные компоненты
- Крупные декоративные или выставочные панели
Методы вакуумного формования и формования избыточным давлением позволяют создавать профилированные поверхности без использования обычной формы для литья под давлением. В подходящих случаях формование избыточным давлением позволяет воспроизводить более мелкие элементы поверхности, чем обычное вакуумное формование.
Однако при термоформовании лист растягивается, поэтому в зонах, подвергающихся большей деформации, материал становится тоньше. Такие элементы, как сплошные бобышки, внутренние ребра и сложные внутренние детали, может потребоваться выполнять механической обработкой, приклеивать или добавлять отдельно.
Литье под давлением для сложной трехмерной геометрии с мелкими элементами
Литье под давлением часто лучше подходит для сложных деталей, которым необходимы встроенные конструктивные элементы, сложные контуры, стабильная точность размеров или элементы на нескольких поверхностях.
Типичные примеры:
- Соединители и фитинги
- Компоненты малой бытовой техники
- Зажимы, крепежные элементы и корпуса
- Компоненты потребительских изделий со сложной детализацией
- Компоненты со встроенными ребрами и крепежными бобышками
- Прецизионные пластиковые детали для сборочных узлов
Форма позволяет непосредственно формировать многие из этих элементов, сокращая потребность в отдельных сборочных операциях. Обратная сторона — более сложное проектирование формы и потенциально более высокие затраты на оснастку.
Практическое правило: если изделие представляет собой преимущественно крупную формованную оболочку, сначала рассмотрите термоформование. Если требуется множество встроенных трехмерных элементов, сначала рассмотрите литье под давлением. При этом оба варианта следует оценивать с учетом требований к материалу, допускам, качеству и стоимости.
6. Выбор подходящих пластиковых материалов
Выбор материала должен определяться требованиями к готовому изделию, а не только технологией производства.
| Материал | Применение в термоформовании | Применение в литье под давлением |
|---|---|---|
| ABS | Кожухи, панели, корпуса оборудования | Корпуса, кронштейны, детали бытовой техники |
| Полипропилен (PP) | Лотки и отдельные промышленные компоненты | Контейнеры, зажимы, шарниры, функциональные детали |
| Полиэтилен (PE) | Вкладыши, защитные кожухи, отдельные формованные изделия | Контейнеры, укупорочные изделия, компоненты общего назначения |
| Поликарбонат (PC) | Прозрачные ограждения и защитные кожухи | Ударопрочные корпуса и компоненты с мелкими элементами |
| PET / PETG | Упаковка, прозрачные крышки, компоненты выставочных конструкций | Отдельные виды упаковки и формованных компонентов в зависимости от марки материала |
| Полиамид (PA) | Отдельные области формования листовых материалов, где это применимо | Технические компоненты, требующие соответствующих механических или термических свойств |
| HIPS | Упаковка и вкладыши | Упаковка и компоненты общего назначения |
Полимеры одного и того же семейства могут поставляться в различных марках, с разными добавками, цветами и в разных формах. Марка материала, предназначенная для экструзии листов, не обязательно взаимозаменяема с гранулированной маркой, предназначенной для литья под давлением.
При сравнении пластиков учитывайте механические характеристики, температурные ограничения, воздействие химических веществ, внешний вид, нормативные требования и поведение при переработке. Для ответственных применений используйте данные поставщиков и результаты испытаний конкретного изделия, а не полагайтесь на общие описания материалов.
7. Термоформование, литье под давлением и выдувное формование
Выдувное формование — еще один распространенный процесс производства пластиковых изделий, однако он предназначен для других задач.
| Процесс | Принцип работы | Типичные области применения |
|---|---|---|
| Термоформование | Пластиковые листы нагревают и формуют по наружной поверхности формы или внутри нее | Панели, лотки, корпуса, крышки |
| Литьё под давлением | Расплав, полученный из пластиковых гранул, впрыскивают в закрытую полость пресс-формы | Детали со сложными элементами, соединители, корпуса, укупорочные изделия |
| Выдувное формование | Нагретую пластиковую трубчатую заготовку или преформу раздувают давлением воздуха, прижимая к внутренней поверхности формы | Бутылки, полые емкости, воздуховоды, резервуары |
Выдувное формование обычно рассматривают в первую очередь для полых емкостей, которым необходим замкнутый внутренний объем. Литье под давлением хорошо подходит для сложных деталей, требуемая геометрия которых может быть получена в пресс-форме. Термоформование часто является оптимальным вариантом для крупных деталей из листового материала.
Выбор оптимального процесса зависит от требуемой формы и функциональных требований, а не только от того, что все три процесса позволяют использовать термопласты.
8. Объемы производства и разработка продукции
Объемы производства могут влиять на экономическую целесообразность выбора технологии, однако количество изделий следует оценивать вместе с размером и сложностью детали.
Прототипы и мелкосерийное производство
Термоформование может быть практичным выбором, когда конструкция изделия еще дорабатывается или требуется лишь ограниченное количество деталей. Требования к формующей оснастке могут облегчить испытания крупного корпуса или панели до вложения средств в более дорогую производственную оснастку.
Литье под давлением также можно использовать для изготовления прототипов и мелкосерийного производства, однако инвестиции в пресс-форму может быть сложнее обосновать, если геометрия детали или требования к материалу не делают этот процесс предпочтительным.
Среднесерийное производство
При средних объемах производства выбор в большей степени зависит от конкретной конструкции. Крупную деталь относительно простой формы по-прежнему может быть выгодно изготавливать термоформованием, тогда как для небольшой детали со встроенными конструктивными элементами предпочтительнее может оказаться литье под давлением.
Производителям следует сравнивать амортизацию оснастки, продолжительность цикла, стоимость материалов и требования к финишной обработке, а не руководствоваться фиксированным пороговым объемом производства.
Крупносерийное производство
Литье под давлением часто становится более привлекательным при высоком и стабильном спросе, поскольку подходящая многогнездная пресс-форма и автоматизированная производственная система позволяют длительное время выпускать большое количество деталей со стабильными характеристиками.
Термоформование может сохранять конкурентоспособность при изготовлении крупных деталей, упаковки и изделий, геометрия которых подходит для формования из листа. Сам по себе большой объем производства не исключает его применения.
9. Качество, допуски и последующая обработка
Готовая деталь должна соответствовать требованиям к функциональности и внешнему виду независимо от используемого процесса.
Стабильность размеров
Литье под давлением позволяет обеспечивать высокую точность размеров при надлежащем проектировании детали и пресс-формы, выборе материала, разработке и контроле процесса. При этом необходимо учитывать и контролировать усадку, коробление, неравномерность охлаждения и поведение материала.
Термоформованные детали также могут соответствовать установленным требованиям к размерам, однако растяжение листа и обрезка создают иные источники отклонений. Глубокая вытяжка и сложные контуры могут требовать особого внимания при проектировании и проверке соответствия требованиям.
Качество поверхности
Оба процесса позволяют получать поверхности с привлекательным внешним видом. Конечный результат зависит от качества поверхности формы, материала, настроек процесса и того, формуется ли поверхность непосредственно в контакте с оснасткой.
Формование под избыточным давлением позволяет точнее воспроизводить определенные текстуры и мелкие детали по сравнению с обычным вакуумным формованием. Литье под давлением позволяет создавать детализированные поверхности с нескольких сторон детали, если пресс-форма спроектирована для этой цели.
Последующая обработка
Термоформованные детали обычно требуют обрезки после формования. Дополнительные операции могут включать сверление, фрезерование по контуру, склеивание, сборку или установку закладных элементов.
Детали, изготовленные литьем под давлением, могут требовать удаления литников, удаления облоя, обработки поверхности или сборки в зависимости от конструкции пресс-формы и изделия.
При сравнении полной стоимости следует учитывать все операции, необходимые для получения готового к использованию пластикового изделия. Сравнение термоформованной детали без окончательной обработки с полностью готовой деталью, изготовленной литьем под давлением, может привести к ошибочным выводам.
10. Как выбрать производственный процесс для вашего изделия
Прежде чем выбирать поставщика или инвестировать в оснастку, определите следующие требования.
Геометрия детали: представляет ли изделие собой крупную оболочку или панель либо содержит множество встроенных объемных элементов?
Характеристики материала: каковы требования к ударопрочности, жесткости, температурной стойкости, устойчивости к воздействию химических веществ, прозрачности и долговечности?
Объем производства: сколько деталей требуется для первоначального заказа, какова годовая потребность и сколько деталей понадобится за предполагаемый жизненный цикл изделия?
Требования к размерам: для каких размеров и конструктивных элементов необходимы жесткие допуски? Какие поверхности определяют внешний вид, а какие выполняют функциональную роль?
Бюджет на оснастку: допускает ли бюджет проекта более высокие первоначальные инвестиции в пресс-форму или на этапе разработки предпочтительна менее дорогая оснастка?
Требования к финишной обработке: потребуются ли детали обрезка, механическая обработка, склеивание, сборка, окраска или другие дополнительные операции?
Будущие изменения конструкции: окончательно ли определена конструкция или после испытаний вероятны изменения размеров и конструктивных элементов?
Возможности поставщика: может ли производитель подтвердить опыт работы с требуемым материалом, размером детали, процессом, допусками и методами контроля качества?
Полезный следующий шаг — запросить анализ технологичности конструкции. Прежде чем окончательно утвердить конструкцию, попросите поставщика указать ограничения процесса, вероятные операции финишной обработки, исходные допущения по оснастке и стоимость при нескольких вариантах объема производства.
Часто задаваемые вопросы
1. В чем основное различие между термоформованием и литьем под давлением?
При термоформовании пластиковый лист нагревают и придают ему форму по наружной поверхности формы или внутри нее. При литье под давлением пластиковые гранулы расплавляют и впрыскивают материал в закрытую полость пресс-формы. Термоформование часто подходит для крупных оболочечных деталей, а литье под давлением — для сложных деталей со встроенными конструктивными элементами.
2. Термоформование дешевле литья под давлением?
Для подходящих деталей термоформование часто требует меньших первоначальных затрат на оснастку, особенно при изготовлении крупных деталей и реализации мелкосерийных проектов. При больших объемах производства литье под давлением может обеспечивать меньшую себестоимость единицы продукции. Фактический результат зависит от геометрии детали, материала, оснастки, финишной обработки и общей потребности.
3. Какой процесс лучше подходит для сложных пластиковых деталей?
Литье под давлением часто лучше подходит для деталей со встроенными ребрами жесткости, бобышками, защелками, детализированными контурами или конструктивными элементами на нескольких поверхностях. Термоформование позволяет получать оболочки сложной криволинейной формы, однако элементы, которые невозможно сформовать из листа, могут потребовать дополнительной механической обработки или сборки.
4. Какое сырье используется в этих двух процессах?
Для термоформования используют пластиковые листы, а для литья под давлением обычно используют пластиковые гранулы. Марка материала должна подходить для выбранного процесса и соответствовать условиям эксплуатации готового изделия.
5. Можно ли изготавливать крупные пластиковые детали методом термоформования?
Да. Термоформование широко применяется для изготовления крупных панелей, крышек, корпусов, внутренних облицовок и других оболочечных деталей. Максимальный размер детали зависит от формовочной машины, размеров листа, конструкции формы и погрузочно-разгрузочного оборудования.
6. Почему для литья под давлением требуется более дорогая оснастка?
Пресс-форме для литья под давлением обычно необходимы две сопрягаемые половины, прецизионная формующая полость, элементы центрирования, средства охлаждения и система выталкивания. Более сложные конструкции могут требовать ползунов, наклонных толкателей или других подвижных элементов. Итоговая стоимость оснастки зависит от размера пресс-формы, материала, количества гнезд, сложности и требуемого срока службы.
7. Требуется ли последующая обработка после термоформования?
Обычно да. После формования листа излишки материала, как правило, обрезают. В зависимости от детали дальнейшие операции могут включать сверление, фрезерование по контуру, склеивание, механическую обработку или установку крепежных элементов.
8. Всегда ли литье под давлением лучше для крупных объемов производства?
Нет. Литье под давлением часто экономически выгодно для крупносерийного производства, особенно небольших или сложных деталей. Термоформование может сохранять конкурентоспособность для крупных деталей и изделий, хорошо подходящих для формования из листа. Сравнение стоимости следует проводить на основе фактических расчетов затрат на производство и оснастку.
9. В чем различие между термоформованием и выдувным формованием?
При термоформовании нагретому пластиковому листу придают форму по наружной поверхности формы. При выдувном формовании нагретую трубчатую заготовку или преформу раздувают давлением воздуха, прижимая к внутренней поверхности формы. Термоформование обычно применяется для изготовления панелей и лотков, а выдувное формование — для полых емкостей и бутылок.
10. Какой процесс обеспечивает более высокую точность размеров?
Литье под давлением часто обеспечивает более высокую точность размеров при надлежащем проектировании деталей и подтвержденной стабильности процессов. Термоформование также позволяет выдерживать установленные допуски, однако растяжение материала и обрезка могут вызывать отклонения размеров. Требуемый допуск следует оценивать для каждого конструктивного элемента с учетом назначения изделия.
11. Можно ли использовать один и тот же пластик для обоих процессов?
Иногда да, но не каждая марка подходит для обоих процессов. Для термоформования необходим лист с подходящими формовочными характеристиками, а для литья под давлением — марка полимера, способная плавиться и заполнять полость пресс-формы. Выбранная марка должна соответствовать как требованиям переработки, так и условиям конечного применения.
12. Как производители могут снизить стоимость пластиковой детали?
Стоимость можно снизить за счет выбора подходящего процесса, упрощения необязательных конструктивных элементов, проектирования с учетом эффективного использования материала, сведения к минимуму ненужной финишной обработки и выбора оснастки, соответствующей ожидаемым объемам производства. Обсуждение технологичности конструкции на раннем этапе позволяет выявить факторы затрат до изготовления формы.
Заключение
Термоформование и литьё под давлением позволяют изготавливать высококачественные пластиковые детали, однако преимущества этих технологий различаются.
Термоформование часто стоит рассматривать в первую очередь для крупных изделий оболочечного типа, проектов с ограниченным первоначальным бюджетом на оснастку и производства, в котором важна гибкость. Литьё под давлением часто оказывается более подходящим вариантом для изготовления сложных деталей с интегрированными функциональными элементами, обеспечения стабильных размеров и крупносерийного производства.
Для полых ёмкостей более подходящим может быть выдувное формование, тогда как другие методы производства могут лучше соответствовать особым требованиям к геометрии или материалам.
Наиболее обоснованное решение можно принять, сопоставив фактическую конструкцию детали, подходящие пластмассы, стоимость оснастки, ожидаемые объёмы производства, требования к качеству и все необходимые операции последующей обработки. Оценивая производственный процесс в целом, а не сосредотачиваясь на одной статье затрат или отдельной характеристике, команды разработчиков могут выбрать метод, соответствующий как техническим требованиям, так и коммерческим целям.



