






Термоформование — это процесс изготовления пластиковых изделий, при котором термопластичный лист нагревают до пластичного состояния, формуют на наружной поверхности формы или в её полости и охлаждают для сохранения окончательной формы. Вакуумное формование — это разновидность термоформования, при которой нагретый лист прижимается к форме под действием перепада давления, создаваемого вакуумом.
Основное различие заключается в том, что термоформование — более широкая категория производственных процессов, а вакуумное формование — один из конкретных методов формования в её составе. Другие методы, например формование под давлением сжатого воздуха, используют дополнительное давление воздуха для получения более мелких деталей рельефа и более чётких контуров.
Оба метода широко применяются для изготовления пластиковых деталей для упаковки, автомобильной промышленности, медицинских устройств, корпусов оборудования и других областей. Оптимальный выбор зависит от геометрии детали, качества поверхности, требований к материалу, объёма производства, бюджета на оснастку и экономической эффективности. Для некоторых задач более подходящими могут оказаться 3D-печать или литьё под давлением.
Термоформование и вакуумное формование
Термоформование — это процесс изготовления пластиковых изделий, при котором нагретому термопластичному листу придают форму с помощью формы и контролируемого метода формования. После достижения необходимой температуры формования материал формуют, охлаждают и обрезают для получения готовой детали.
Вакуумное формование — распространённый метод термоформования, при котором воздух удаляется из пространства между нагретым пластиковым листом и формой. Перепад давления прижимает лист к поверхности формы, позволяя ему воспроизводить её основные контуры.
На практике любое вакуумное формование является термоформованием, но не любое термоформование является вакуумным формованием. Формование под давлением сжатого воздуха и другие методы формования листовых материалов также относятся к более широкой категории термоформования.
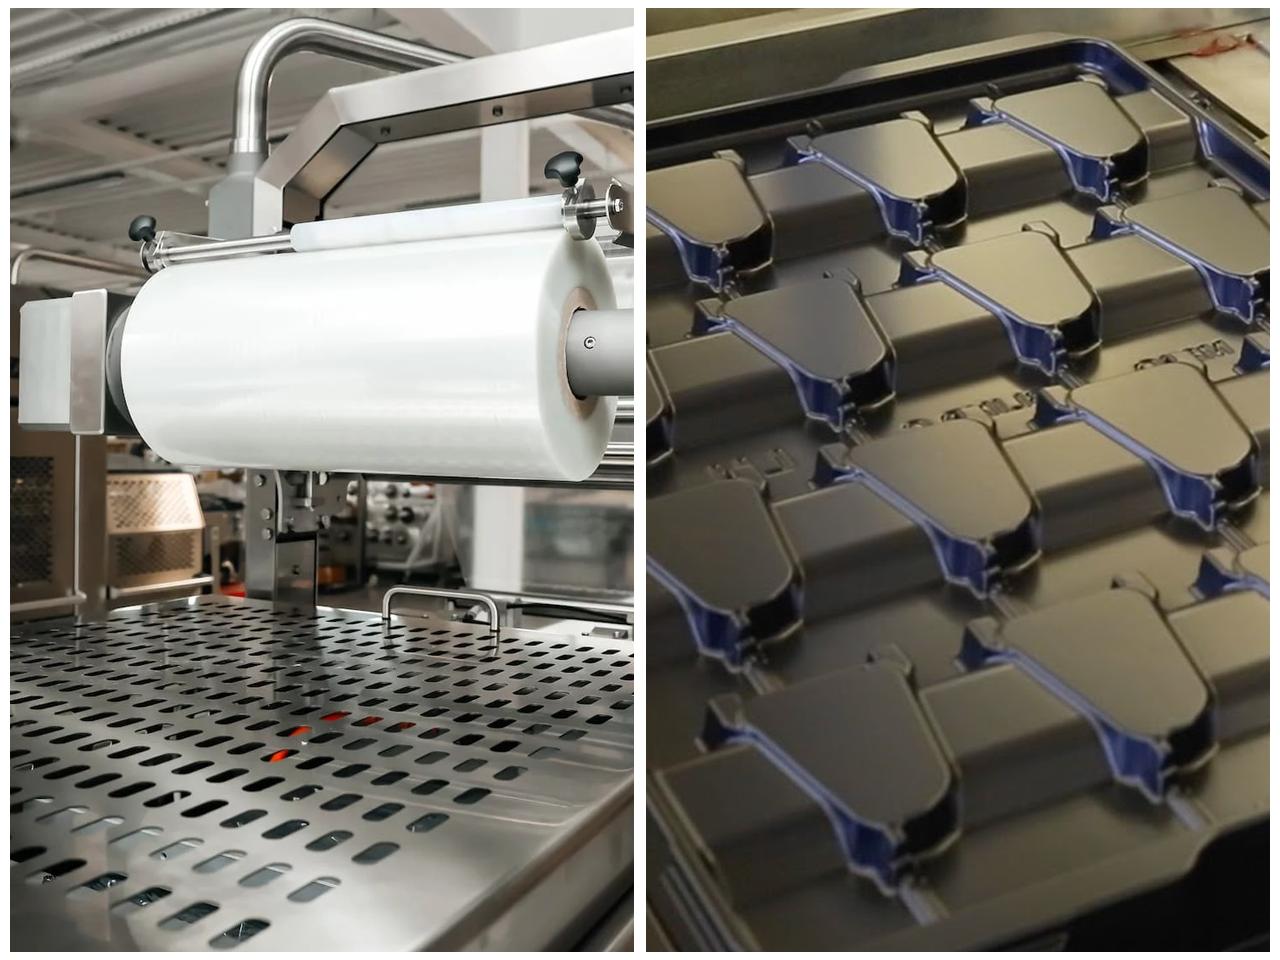
1. Понимание процесса термоформования
Термоформование применяется для производства лёгких, относительно крупных или разнообразных по геометрии пластиковых деталей из листовых материалов. Оно позволяет использовать широкий спектр термопластов, листы различной толщины, детали разных размеров и формы различных конструкций.
Как правило, процесс включает следующие этапы.
Этап 1: Выбор пластикового материала
Производитель выбирает термопластичный лист с учётом назначения изделия. К значимым свойствам относятся ударопрочность, жёсткость, прозрачность, химическая стойкость, теплостойкость и внешний вид поверхности.
К распространённым термопластам относятся ABS, HIPS, PET, PETG, PVC, поликарбонат и полипропилен. Каждый материал имеет свои особенности формования и ограничения по эксплуатационным характеристикам, поэтому при его выборе следует учитывать условия эксплуатации и требования к готовой детали.
Этап 2: Нагрев листа
Пластиковый лист равномерно нагревают до рекомендуемой температуры формования. Контроль температуры важен, поскольку недостаточно нагретый лист может не принять очертания формы, а перегрев может вызвать чрезмерное провисание, дефекты поверхности, изменение цвета или деструкцию материала.
Нагревательное оборудование и настройки цикла зависят от полимера, толщины листа и конфигурации машины.
Этап 3: Формование листа на наружной поверхности формы или в её полости
Когда материал становится пластичным, формовочная машина приводит его в контакт с формой. Конкретный способ зависит от используемого процесса. При вакуумном формовании используется перепад давления, создаваемый вакуумом; при формовании под давлением сжатого воздуха дополнительно подаётся сжатый воздух, помогающий придать листу форму; другие варианты термоформования могут предусматривать механическую помощь или различные сочетания формующих усилий.
Этап 4: Охлаждение и извлечение детали
Отформованный пластик охлаждают до состояния, при котором он способен сохранять заданную геометрию. Затем деталь извлекают из формы; подходящие формовочные уклоны и меры по облегчению извлечения помогают предотвратить её повреждение.
Этап 5: Обрезка и финишная обработка
Излишки материала обрезают для получения окончательной формы и требуемых размеров. В зависимости от изделия финишная обработка может включать сверление, резку, механическую обработку, соединение, нанесение печати или другие вторичные операции.
Полученную деталь можно проверить на соответствие требованиям к точности размеров, толщине стенок, качеству поверхности и другим показателям качества.
2. Как работает вакуумное формование
Вакуумное формование основано на тех же основных принципах нагрева и охлаждения, что и термоформование, однако формующее усилие возникает за счёт перепада давления, создаваемого при удалении воздуха из области формы.
Типичная последовательность вакуумного формования: нагреть лист → расположить его над формой → выполнить вакуумирование → охладить деталь → извлечь и обрезать.
В процессе производства машина нагревает лист термопласта до тех пор, пока он не станет пластичным. Лист располагают над формой или вокруг неё, а вакуумная система удаляет воздух между листом и поверхностью формы. Затем атмосферное давление прижимает лист к форме, позволяя ему повторить её контуры.
После охлаждения сформованную деталь извлекают и обрезают.
Вакуумное формование часто выбирают для деталей с относительно простой геометрией, большими поверхностями и умеренными требованиями к детализации. В зависимости от конструкции формы, материала и возможностей машины этим методом можно изготавливать лотки, крышки, корпуса, защитные панели, упаковочные вкладыши и кожухи оборудования.
Однако вакуумное формование имеет свои ограничения. Для воспроизведения мелких деталей поверхности, глубокой вытяжки и соблюдения жёстких допусков на размеры могут потребоваться более тщательное проектирование оснастки, специализированное оборудование или другой метод формования. Толщина стенок также может изменяться по мере растяжения листа, особенно в углах и на участках глубокой вытяжки.
3. Основные различия между термоформованием и вакуумным формованием
Главное различие заключается в соотношении этих двух терминов. Термоформование обозначает целую группу процессов, а вакуумное формование — один конкретный метод. Сравнение их как двух совершенно разных производственных технологий может вводить в заблуждение.
| Критерий сравнения | Термоформование | Вакуумное формование |
|---|---|---|
| Значение | Группа процессов формования листовых пластиков | Один из методов термоформования |
| Способ формования | Вакуум, избыточное давление воздуха, механическое усилие или их сочетания — в зависимости от метода | Вакуум обеспечивает прижатие нагретого листа к форме |
| Гибкость проектирования | Зависит от выбранного метода термоформования | Хорошо подходит для многих открытых деталей, формуемых на односторонней оснастке |
| Детализация поверхности | Формование под давлением и методы с использованием сопряжённых форм позволяют воспроизводить более мелкие детали | Детализация зависит от вакуума, поверхности формы, материала и отвода воздуха |
| Оснастка | От относительно простой до сложной | Часто используется сравнительно простая и менее дорогая оснастка |
| Типичные детали | Упаковка, панели, кожухи, лотки и формованные детали | Крышки, вкладыши, лотки, панели и защитные корпуса |
| Экономическая эффективность | Зависит от конкретного процесса и организации производства | Часто экономически привлекательно при использовании более простой оснастки и изготовлении деталей с большой площадью поверхности |
| Выбор материалов | Широкий ассортимент подходящих листовых термопластов | Можно использовать многие из тех же термопластов |
| Ограничения | Возможности зависят от процесса, оснастки и материала | Глубокая вытяжка, углы малого радиуса и мелкие детали могут требовать дополнительного контроля процесса |
Эти сравнения носят общий характер и не являются абсолютными правилами. Грамотно спроектированная система вакуумного формования позволяет изготавливать сложные детали, а линия термоформования с более совершенным процессом может существенно отличаться по стоимости оснастки и эксплуатационным затратам.
Formlabs+2
4. Вакуумное формование и формование под давлением
Прямое сравнение формования под давлением с вакуумным формованием часто более полезно, поскольку оба процесса являются конкретными методами термоформования.
Вакуумное формование
При вакуумном формовании воздух удаляется из пространства между нагретым листом и формой. Атмосферное давление прижимает материал к оснастке. Поскольку формующее усилие ограничено доступным перепадом давления, в некоторых конструкциях воспроизведение очень мелких деталей может быть затруднено.
К типичным преимуществам относятся относительно простая оснастка, возможность изготовления крупногабаритных деталей и хорошая экономическая эффективность во многих промышленных проектах с малыми и средними объёмами выпуска.
Формование под давлением
При формовании под давлением со стороны формы создаётся вакуум, а с противоположной стороны листа дополнительно подаётся сжатый воздух. Дополнительное формующее усилие помогает воспроизводить более чёткие кромки, текстуры поверхности формы, выраженные контуры и более мелкие детали поверхности.
Этот метод полезен, когда видимая поверхность должна иметь более качественный внешний вид или когда конструкция включает элементы, которые трудно воспроизвести только с помощью вакуума. Оборудование, форма и настройка процесса могут быть сложнее, поэтому повышенная детализация должна оправдывать дополнительные затраты.
Thermoforming Mfg+1
Какой метод позволяет получать детали более высокого качества?
Ни один из методов сам по себе не гарантирует высокого качества. Результат зависит от точности формы, температуры листа, свойств материала, характеристик вакуумной системы или системы подачи давления, распределения толщины стенок, охлаждения и точности обрезки.
Вакуумное формование позволяет получать прочные детали с привлекательным внешним видом, если их конструкция соответствует возможностям процесса. Формование под давлением стоит рассмотреть при повышенных требованиях к чёткости поверхности и воспроизведению мелких деталей.
5. Материалы для термоформования и вакуумного формования
Оба процесса позволяют работать с широким ассортиментом пластиков при условии, что лист можно нагревать и формовать в пределах допустимых для материала режимов переработки.
К распространённым термопластам относятся:
| Материал | Типичные характеристики | Распространённые области применения |
|---|---|---|
| ABS | Хорошая вязкость, жёсткость и ударопрочность | Крышки оборудования, автомобильные панели, корпуса машин |
| HIPS | Легко формуется и часто экономичен | Упаковка, вкладыши, элементы торговых дисплеев |
| PET и PETG | Возможность получения прозрачных изделий, хорошая формуемость и достаточная вязкость в зависимости от марки | Упаковка, прозрачные защитные ограждения, детали торговых дисплеев |
| Поликарбонат (PC) | Высокая ударопрочность и хорошая вязкость | Защитные крышки, ограждения машин, корпуса для эксплуатации в сложных условиях |
| PVC | Доступен в жёстких композициях с различными химическими и механическими свойствами | Панели, корпуса, отдельные виды промышленных деталей |
| Полипропилен (PP) | Низкая плотность и хорошая химическая стойкость | Лотки, контейнеры, промышленные детали |
| Акрил (PMMA) | Оптическая прозрачность и атмосферостойкость у соответствующих марок | Крышки торговых дисплеев, прозрачные панели, колпаки светильников |
Это общие свойства материалов, а не универсальные гарантии эксплуатационных характеристик. На готовое изделие влияют марка материала, толщина листа, добавки, условия формования и среда эксплуатации.
Как производителям следует выбирать материал?
Выбор материала следует начинать с требований к готовой детали, а не только с метода формования. Учитывайте:
- Ударопрочность: будет ли деталь подвергаться случайным ударам, вибрации или многократным манипуляциям?
- Рабочая температура: способен ли материал выдерживать ожидаемое тепловое воздействие без потери формы или механических свойств?
- Воздействие химических веществ: будет ли деталь контактировать с чистящими средствами, маслами, растворителями или другими веществами?
- Внешний вид: требуется ли для данного применения прозрачность, определенная текстура, цвет или полированная поверхность?
- Формуемость: может ли лист вытягиваться до требуемой геометрии без чрезмерного утонения, разрывов или дефектов поверхности?
- Соответствие требованиям: существуют ли отраслевые требования к контакту с пищевыми продуктами, медицинскому применению, характеристикам горючести или другим регулируемым областям применения?
Для медицинских изделий и оборудования пригодность материала и валидацию процесса следует оценивать с учетом назначения изделия и применимых нормативных требований. Выбирать термопласт только потому, что он легко формуется, недостаточно.
6. Применение в промышленности
Термоформование и вакуумное формование применяются в различных отраслях, поскольку позволяют превращать плоские пластиковые листы в крупные легкие детали без необходимости изготавливать каждую деталь методом литья под давлением.
Автомобильная промышленность
Автопроизводители и поставщики используют формованные пластиковые детали для панелей салона, облицовки багажного отделения, подкрылков, элементов отделки, защитных кожухов, а также отдельных наружных деталей и деталей для вторичного рынка.
Выбор подходящего метода зависит от размера детали, внешнего вида поверхности, механических требований, воздействия окружающей среды и объема производства. Для деталей с обширными поверхностями и относительно простыми контурами может подойти вакуумное формование, тогда как для деталей с более высокими требованиями к внешнему виду и детализации может быть предпочтительно пневмоформование.
Медицинские изделия и оборудование для здравоохранения
Термоформованные пластиковые детали используются в некоторых корпусах медицинского оборудования, лотках для инструментов, защитных кожухах, упаковке и внутренних элементах оборудования. Вакуумное формование может подходить для деталей с относительно простой геометрией, тогда как пневмоформование может обеспечивать более четкие кромки или более детализированные поверхности.
Однако формованная пластиковая деталь, предназначенная для медицинского применения, должна соответствовать требованиям конкретной области применения. Может потребоваться оценка совместимости с методами стерилизации, биосовместимости, если это применимо, возможности очистки, прослеживаемости и стабильности размеров. Сам по себе процесс формования не подтверждает пригодность для медицинского применения.
Промышленные машины и оборудование
Типичные области применения включают защитные ограждения машин, корпуса оборудования, крышки панелей управления, защитные кожухи и крупногабаритные корпуса. Термоформование может быть практичным решением, когда требуются детали с обширными поверхностями, относительно небольшой массой и приемлемыми затратами на оснастку.
Упаковка и защита продукции
Лотки, вкладыши, блистеры, защитная упаковка и держатели изделий изготавливаются методами термоформования. Выбор материала и способа формования зависит от требуемой жесткости, возможности визуального осмотра продукции, ее защиты, времени цикла и нормативных требований к упаковке.
Потребительские товары и торгово-выставочные конструкции
Корпуса торгово-выставочных конструкций, элементы оформления мест продаж, кожухи бытовых приборов, детали оборудования для отдыха и другие изделия для потребителей могут изготавливаться методом вакуумного формования или другими методами термоформования.
Во всех этих областях применения процесс следует подбирать с учетом геометрии детали и требований к ее эксплуатационным характеристикам, а не только стоимости оснастки.
Formlabs+2
7. Экономическая целесообразность и эффективность затрат
Экономическая целесообразность зависит не только от цены формовочной машины или формы. Производителям следует сравнивать совокупные затраты на изготовление годных деталей за весь предполагаемый срок производства.
Оснастка и первоначальные инвестиции
При вакуумном формовании часто используются относительно простые формы, что делает этот метод привлекательным для изготовления прототипов, запуска новых изделий, производства крупных панелей и мелкосерийного выпуска. В зависимости от детали формы могут изготавливаться механической обработкой заготовок, литьем из инструментальных материалов или из других подходящих материалов для оснастки.
Другие методы термоформования могут требовать более сложной оснастки, дополнительного оборудования для создания давления или более строгого контроля процесса. Эти затраты могут быть оправданы, если конструкция требует более четкой детализации, более равномерного распределения толщины стенок или определенного качества внешней отделки.
Объем производства
На ранних этапах разработки или при выпуске ограниченных партий вакуумное формование может обеспечивать практичный баланс между стоимостью оснастки и размером детали. По мере увеличения объема выпуска выбор оптимального процесса зависит от времени цикла, автоматизации, эффективности использования материала, финишных операций и требований к качеству.
Не существует единого порогового объема производства, при котором один метод всегда становится дешевле другого. Для каждого проекта необходимо сравнение на основе фактических коммерческих предложений и ожидаемого выхода годной продукции.
Использование материала и финишная обработка
Формованная деталь может требовать обрезки, сверления, механической обработки, сборки или отделки поверхности. Доля отходов и эффективность раскроя также влияют на себестоимость одной годной детали.
Процесс с более дешевой оснасткой может не обеспечивать наименьшие совокупные затраты, если он требует значительного объема финишной обработки или приводит к слишком большому количеству бракованных деталей. И наоборот, процесс с более широкими технологическими возможностями может быть оправдан, если он сокращает последующие операции и повышает стабильность качества.
Как корректно сравнивать затраты
При содержательном сравнении учитываются оснастка, наладка оборудования, материал, трудозатраты, время цикла, обрезка, дополнительные операции, контроль, отходы и техническое обслуживание. Производителям также следует учитывать изменения конструкции: процесс, упрощающий внесение изменений в форму, может снизить затраты на разработку, пока изделие продолжает совершенствоваться.
8. Термоформование, вакуумное формование, литье под давлением и 3D-печать: сравнение
Термоформование и вакуумное формование — не единственные варианты изготовления пластиковых деталей. Литье под давлением и 3D-печать также широко применяются, но решают другие производственные задачи.
| Критерий | Вакуумное формование | Другие методы термоформования | Литье под давлением | 3D-печать |
|---|---|---|---|---|
| Исходный материал | Лист термопласта | Обычно лист термопласта | Пластиковые гранулы или смола, в зависимости от процесса | Филамент, смола, порошок или другое сырье, пригодное для печати |
| Основной процесс | Нагрев листа и его притягивание к форме с помощью вакуума | Нагрев листа и придание ему формы с помощью давления, механического усилия или других методов | Впрыск расплавленного пластика в полость формы | Послойное построение детали |
| Оснастка | Часто относительно недорогая | Зависит от метода и сложности формы | Обычно требуется специально изготовленная пресс-форма для литья под давлением | Часто требуется минимум специальной оснастки для детали либо она не требуется вовсе |
| Размер детали | Хорошо подходит для многих крупных тонкостенных деталей оболочечного типа | Зависит от оборудования и метода формования | Зависит от машины, пресс-формы и усилия смыкания | Зависит от объема рабочей камеры принтера |
| Тонкая детализация | Умеренная, в зависимости от конструкции и формы | Может быть высокой при использовании подходящих методов | Позволяет воспроизводить сложные детали и конструктивные элементы | Зависит от технологии печати и материала |
| Типичное применение при разработке | Крупные прототипы и формованные детали | Прототипы и серийные детали с особыми требованиями к поверхности | Изделия, рассчитанные на массовое производство со стабильной повторяемостью | Быстрое прототипирование, проверка конструкции и изготовление индивидуальных деталей |
| Факторы затрат | Привлекательная стоимость оснастки для подходящих деталей | Более широкие технологические возможности могут увеличивать затраты | Более высокие первоначальные инвестиции в оснастку, часто окупающиеся при достаточном объеме выпуска | Низкие инвестиции в оснастку, но себестоимость детали и скорость производства варьируются |
Когда вакуумное формование экономически выгоднее литья под давлением?
Вакуумное формование часто стоит рассмотреть, если изделие имеет большую площадь поверхности, геометрию оболочечного типа, а объем производства не оправдывает первоначальных затрат на пресс-форму для литья под давлением.
Литье под давлением может лучше подходить для небольших деталей со сложными трехмерными элементами, встроенными защелками, ребрами и бобышками, а также для стабильного крупносерийного производства. Оно также может обеспечивать большую свободу при создании элементов, которые трудно получить вытягиванием листа.
При принятии решения следует учитывать геометрию детали, годовую потребность, требования к материалу, допуски и дополнительные операции. Вакуумное формование не становится автоматически дешевле для любой мелкосерийной детали, так же как литье под давлением не всегда является самым экономичным выбором при больших объемах выпуска.
Когда 3D-печать является лучшим вариантом?
3D-печать полезна при быстром прототипировании, поскольку позволяет конструкторам оценивать форму, сопряжение и сборку без предварительного изготовления производственной формы. Она также подходит для индивидуальных деталей и сложной геометрии, которую трудно получить формованием из листа.
Однако детали, изготовленные с помощью 3D-печати, могут отличаться от термоформованных деталей характеристиками поверхности, механическими свойствами, скоростью изготовления и стоимостью материалов. Для крупного тонкостенного пластикового кожуха вакуумное формование может оказаться более практичным после окончательного утверждения конструкции. Для единичного кронштейна или прототипа с высокой степенью индивидуализации более подходящим отправным решением может стать 3D-печать.
Распространённая стратегия разработки изделий — использовать 3D-печать для первоначальной проверки конструкции, а затем оценивать возможность применения термоформования, вакуумного формования или литья под давлением для серийного производства.
9. Конструктивные аспекты получения высококачественных термоформованных деталей
Процесс формования позволяет точно воспроизвести задуманную конструкцию только при согласованном подборе материала, формы и технологических условий.
Геометрия детали и глубина вытяжки
Глубокие или узкие формы требуют большего растяжения листа, что повышает риск локального утонения. Скруглённые переходы, подходящая геометрия стенок и тщательное планирование глубины вытяжки помогают улучшить распределение материала.
Формовочные уклоны и извлечение из формы
Формовочные уклоны облегчают извлечение готовой детали из формы. Недостаточный уклон может привести к прилипанию, деформации или повреждению при извлечении. Подходящий угол зависит от материала, глубины детали, поверхности формы, текстуры и технологического процесса.
Толщина стенок и ударопрочность
При растяжении по форме термопластичный лист становится тоньше. Степень утонения различается на разных участках детали, особенно в глубоких углах и зонах, которые рано соприкасаются с формой.
Если важны ударопрочность или несущая способность, конструкторам следует учитывать наиболее тонкие участки, а не ориентироваться только на исходную толщину листа. Для ответственных применений могут потребоваться испытания материала и проверка характеристик готовой детали.
Конструкция формы и отвод воздуха
При вакуумном формовании необходимо удалять воздух из пространства между листом и формой. Правильно расположенные вакуумные отверстия, подходящие каналы отвода воздуха и соответствующие поверхности формы помогают пластику воспроизводить заданные контуры.
При проектировании формующей оснастки также следует учитывать припуски на обрезку, крепёжные элементы, допуски размеров и предполагаемый способ сборки.
Контроль температуры
Равномерный нагрев помогает обеспечить предсказуемое растяжение листа. Неравномерный нагрев может привести к неоднородной толщине стенок, дефектам поверхности, провисанию или неполному формованию.
Подходящая температура формования зависит от марки полимера, толщины листа, системы нагрева и цикла формования. Производителям следует устанавливать параметры процесса на основании рекомендаций по материалу и производственных испытаний, а не использовать одну температуру для всех пластиковых листов.
10. Как выбрать подходящий производственный процесс
Выбор следует начинать с требований к готовому изделию.
Выбирайте вакуумное формование, если:
- Деталь имеет относительно открытую оболочечную форму.
- Требуются крупные панели, кожухи, лотки или корпуса.
- Необходимо удерживать затраты на оснастку на приемлемом уровне.
- Требуемая детализация поверхности достижима с помощью вакуума и выбранной формы.
- Конструкция изделия или спрос могут измениться в ходе разработки.
Рассмотрите формование под избыточным давлением, если:
- Детали требуются более чёткие кромки или более мелкие элементы поверхности.
- Важно получить текстуру непосредственно при формовании.
- Видимая поверхность должна иметь более качественный внешний вид.
- Конструкция оправдывает дополнительные требования к оборудованию и оснастке.
Рассмотрите другие методы термоформования, если:
- Деталь требует большей глубины формования или более точного контроля распределения материала.
- Необходима полая или двустенная конструкция.
- Конструкция требует применения парной формующей оснастки или механического содействия формованию.
Рассмотрите литьё под давлением, если:
- Конструкция включает сложные интегрированные элементы.
- При больших объёмах производства необходимы стабильные размеры и воспроизводимость результатов.
- Ожидаемый объём производства оправдывает затраты на пресс-форму.
Рассмотрите 3D-печать, если:
- Конструкция ещё меняется.
- Требуется лишь небольшое количество деталей.
- Сложность геометрии или индивидуализация важнее высокой скорости и больших объёмов производства.
Перед окончательным выбором процесса производителям следует обсудить с поставщиком производственных услуг чертёж детали, спецификацию материала, ожидаемый объём производства, критерии качества и требования к финишной обработке.
Часто задаваемые вопросы
1. В чём основное различие между термоформованием и вакуумным формованием?
Термоформование — более широкое понятие, обозначающее процесс изготовления пластиковых изделий путём нагрева и придания формы термопластичному листу. Вакуумное формование — один из видов термоформования, при котором нагретый лист прижимается к форме под действием вакуума.
2. Является ли вакуумное формование разновидностью термоформования?
Да. Вакуумное формование — это метод термоформования. К другим методам относятся формование под избыточным давлением, формование в парных формах и двухлистовое формование. Эти методы различаются способом придания формы нагретому пластику и возможностями получения элементов детали.
3. Вакуумное формование дешевле термоформования?
Такое сравнение не вполне корректно, поскольку вакуумное формование является разновидностью термоформования. Затраты на оснастку при вакуумном формовании часто ниже, чем при более сложных методах формования, однако общая стоимость зависит от конструкции детали, материалов, объёма производства, финишной обработки и требований к качеству.
4. В чём разница между вакуумным формованием и формованием под избыточным давлением?
При вакуумном формовании вакуум используется для удаления воздуха между пластиковым листом и формой. При формовании под избыточным давлением с противоположной стороны листа дополнительно подаётся сжатый воздух, что увеличивает формующее усилие. При подходящей конструкции формование под избыточным давлением позволяет воспроизводить более мелкие детали и текстуры.
5. Какие пластики используются для вакуумного формования?
К распространённым материалам относятся ABS, HIPS, PET, PETG, поликарбонат, PVC, полипропилен и акрил. Выбор наиболее подходящего материала зависит от формуемости, ударопрочности, прозрачности, воздействия химических веществ, рабочей температуры и назначения готовой детали.
6. Позволяет ли вакуумное формование получать высококачественные пластиковые детали?
Да. Вакуумное формование позволяет получать высококачественные детали при надлежащем контроле материала, формы, профиля нагрева, вакуумной системы, цикла охлаждения и процесса обрезки. Для деталей, требующих исключительно мелкой детализации или жёстких допусков, может потребоваться другой процесс или дополнительная инженерная проработка.
7. Подходит ли термоформование для медицинских изделий?
Термоформование может подходить для изготовления некоторых корпусов медицинского оборудования, лотков, кожухов и упаковочных элементов. Материал и производственный процесс должны соответствовать предполагаемому применению, включая все применимые требования к биосовместимости, стерилизации, возможности очистки и соблюдению нормативных требований.
8. Как вакуумное формование применяется в автомобильной промышленности?
Оно применяется для изготовления элементов отделки салона, защитных панелей, облицовок, кожухов оборудования и некоторых компонентов для вторичного рынка. Этот процесс особенно полезен для ряда крупных лёгких деталей, когда формование из листа обеспечивает практичный баланс между стоимостью оснастки, внешним видом и гибкостью производства.
9. В чём разница между вакуумным формованием и 3D-печатью?
При вакуумном формовании нагретому термопластичному листу придают форму с помощью формующей оснастки, а при 3D-печати деталь создаётся послойно. Вакуумное формование часто подходит для серийного изготовления крупных оболочечных деталей; 3D-печать полезна для быстрого прототипирования, изготовления индивидуализированных деталей и сложной геометрии без специальных форм.
10. В каких случаях производителям следует выбрать литьё под давлением?
Литьё под давлением стоит рассмотреть, если детали требуют сложных интегрированных элементов, воспроизводимых размеров или больших объёмов производства, оправдывающих первоначальные затраты на оснастку. Для некоторых крупных деталей из листового материала с более простой геометрией вакуумное формование может быть экономичнее.
11. Влияет ли вакуумное формование на толщину стенок?
Да. Нагретый лист растягивается, принимая очертания формы, поэтому толщина стенок обычно различается на разных участках детали. Глубокая вытяжка, острые углы и неравномерный нагрев могут усиливать локальное утонение. Подбор материала, конструкция формы, температура листа и вспомогательные средства формования помогают контролировать эти различия.
12. От чего зависит экономическая эффективность вакуумного формования?
Основные факторы включают стоимость формы, листовой материал, размер детали, объём производства, время цикла, отходы материала, обрезку, трудозатраты и контроль качества. Наиболее экономически эффективное решение — то, которое позволяет стабильно получать детали приемлемого качества при требуемом уровне совокупных затрат.
Заключение
Термоформование и вакуумное формование — тесно связанные, а не конкурирующие процессы. Термоформование охватывает группу методов придания формы нагретым пластиковым листам, а вакуумное формование использует разрежение для прижатия материала к форме.
При изготовлении крупных кожухов, панелей, лотков и многих промышленных корпусов вакуумное формование может обеспечить привлекательное сочетание невысоких затрат на оснастку, гибкости проектирования и эффективности производства. Если детали требуются более мелкие элементы, более чёткое воспроизведение поверхности или другие специальные особенности, более подходящим может оказаться формование под избыточным давлением или другой метод термоформования.
Литьё под давлением и 3D-печать остаются полезными альтернативами для различных требований к производству и конструкции. Сравнение геометрии детали, свойств материала, целевых показателей качества, объёма производства и совокупной стоимости изготовления поможет определить процесс, подходящий для конкретного применения.
В конечном счёте высококачественное производство пластиковых изделий начинается с чёткого понимания требований к готовой детали, а не просто с названия процесса формования.



