






Формование под избыточным давлением и вакуумное формование — два метода придания формы нагретым термопластичным листам в процессе термоформования. Основное различие заключается в способе создания давления, обеспечивающего контакт пластика с формой. При формовании под разрежением, обычно называемом вакуумным формованием, воздух удаляется из пространства между листом и формой, благодаря чему атмосферное давление прижимает материал к поверхности формы. При формовании под избыточным давлением сжатый воздух прижимает нагретый лист к форме; при этом часто дополнительно используется вакуум для удаления оставшегося воздуха.
Понимание различий между этими процессами формования помогает производителям выбирать подходящее оборудование, контролировать затраты на оснастку, обеспечивать требуемую детализацию и управлять сроками производства. Выбор подходящего процесса зависит от геометрии изделия, свойств материала, требований к поверхности, объёма производства и затрат на выпуск годных изделий.
Сравнение формования под избыточным давлением и вакуумного формования
При вакуумном формовании вакуум обеспечивает прижатие нагретого пластикового листа к форме. Этот метод часто подходит для крупных кожухов, лотков, вкладышей, упаковки и изделий с относительно простой геометрией.
При формовании под избыточным давлением сжатый воздух плотнее прижимает нагретый пластиковый лист к форме. В подходящих условиях этот метод позволяет точнее воспроизводить мелкие текстуры, чёткие кромки и сложные детали.
Основные различия:
- Усилие формования: при вакуумном формовании используется перепад давления, создаваемый удалением воздуха, а при формовании под избыточным давлением дополнительно подаётся сжатый воздух для увеличения усилия формования.
- Детализация поверхности: формование под давлением часто обеспечивает более точное воспроизведение мелких деталей поверхности формы.
- Затраты на оснастку: оснастка для вакуумного формования простых деталей может стоить дешевле, тогда как оснастка для формования под давлением может требовать дополнительной конструкторской проработки.
- Области применения: вакуумное формование подходит для многих крупных деталей простой формы; формование под давлением часто предпочитают для изделий с высокими требованиями к внешнему виду или детализации поверхности.
- Экономическая эффективность: оптимальный вариант зависит от изделия, инвестиций в оснастку, объёма производства, расхода материала и требований к финишной обработке.
Ни один из процессов не является лучшим во всех случаях. Производителям следует сопоставлять требования к готовому изделию с возможностями и совокупными затратами каждого метода.
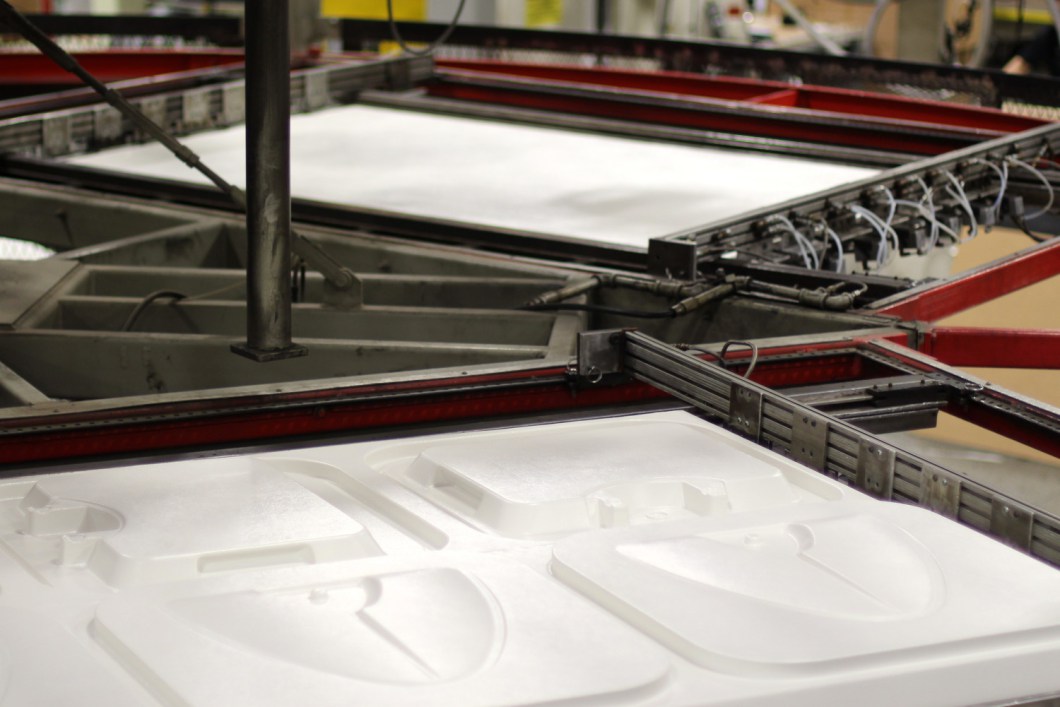
Что такое формование под избыточным давлением и вакуумное формование?
Что такое вакуумное формование?
Вакуумное формование — это процесс термоформования, при котором с помощью вакуума удаляется воздух из пространства между нагретым термопластичным листом и формой. Затем атмосферное давление прижимает размягчённый материал к поверхности формы.
Вакуумное формование — распространённый пример. Процесс обычно включает закрепление пластикового листа, его нагрев до подходящей температуры формования, размещение над формой или вплотную к ней, создание вакуума, охлаждение материала и извлечение готовой детали.
Этот метод широко применяется для изготовления упаковочных лотков, кожухов оборудования, защитных вкладышей, элементов торговых витрин и крупных пластиковых панелей.
Что такое формование под избыточным давлением?
При формовании под избыточным давлением сжатый воздух прижимает нагретый пластиковый лист к форме. Дополнительное формующее усилие позволяет точнее воспроизводить текстуру поверхности, чёткие кромки и мелкие элементы детали.
Многие промышленные системы формования под давлением также используют вакуум для удаления воздуха между пластиком и формой. Сочетание избыточного давления воздуха и вакуума обеспечивает более плотный контакт материала с формой.
Формование под давлением часто рассматривают для изготовления корпусов оборудования, деталей автомобильного интерьера, корпусов потребительских изделий и других деталей, требующих более точной проработки поверхности.
Относится ли избыточное или отрицательное давление к геометрии формы?
Нет. Избыточное и отрицательное давление характеризуют условия давления в процессе формования. Эти понятия не равнозначны понятиям позитивной и негативной формы.
Позитивная форма обычно имеет выступающую геометрию, а негативная форма содержит полость. Обе конфигурации могут использоваться с подходящими методами термоформования.
1. Как работает формование под отрицательным давлением
Вакуумное формование часто выбирают, когда необходимо изготовить пластиковые детали с относительно простой геометрией, большой площадью поверхности или умеренными требованиями к детализации поверхности.
Этап 1: Закрепление пластикового листа
Лист термопласта помещают в формовочную машину и фиксируют зажимной рамой. Зажимная система предотвращает нежелательное смещение материала во время нагрева и формования.
Этап 2: Нагрев пластика
Машина нагревает лист до подходящего диапазона температур формования. Материал должен стать достаточно гибким, чтобы растягиваться по форме без плавления или деструкции.
Условия нагрева зависят от вида термопласта, толщины листа, геометрии изделия и конфигурации машины. Неравномерный нагрев может привести к неоднородной толщине стенок, складкам или неполному формованию.
Этап 3: Размещение нагретого пластикового листа
Нагретый пластиковый лист размещают над формой или вплотную к ней. В зависимости от конструкции изделия форма может иметь выступающую поверхность или углублённую полость.
Геометрия формы влияет на растяжение материала и точность воспроизведения заданной геометрии.
Этап 4: Создание вакуума
Вакуумная система удаляет воздух между листом и формой. Атмосферное давление прижимает размягчённый материал к поверхности формы.
Вакуумные и вентиляционные отверстия обеспечивают отвод захваченного воздуха. Их расположение особенно важно в зонах углов, углублений и глубоких элементов.
Этап 5: Охлаждение и извлечение детали
Пластик охлаждают до тех пор, пока он не сможет сохранять требуемую форму. Затем сформованную деталь извлекают и обрезают до окончательных размеров.
В зависимости от изделия могут потребоваться дополнительные операции, такие как сверление, резка, финишная обработка поверхности или сборка.
Вакуумное формование — практичный вариант, если требуемые геометрия и качество поверхности достижимы без дополнительного формующего усилия, создаваемого избыточным давлением.
2. Как работает формование под избыточным давлением
Формование под избыточным давлением выполняется в аналогичной последовательности, но с использованием сжатого воздуха для приложения дополнительного усилия к нагретому листу.
Этап 1: Нагрев и закрепление листа
Машина фиксирует пластиковый лист и нагревает его до соответствующей температуры формования. Профиль нагрева должен соответствовать материалу, толщине листа, геометрии изделия и заданной продолжительности цикла.
Этап 2: Позиционирование и герметизация формы
Нагретый лист и форму приводят в требуемое положение для формования. Оборудование должно обеспечивать надлежащую герметичность и выдерживать давление, возникающее при формовании.
Этап 3: Подача воздуха под избыточным давлением
Сжатый воздух прижимает размягчённый лист к поверхности формы. Это дополнительное усилие помогает воспроизводить более резкие переходы, мелкую текстуру и чёткие кромки, получение которых может быть затруднено при использовании только вакуума.
Этап 4: Удаление захваченного воздуха
Вакуумные отверстия или вентиляционные отверстия формы обеспечивают отвод воздуха между листом и формой. Без эффективного отвода захваченный воздух может препятствовать полному контакту с участками формы, содержащими мелкие элементы.
Этап 5: Охлаждение, извлечение и обрезка
Во время охлаждения материал удерживают прижатым к форме. Затем готовую деталь извлекают и обрезают.
Итоговое качество зависит от давления формования, температуры материала, конструкции формы, отвода воздуха, охлаждения и поведения листа. Само по себе более высокое давление не гарантирует более высокого качества изделия.
3. Вакуумное формование и формование под давлением: основные различия
| Критерий сравнения | Формование под отрицательным давлением | Формование под избыточным давлением |
|---|---|---|
| Формующее усилие | Вакуум создаёт перепад давления | Сжатый воздух обеспечивает дополнительное формующее усилие, часто в сочетании с вакуумом |
| Детализация поверхности | Подходит для многих простых геометрий и умеренной детализации | Часто лучше подходит для мелкой текстуры, чётких кромок и сложных элементов поверхности |
| Точность размеров | Зависит от геометрии, материала, формующей оснастки и управления процессом | Дополнительное формующее усилие может повысить точность воспроизведения деталей и размеров |
| Стоимость формующей оснастки | Часто ниже для более простых задач | Может быть выше из-за необходимости использования оснастки, рассчитанной на давление, и дополнительных требований к конструкции |
| Оборудование | Требуются системы нагрева, зажима, вакуумирования и охлаждения | Требуются оборудование, рассчитанное на работу под давлением, сжатый воздух, надлежащая герметизация и, во многих случаях, вакуум |
| Типичные изделия | Лотки, вкладыши, кожухи, панели и упаковка | Корпуса с высокой детализацией, текстурированные панели и детали, определяющие внешний вид изделия |
| Распределение материала | Зависит от растяжения листа и геометрии формы | Также зависит от растяжения; давление не устраняет локальное утонение |
| Сроки выполнения | Могут быть короче при использовании простой оснастки | Могут потребоваться дополнительное проектирование оснастки и разработка технологического процесса |
| Экономическая эффективность | Часто экономически выгодно для более простых изделий | Может оправдывать дополнительные инвестиции, когда требуется более высокая детализация |
Это общие тенденции, а не неизменные правила. Фактические результаты зависят от конструкции изделия, вида термопласта, формы, оборудования и производственных требований.
4. Вакуумное формование и формование под давлением: понимание формующего усилия
Сопоставление вакуумного формования и формования под давлением может создавать впечатление, что речь идёт о совершенно разных категориях производственных технологий. На практике оба метода относятся к термоформованию, а некоторые машины используют вакуум и избыточное давление в рамках одного цикла формования.
Почему вакуумное формование имеет ограничение по давлению
Вакуумное формование основано на снижении давления между нагретым листом и формой. Атмосферное давление с противоположной стороны перемещает материал в область пониженного давления.
В обычной системе вакуумного формования максимальный перепад давления ограничен имеющимся атмосферным давлением. Фактическое формующее усилие может быть ниже из-за утечек, захваченного воздуха или ограничений вакуумной системы.
Как избыточное давление воздуха изменяет процесс
При формовании под избыточным давлением сжатый воздух подаётся над нагретым листом. Это позволяет создать больший перепад давления по обе стороны материала, чем при использовании только вакуумного формования.
Дополнительное усилие обеспечивает более плотный контакт листа с элементами формы. Это позволяет точнее воспроизводить текстуры, надписи, углы и чёткие кромки.
Требуемое давление воздуха зависит от конструкции машины, материала, толщины листа, геометрии формы и требований к изделию. Универсального значения давления, подходящего для всех задач, не существует.
Почему в некоторых машинах используются оба способа создания давления
Сочетание избыточного давления и вакуума помогает решить две задачи процесса формования: прижать лист к форме и удалить воздух, оставшийся между их поверхностями.
Избыточное давление обеспечивает дополнительное формующее усилие, а вакуум и отвод воздуха помогают материалу плотнее прилегать к форме. Такое сочетание полезно, когда изделию требуется более высокая детализация поверхности.
5. Как степень детализации влияет на выбор процесса
Требуемая степень детализации часто является одной из основных причин, по которым производители рассматривают формование избыточным давлением вместо обычного вакуумного формования.
Плавные изгибы и большие поверхности
Такие изделия, как защитные кожухи, внутренние облицовочные элементы, крупные панели и простые лотки, могут не требовать мелких элементов, формируемых непосредственно в процессе формования. Если основными требованиями являются общая форма, соответствие сопрягаемым деталям и приемлемая толщина стенок, вакуумного формования может быть достаточно.
Выбор формования избыточным давлением для изделия, которому дополнительное формующее усилие не даёт преимуществ, может увеличить затраты без существенного улучшения результата.
Текстуры, логотипы и чёткие кромки
Формование избыточным давлением часто лучше подходит для деталей, которым требуются текстурированная поверхность, выпуклые или углублённые надписи, чётко выраженные углы или более качественный внешний вид.
Дополнительное формующее усилие помогает более чётко воспроизводить элементы формы. Однако качество обработки поверхности формы, расположение отверстий для отвода воздуха, температура листа и растяжение материала по-прежнему влияют на конечный результат.
Сложная детализация и мелкие элементы
Некоторые варианты формования избыточным давлением позволяют получать сложные мелкие элементы, но у этого процесса есть ограничения. Глубокие узкие углубления, сложные поднутрения, внутренние рёбра и элементы на нескольких поверхностях могут потребовать дополнительных конструктивных решений для оснастки или другого производственного процесса.
Для деталей, которым требуется большое количество объёмных конструктивных элементов, более подходящим может быть литьё под давлением. Формование избыточным давлением позволяет воспроизводить высокую детализацию поверхности, но не обеспечивает такую же свободу проектирования для всех типов элементов.
Внешний вид поверхности и точность сопряжения
Если деталь видна покупателю или должна плотно сопрягаться с другим компонентом, необходимо оценить поверхность, контактирующую с формой, противоположную поверхность и размеры, влияющие на сборку.
Геометрия формы и качество обработки её поверхности влияют на внешний вид изделия. Растяжение материала также может влиять на размеры, поэтому предпочтительнее провести анализ конструкции и проверку образцов, а не предполагать, что одно лишь повышение давления решит все проблемы качества.
6. Выбор материала, нагрев и ударная прочность
Выбор между вакуумным формованием и формованием избыточным давлением отчасти зависит от термопластичного материала и требуемых эксплуатационных характеристик готовой детали.
К распространённым материалам для термоформования относятся ABS, HIPS, PETG, поликарбонат, акрил и другие термопласты, предназначенные для изготовления листов. Каждый материал имеет собственный диапазон температур формования, характеристики растяжения, особенности поведения поверхности и механические свойства.
Правильный нагрев пластикового листа
При нагреве пластикового листа материал должен стать достаточно пластичным для формования, не утратив свойств, необходимых готовому изделию.
Недостаточный нагрев может привести к неполному формованию, плохому прилеганию к форме или чрезмерным напряжениям. Чрезмерный нагрев может вызвать провисание, дефекты поверхности, деградацию материала или неравномерную толщину стенок.
При выборе подходящего режима нагрева следует учитывать:
- Рекомендуемый диапазон температур формования материала.
- Толщину листа и передачу тепла по толщине материала.
- Равномерность температуры по всей зоне формования.
- Глубину и сложность формы.
- Время между нагревом и формованием.
- Скорость охлаждения и требуемую стабильность размеров.
Формовочная машина с независимыми зонами нагрева помогает операторам регулировать распределение температуры для изделий различной конструкции. Правильные настройки следует определять путём испытаний для конкретного материала, а не использовать один и тот же температурный профиль для всех задач.
Ударная прочность
Ударная прочность зависит прежде всего от марки материала, толщины листа, условий формования, распределения толщины стенок, рабочей температуры и геометрии изделия.
Ни избыточное давление, ни разрежение сами по себе не гарантируют более высокую ударную прочность. Деталь, полученная формованием избыточным давлением, может точнее воспроизводить форму, но локальное утонение в глубоком углу всё равно способно снизить её устойчивость к ударам.
Для изделий, подвергающихся падениям, вибрации, многократным манипуляциям или механическим нагрузкам, следует оценивать готовую деталь, а не только плоский лист. При испытаниях особое внимание следует уделять участкам, наиболее подверженным напряжениям, включая углы, точки крепления, кромки и переходы между толстыми и тонкими участками.
Если ударная прочность является одним из основных требований, выбор материала и конструкцию формы следует рассматривать совместно с методом формования.
7. Стоимость оснастки и сроки её изготовления
Стоимость оснастки — важный фактор при выборе между вакуумным формованием и формованием избыточным давлением. В обоих методах для придания формы нагретым термопластичным листам используются формы, однако требования к оснастке могут различаться.
Оснастка для вакуумного формования
Формы для вакуумного формования могут быть относительно простыми, если изделия не требуют высокой детализации поверхности или строгого контроля размеров. В зависимости от применения производители могут использовать алюминий, обработанный резанием, литой алюминий, композитные материалы или другие подходящие материалы для оснастки.
Более простая форма может снизить первоначальные вложения и облегчить внесение изменений в конструкцию. Это бывает полезно при разработке изделия, когда размеры или элементы поверхности могут измениться до начала производства.
Оснастка для формования избыточным давлением
Оснастка для формования избыточным давлением должна выдерживать предусмотренное давление и обеспечивать надлежащую герметизацию, отвод воздуха и требуемую детализацию поверхности формы. Эти требования могут повысить сложность и стоимость оснастки.
Дополнительные вложения могут быть оправданы, если изделию требуются чётко очерченные элементы, выраженные текстуры, детализированные надписи или повышенная стабильность размеров. Решение следует принимать с учётом того, обеспечивают ли эти характеристики достаточную ценность, чтобы компенсировать более высокую стоимость оснастки.
Сроки изготовления и производственные графики
Сроки изготовления зависят от конструкции формы, материала оснастки, производственных возможностей поставщика, требований к механической обработке, испытаний и согласования конструкции. Формование избыточным давлением может потребовать дополнительной инженерной проработки и более прочной оснастки, хотя фактическая разница зависит от проекта.
При запросе коммерческих предложений попросите поставщиков отдельно указать ориентировочные сроки следующих этапов:
- Анализ конструкции изделия и проектирование формы.
- Изготовление оснастки.
- Наладка машины и отработка технологического процесса.
- Изготовление первых образцов.
- Внесение корректировок и утверждение.
- Выход на плановый объём производства.
Это упрощает сравнение поставщиков и позволяет выявить возможные задержки до окончательного утверждения производственного графика.
8. Является ли формование избыточным давлением более экономически эффективным?
Формование избыточным давлением обычно требует более широких технических возможностей оборудования и может быть связано с более высокой стоимостью оснастки, чем обычное вакуумное формование. Однако более высокие первоначальные затраты не обязательно означают более высокие совокупные производственные затраты.
Оптимальный вариант зависит от требований к изделию и затрат на их выполнение.
| Статья затрат | Вакуумное формование | Формование избыточным давлением |
|---|---|---|
| Первоначальные вложения в оснастку | Часто ниже для более простых изделий | Могут быть выше для форм с высокой детализацией, рассчитанных на работу под давлением |
| Вложения в оборудование | Могут быть ниже для базовых комплектаций | Могут быть выше из-за оборудования для создания давления и требований к зажиму |
| Внешний вид изделия | Подходит, когда допустима умеренная детализация | Может снизить потребность в дополнительной декоративной обработке деталей с высокой детализацией |
| Брак и доработка | Зависят от распределения материала и контроля технологического процесса | Более плотное прилегание к форме может помочь устранить некоторые дефекты, связанные с детализацией |
| Эффективность производства | Может быть экономически эффективным для подходящих изделий и объёмов производства | Может оправдать дополнительные вложения при высоких требованиях к поверхности |
| Совокупные затраты на одну деталь | Часто выгодны для более простых форм | Зависят от того, компенсирует ли улучшение детализации и качества дополнительные затраты |
Обоснованное сравнение должно учитывать оснастку, расход материала, трудозатраты, машинное время, обрезку, финишную обработку, контроль качества, брак и техническое обслуживание.
Например, крупный пластиковый корпус относительно простой формы может быть экономичнее изготавливать методом вакуумного формования. Для корпуса меньшего размера с текстурированными поверхностями, чёткими кромками и видимыми фирменными обозначениями формование избыточным давлением может быть оправдано, если более высокое качество поверхности сокращает объём доработки или дополнительных операций финишной обработки.
Экономическую эффективность следует оценивать по совокупным затратам на изготовление годных деталей, а не только по стоимости оснастки.
9. Области применения формования под избыточным давлением и вакуумного формования
Эти два метода применяются в пересекающихся сегментах рынка, однако определенные требования к изделию делают один процесс более подходящим, чем другой.
Области применения вакуумного формования
Вакуумное формование часто рассматривают для изготовления следующих изделий:
- Промышленные кожухи и корпуса: крупные кожухи оборудования, защитные ограждения станков и корпуса с относительно простыми контурами.
- Упаковочные лотки и контейнеры: изделия, для которых стабильность размеров, эффективное использование материала и высокая производительность важнее сложных элементов поверхности.
- Защитные вкладыши и панели: формованные вкладыши, внутренние панели и защитные оболочки, для которых общая геометрия и функциональные характеристики важнее мелких деталей поверхности.
- Компоненты торгового и выставочного оборудования: крышки, лотки и элементы экспозиционных конструкций, которые можно изготовить с помощью оснастки для вакуумного формования.
Области применения формования под избыточным давлением
Формование под избыточным давлением может быть более подходящим для изготовления следующих изделий:
- Корпуса оборудования с высокой детализацией: корпуса с текстурированными поверхностями, четкими переходами или видимыми элементами дизайна.
- Компоненты автомобильного интерьера: отдельные облицовочные панели и крышки, для которых требуются четкие кромки и высокое качество внешней поверхности.
- Корпуса потребительских изделий: пластиковые оболочки с декоративными текстурами, надписями или детализированными контурами.
- Изделия с надписями или текстурами, получаемыми при формовании: детали, на которых необходимо четко воспроизвести рисунок поверхности, выпуклые логотипы, углубленные надписи или четкие кромки.
Эти примеры служат отправной точкой, а не жесткими правилами. Подходящий процесс определяется фактической конструкцией изделия, материалом, формой и производственными целями.
10. Сравнение формования под избыточным давлением и вакуумного формования с литьем под давлением
Формование под избыточным давлением иногда сравнивают с литьем под давлением, поскольку оно позволяет воспроизводить детализированные текстуры и элементы поверхности. Однако эти процессы различаются способом придания формы пластику и геометрией, которую они позволяют получить.
При термоформовании исходным материалом служит пластиковый лист, который нагревают и растягивают по поверхности формы или внутри ее полости. При литье под давлением расплавленный пластик впрыскивают в закрытую полость формы, что позволяет получать более сложные трехмерные элементы.
| Критерий | Вакуумное формование | Формование избыточным давлением | Литье под давлением |
|---|---|---|---|
| Исходный материал | Пластиковый лист | Пластиковый лист | Обычно пластиковые гранулы |
| Способ формования | Вакуум прижимает лист к поверхности формы | Избыточное давление воздуха, часто в сочетании с вакуумом | Расплавленный пластик впрыскивается в закрытую форму |
| Детализация поверхности | Подходит для многих простых геометрических форм | Часто обеспечивает лучшее воспроизведение текстур и четких элементов, чем обычное вакуумное формование | Позволяет получать детализированные элементы на нескольких поверхностях |
| Геометрия стенок | Материал растягивается, что приводит к изменению толщины | Материал также растягивается; само по себе давление не устраняет утонение | Позволяет получать более сложную геометрию стенок с учетом конструктивных ограничений |
| Затраты на оснастку | Часто относительно низкие | Часто выше, чем при обычном вакуумном формовании | Часто значительно выше для сложной производственной оснастки |
| Крупногабаритные детали | Часто подходит | Часто подходит | Зависит от возможностей оборудования, размеров формы и стоимости |
| Экономика производства | Часто экономически выгодно для подходящих изделий при малых и средних объемах производства | Экономически выгодно, когда требуется высокая детализация без затрат на оснастку для литья под давлением | Часто конкурентоспособно при больших объемах производства сложных деталей со стабильной повторяемостью |
Формование под избыточным давлением может стать рациональным промежуточным решением, когда вакуумное формование не обеспечивает требуемой детализации, а затраты на оснастку для литья под давлением экономически не оправданы. Оно не может заменить литье под давлением для любой сложной детали, особенно если конструкция предусматривает развитые ребра жесткости, бобышки, внутренние структуры или сложные элементы с обеих сторон.
11. Как выбрать подходящий процесс формования
Практический выбор процесса начинается с готового изделия, а не с рекламируемых характеристик оборудования.
Шаг 1: Определите требования к изделию
Зафиксируйте размеры изделия, толщину листа, качество поверхности, цвет, текстуру, ударную прочность, допуски на размеры и требования к сборке.
Определите, какие элементы должны точно воспроизводить геометрию формы, а для каких допустимы обычные отклонения.
Шаг 2: Проанализируйте геометрию
Изучите глубину вытяжки, радиусы скругления углов, углубления, поднутрения и траектории перемещения материала. Глубокие или узкие участки могут вызывать локальное утонение, поэтому при необходимости рассмотрите использование вспомогательного пуансона или других методов формования.
Если деталь требует сложных элементов на нескольких поверхностях, включите в оценку литье под давлением или другие производственные процессы.
Шаг 3: Сравните вакуумное формование и формование под избыточным давлением
Выбирайте вакуумное формование, если достижимая детализация и размеры соответствуют требованиям к изделию. Рассмотрите формование под избыточным давлением, если требуется более точное воспроизведение поверхности или более четкие элементы.
Не выбирайте формование под избыточным давлением только потому, что оно обеспечивает большее формующее усилие. Если это усилие не дает преимуществ для изделия, дополнительные затраты на оборудование и оснастку могут не принести существенной отдачи.
Шаг 4: Оцените оснастку и сроки
Запросите коммерческие предложения с четким описанием конструкции оснастки, материала, ожидаемого срока службы, стоимости доработок и процедур утверждения образцов.
Сравнивайте ожидаемые сроки от утверждения конструкции до получения принятых серийных деталей, а не только указанный в предложении срок изготовления формы.
Шаг 5: Испытайте фактический материал и форму
Попросите поставщика продемонстрировать процесс формования с использованием предусмотренного термопластичного материала и оснастки, репрезентативной для планируемого производства. Проверьте детализацию поверхности, размеры, толщину стенок, внешний вид и результаты всех необходимых испытаний эксплуатационных характеристик.
Такое испытание может выявить проблемы, которые трудно предсказать только по чертежам.
Шаг 6: Рассчитайте совокупные производственные затраты
Сравните совокупные затраты на одну годную деталь, включая оснастку, материал, эксплуатацию оборудования, труд, обрезку, финишную обработку, контроль качества и брак.
Для изделий, которые планируется выпускать в течение нескольких лет, учитывайте при сравнении прогнозируемый объем производства и возможное обслуживание оснастки.
12. Распространенные проблемы и способы их устранения
И вакуумное формование, и формование под избыточным давлением зависят от контролируемого нагрева, подходящей конструкции формы, надежной работы систем подачи и откачки воздуха и достаточного охлаждения. Проблемы могут возникнуть, если один из этих факторов не соответствует требованиям изделия.
| Проблема | Возможные причины | Возможные меры по устранению |
|---|---|---|
| Неполное воспроизведение деталей поверхности | Недостаточное формующее усилие, плохой отвод воздуха или неподходящая температура | Проверьте настройки нагрева, каналы отвода воздуха в форме, эффективность вакуумной системы и настройки давления |
| Неравномерная толщина стенок | Чрезмерное растяжение, глубокая вытяжка или неравномерный нагрев | Скорректируйте распределение материала, зоны нагрева, геометрию формы или использование вспомогательного пуансона |
| Морщины или складки | Неправильная температура листа, провисание или перемещение материала | Проверьте опору листа, равномерность нагрева, зажим и последовательность формования |
| Следы на поверхности | Загрязнённая или повреждённая оснастка, загрязнение материала или нарушения при обращении с ним | Проверьте качество поверхности формы, очистите поверхности и проверьте порядок обращения с материалом |
| Отклонения размеров | Нестабильность нагрева, охлаждения, зажима или поведения материала | Повысьте повторяемость процесса и проверьте форму и метод контроля |
| Чрезмерная продолжительность цикла | Медленный нагрев или охлаждение, неподходящие настройки либо узкие места на последующих этапах | Оцените мощность нагревателей, охлаждение, перемещение материала и изделий, а также интеграцию в производственную линию |
Повышение давления воздуха не является универсальным решением. Если лист слишком холодный, из формы плохо отводится воздух или материал чрезмерно растягивается, повышение давления может не устранить первопричину проблемы.
Системный подход заключается в изменении одной переменной процесса за раз и документировании её влияния на качество изделия.
Часто задаваемые вопросы
1. В чём основное различие между формованием под избыточным давлением и формованием под разрежением?
При формовании под разрежением, обычно называемом вакуумным формованием, воздух между нагретым пластиковым листом и формой удаляется, благодаря чему атмосферное давление прижимает материал к оснастке. При формовании под избыточным давлением сжатый воздух прижимает нагретый лист к форме; при этом для удаления захваченного воздуха часто дополнительно используется вакуум.
2. Лучше ли формование под давлением, чем вакуумное формование?
Формование под давлением обычно предпочтительнее, когда изделию необходимы мелкие текстуры, чёткие кромки, надписи или сложные детали поверхности. Вакуумное формование может быть экономичнее для более простых форм, не требующих таких элементов. Выбор оптимального процесса зависит от конструкции детали, материала, бюджета на оснастку и требований к качеству.
3. Чем вакуумное формование отличается от формования под давлением с точки зрения детализации?
Вакуумное формование позволяет воспроизводить многие необходимые контуры и элементы поверхности, однако формующее усилие ограничено доступным перепадом давления. При формовании под давлением дополнительно используется сжатый воздух, который обеспечивает более плотное прилегание нагретого листа к форме. Это может улучшить воспроизведение деталей, хотя результат зависит от конструкции формы, отвода воздуха, температуры и поведения материала.
4. Может ли формование под избыточным давлением заменить литьё под давлением?
Не во всех случаях. Формование под давлением позволяет воспроизводить детализированные поверхности и часто рассматривается для изготовления крупных оболочек, корпусов и других изделий из листового материала, для которых оснастка для литья под давлением была бы дорогостоящей. Литьё под давлением остаётся более подходящим для многих деталей со сложной внутренней геометрией, рёбрами жёсткости, бобышками и элементами на нескольких поверхностях.
5. Повышает ли формование под давлением ударопрочность?
Не автоматически. Ударопрочность зависит от марки термопласта, геометрии детали, толщины стенок, условий формования и условий эксплуатации. Формование под давлением может улучшить детализацию поверхности, однако для готовой детали по-прежнему необходимы правильный выбор материала и, при необходимости, испытания на ударопрочность.
6. Как нагрев пластикового листа влияет на качество формования?
Нагрев определяет способность материала растягиваться и принимать форму оснастки. Неравномерный нагрев может вызвать складки, неравномерность толщины или неполное воспроизведение деталей. Чрезмерный нагрев может привести к провисанию или деструкции материала. Температурный профиль необходимо подбирать с учётом марки и толщины листа, формы и требований к циклу.
7. Выше ли стоимость оснастки для формования под давлением?
Зачастую она выше, чем для обычного вакуумного формования, поскольку форма и машина должны обеспечивать работу с избыточным давлением воздуха, надёжную герметизацию и требуемую детализацию. Разница зависит от детали, материала формы, сложности и объёма производства. При этом для некоторых крупных деталей или деталей, выпускаемых небольшими сериями, формование под давлением всё же может быть экономичнее литья под давлением.
8. Какой процесс обычно позволяет сократить сроки выполнения заказа?
Вакуумное формование может обеспечивать более короткие сроки выполнения заказа, если для изделия используется простая форма и требуется минимальная отработка процесса. Формование под давлением может потребовать более сложной оснастки и выполнения дополнительных требований к системе давления, однако фактические сроки зависят от производственных возможностей поставщика, сложности конструкции и испытаний. Запросите график, включающий изготовление оснастки, образцов, согласование и запуск производства.
9. Можно ли получить сложные детали поверхности методом вакуумного формования?
Вакуумное формование позволяет воспроизводить многие контуры и отдельные детали, однако достижимый уровень детализации зависит от перепада давления, поверхности формы, отвода воздуха, температуры листа и геометрии. Для получения более острых углов, чётких текстур или мелких элементов, формируемых непосредственно в форме, формование под давлением может быть предпочтительнее.
10. Какие материалы подходят для формования под давлением?
В зависимости от машины и области применения методом формования под давлением можно перерабатывать такие термопласты, как ABS, HIPS, PETG, поликарбонат и другие подходящие листовые материалы. Выбор материала зависит от требований к температуре формования, ударопрочности, внешнего вида, воздействия химических веществ и условий эксплуатации изделия.
11. Всегда ли формование под давлением обеспечивает более короткий цикл?
Нет. Дополнительное формующее усилие может улучшить контакт с формой и в некоторых случаях помочь эффективно получить требуемую форму изделия. Однако общая продолжительность цикла также зависит от нагрева, охлаждения, геометрии детали, толщины материала и операций перемещения. Фактические показатели следует подтверждать производственными испытаниями.
12. Как определить, какой процесс термоформования наиболее экономичен?
Сравните полную себестоимость изготовления годных деталей, включая оснастку, материал, машинное время, трудозатраты, обрезку, финишную обработку, брак и техническое обслуживание. Затем оцените, создаёт ли дополнительная детализация, обеспечиваемая формованием под давлением, достаточную ценность, чтобы оправдать вложения. Производственные испытания с использованием предусмотренных материала и формы дают более надёжную основу для решения, чем одни лишь технические характеристики машины.
Заключение
Формование под избыточным давлением и формование под разрежением — родственные процессы термоформования, которые различаются главным образом способом приложения формующего усилия к нагретому пластиковому листу. Вакуумное формование использует перепад давления, создаваемый удалением воздуха из пространства между листом и формой. При формовании под избыточным давлением дополнительно подаётся сжатый воздух, часто в сочетании с вакуумом, чтобы улучшить контакт с поверхностью формы.
Вакуумное формование часто является практичным вариантом для крупных изделий относительно простой формы, когда важны стоимость оснастки и простота производства. Формование под давлением стоит рассмотреть, если изделию необходимы более чёткие кромки, текстуры, надписи или сложные детали.
При окончательном выборе следует учитывать поведение материала, ударопрочность, конструкцию формы, объём производства, сроки выполнения заказа и полную себестоимость одной годной детали. Испытания фактического материала и конструкции изделия позволяют производителям выбрать процесс формования, который обеспечивает требуемые стандарты качества без затрат на возможности, не нужные изделию.



