






Толстолистовое и тонколистовое термоформование различаются главным образом толщиной термопластичного листа, размерами деталей, требованиями к конструкции, методами производства и конфигурацией оборудования. Тонколистовое термоформование широко применяется для изготовления лёгкой упаковки, одноразовых лотков, пищевых контейнеров и потребительских изделий массового производства. Толстолистовое термоформование подходит для более крупных, жёстких и долговечных компонентов, таких как корпуса медицинского оборудования, промышленные кожухи, корпуса машин, панели салона транспортных средств и оболочки защитного оборудования.
Выбор оптимального процесса зависит от требуемой геометрии детали, выбора материала, ударопрочности, допусков на размеры, объёма производства, бюджета на оснастку и графика поставки. При тонколистовом производстве для непрерывного высокоскоростного изготовления часто используются системы с рулонной подачей, тогда как при толстолистовом производстве обычно обрабатываются отдельные термопластичные листы с выполнением операций загрузки листа, нагрева, формования, охлаждения и обрезки на оборудовании с ЧПУ.
Что такое толстолистовое и тонколистовое термоформование?
Термоформование — это процесс изготовления пластиковых изделий, при котором термопластичный лист нагревают до пластичного состояния, формуют по наружной или внутренней поверхности формы с помощью вакуума, давления или механического воздействия и охлаждают для сохранения требуемой формы. Затем сформованный компонент обрезают и при необходимости подвергают финишной обработке.
Основное различие между толстолистовым и тонколистовым термоформованием заключается в толщине исходного листа и предполагаемой области применения. Отраслевая терминология не полностью стандартизирована, поэтому диапазоны толщины могут различаться у разных производителей и в разных отраслях.
- Тонколистовое термоформование: обычно использует относительно тонкие пластиковые листы, часто поставляемые в рулонах, для изготовления лёгких изделий с высокой производительностью.
- Толстолистовое термоформование: использует более толстые пластиковые листы, обычно поставляемые в виде отдельных заготовок или листов, для изготовления более крупных и жёстких деталей, которым требуются повышенная несущая способность, долговечность или ударопрочность.
Оба процесса позволяют изготавливать сложные трёхмерные детали, однако различаются оснасткой, требованиями к нагреву, обращением с материалом, циклами формования и операциями финишной обработки.
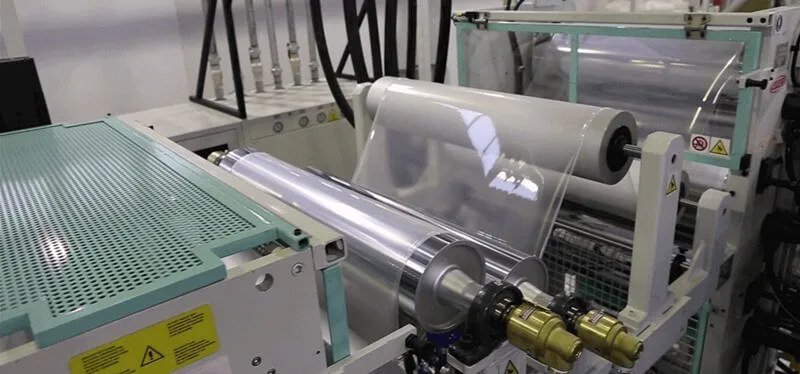
Толстолистовое и тонколистовое термоформование: ключевые различия
| Критерий сравнения | Толстолистовое термоформование | Тонколистовое термоформование |
|---|---|---|
| Исходный материал | Толстый термопластичный лист | Тонкий термопластичный лист или плёнка |
| Типичная толщина | Часто около 3–12 mm или более, в зависимости от области применения | Часто около 0.15–1.5 mm, в зависимости от изделия |
| Форма поставки материала | Отдельные листы или нарезанные заготовки | Часто материал с рулонной подачей |
| Типичные изделия | Кожухи машин, корпуса оборудования, панели транспортных средств, прочные защитные корпуса | Упаковочные лотки, пищевые контейнеры, крышки, одноразовые изделия |
| Объём производства | Обычно малые и средние объёмы; возможны и более крупные серии | Обычно от средних до очень больших объёмов |
| Оборудование | Системы для работы с толстыми листами, их нагрева, формования и обрезки | Высокоскоростные формовочно-вырезные линии с рулонной или листовой подачей |
| Обрезка | Обрезка на станках с ЧПУ, фрезерование, распиловка или другие операции последующей обработки | Вырезка в линии, пробивка отверстий, вырубка штампом или автоматизированная обрезка |
| Подход к изготовлению технологической оснастки | Часто подходит для мелкосерийных проектов и крупных деталей благодаря относительно недорогой оснастке | Часто оптимизируется для стабильного высокоскоростного производства |
| Характеристики деталей | Более крупные конструкции, более толстые стенки и большая масса материала | Лёгкие детали с относительно тонкими стенками |
| Факторы затрат | При малых объёмах затраты на оснастку и наладку могут быть невысокими, однако затраты на материал и механическую обработку в расчёте на деталь могут быть выше | Небольшой расход материала на деталь и высокая производительность позволяют снизить себестоимость единицы продукции при больших объёмах выпуска |
Приведённые выше диапазоны толщины служат примерами, а не универсальными техническими нормами. Фактическая классификация зависит от оборудования, материала, размеров изделия и производственных требований.
1. Основы толстолистового термоформования
Толстолистовое термоформование применяется для изготовления прочных пластиковых компонентов, которые должны сохранять форму при нормальных эксплуатационных нагрузках, противостоять повреждениям при перемещении или закрывать крупные узлы оборудования. Этот процесс особенно полезен, когда изделию требуется крупная поверхность сложного профиля, а затраты на сложную пресс-форму для литья под давлением нежелательны.
Распространённые материалы для толстолистового термоформования
Выбор материала влияет на его поведение при формовании, массу детали, качество поверхности, химическую стойкость, рабочую температуру и долговечность. Наиболее подходящий термопласт выбирают с учётом условий эксплуатации готовой детали.
| Материал | Основные характеристики | Типичные области применения |
|---|---|---|
| ABS | Хорошая ударопрочность, жёсткость и качество поверхности | Корпуса оборудования, кожухи машин, элементы салона транспортных средств |
| HIPS | Простота формования, экономичность и пригодность для многих применений общего назначения | Корпуса, панели, защитные кожухи |
| HDPE | Химическая стойкость, вязкость и влагостойкость | Промышленные футеровочные элементы, резервуары, защитные компоненты |
| PP | Низкая плотность, химическая стойкость и хорошая усталостная прочность при соответствующем конструктивном исполнении | Промышленные кожухи, элементы систем хранения, отдельные автомобильные детали |
| PETG | Хорошая прозрачность, формуемость и ударопрочность у соответствующих марок | Прозрачные защитные ограждения, корпуса дисплеев, кожухи оборудования |
| PC | Высокая ударопрочность и, у соответствующих марок, оптическая прозрачность | Защитные ограждения, прозрачные кожухи оборудования |
| PMMA | Высокая оптическая прозрачность и атмосферостойкость при более низкой ударопрочности по сравнению с PC | Панели дисплеев, прозрачные крышки, наружные компоненты |
Эти материалы не являются взаимозаменяемыми во всех областях применения. Например, для прозрачного защитного ограждения машины могут потребоваться иные характеристики материала, чем для непрозрачного промышленного корпуса, подвергающегося воздействию химических веществ или погодных условий.
Разработчикам также следует проверять температуру формования выбранной марки, допустимую рабочую температуру, стойкость к УФ-излучению, класс горючести, химическую совместимость и соответствующие отраслевые требования.
Области применения пластиковых изделий, изготовленных толстолистовым термоформованием
Толстолистовое термоформование часто выбирают для изделий относительно больших размеров, со сложными контурами или с потребностью в малых и средних объёмах выпуска.
Медицинское оборудование
Производители медицинского оборудования используют термоформованные пластиковые детали для корпусов оборудования и приборов, кожухов диагностического оборудования, тележек и отдельных защитных панелей. Этот процесс позволяет создавать криволинейные поверхности, встроенные элементы крепления и индивидуальный внешний дизайн.
При выборе материала необходимо учитывать конкретное медицинское применение. Требования могут включать стойкость к чистящим средствам, долговечность, биосовместимость или соответствие применимым стандартам для медицинских изделий. Без проверки конкретной марки материала термоформованный корпус нельзя автоматически считать пригодным для непосредственного контакта с пациентом или стерилизации.
Промышленное оборудование и машины
Из толстолистового пластика можно формовать защитные ограждения машин, корпуса панелей управления, кожухи оборудования, защитные оболочки и промышленные корпуса. По сравнению со сборными конструкциями из нескольких более мелких деталей термоформованный компонент может уменьшить количество соединений и упростить внешнюю конструкцию.
Автомобилестроение и транспорт
Области применения включают панели салона, облицовку багажного отделения, спинки сидений, подкрылки и другие крупные элементы отделки. Выбор между ABS, PP, смесями на основе PC и другими термопластами зависит от требований к ударопрочности, целевой массы, внешнего вида, температурных воздействий и применимых технических требований к транспортному средству.
Сельскохозяйственная и строительная техника
С помощью толстолистового термоформования можно изготавливать крупные защитные кожухи, корпуса приборных панелей, сервисные панели, крылья и формованные элементы внутренней отделки. Этот процесс особенно полезен, когда конструкция изделия предполагает большие поверхности и частую адаптацию под индивидуальные требования.
Изделия для розничной торговли, отдыха и повседневного использования
К дополнительным областям применения относятся крупные корпуса дисплеев, оболочки оборудования, компоненты транспортных средств для отдыха, защитные корпуса и кожухи изделий, изготовленные по индивидуальным требованиям. Термоформование позволяет относительно быстро вносить изменения в конструкцию без таких же вложений в оснастку, какие требуются при некоторых альтернативных процессах.
Преимущества и ограничения толстолистового термоформования
Основные преимущества:
- Меньшие первоначальные вложения в оснастку по сравнению с литьём под давлением для многих проектов мелкосерийного производства крупных деталей.
- Возможность изготовления крупных компонентов с криволинейными поверхностями или поверхностями двойной кривизны.
- Широкий выбор термопластичных материалов и толщин листа.
- Хорошая адаптируемость конструкции к индивидуальным требованиям и изменениям изделия.
- Возможность сочетать формование с обрезкой на станках с ЧПУ, сверлением, механической обработкой и сборкой.
Существуют и ограничения. Нагрев толстых листов требует тщательного контроля температуры, а для крупных деталей могут потребоваться более длительные циклы нагрева и охлаждения. При глубокой вытяжке и в углах распределение материала может быть неравномерным, а обрезка, сверление и финишная обработка могут увеличить трудозатраты и расходы на механическую обработку.
Более толстый исходный лист не гарантирует равномерной толщины стенок по всей готовой детали. Разработчики должны учитывать растяжение материала при формовании, особенно в углах, углублениях и зонах глубокой вытяжки.
2. Основы тонколистового термоформования
Тонколистовое термоформование предназначено для изготовления лёгких изделий из относительно тонких термопластичных листов или плёнок. Во многих случаях применяется непрерывное производство, при котором высокая производительность и стабильность размеров помогают производителям контролировать себестоимость каждой детали.
Распространённые материалы для тонколистового термоформования
| Материал | Основные характеристики | Типичные области применения |
|---|---|---|
| PET и APET | Прозрачность, жёсткость и пригодность для многих видов упаковки | Прозрачные лотки, крышки, демонстрационная упаковка |
| rPET | PET с содержанием вторичного сырья, при условии соответствия марки материала и требований к применению | Лотки, упаковка-ракушка, отдельные виды пищевой упаковки |
| HIPS | Хорошая формуемость и экономичность переработки | Пищевые лотки, упаковка потребительских товаров |
| PP | Термостойкость соответствующих марок, низкая плотность и химическая стойкость | Пищевые контейнеры, крышки, многоразовая или одноразовая упаковка |
| PVC | Формуемость и прозрачность в отдельных областях применения с учетом нормативных ограничений | Блистерная упаковка и отдельные виды защитной упаковки |
| PLA | Полимер на биологической основе, термостойкость и требования к переработке которого зависят от области применения | Отдельные виды одноразовой упаковки и лотков |
Пригодность каждого материала зависит от требуемых жесткости, прозрачности, глубины формования, способа запечатывания, температурного воздействия и нормативных требований к конечному применению. Например, для изделий, контактирующих с пищевыми продуктами, необходимо подтвердить, что конкретная марка материала и производственный процесс соответствуют применимым нормативным требованиям.
Области применения термоформованных изделий из тонколистовых пластиков
Пищевая упаковка
Методом тонколистового термоформования производят пищевые лотки, контейнеры для хлебобулочных изделий, упаковку для овощей и фруктов, крышки и другие виды упаковки. На конструкцию изделия влияют толщина материала, характеристики запечатывания, прозрачность, особенности штабелирования и устойчивость к повреждениям при обращении.
Медицинская и фармацевтическая упаковка
Области применения включают отдельные виды диагностических лотков, упаковочные вкладыши для медицинских изделий, лотки для инструментов и защитную упаковку. В зависимости от изделия требования могут включать чистые условия производства, стабильность размеров, барьерные свойства и совместимость с выбранным методом стерилизации.
Для упаковки стерильных медицинских изделий требуется валидированная упаковочная система. Само по себе термоформование не обеспечивает стерильность и не гарантирует сохранение стерильного барьера упаковки.
Упаковка потребительской электроники и розничных товаров
Блистерная упаковка, упаковка-ракушка, внутренние упаковочные вкладыши и защитные лотки позволяют надежно удерживать изделия, оставляя их видимыми для покупателей. Тонколистовое формование можно интегрировать с автоматизированными операциями загрузки, запечатывания, вырубки и упаковывания.
Промышленная и транспортная упаковка
Производители используют термоформованные лотки для упорядоченного размещения компонентов, защиты хрупких изделий и обеспечения автоматизированной сборки или перемещения материалов. Ячейки индивидуальной формы позволяют держать детали раздельно и сохранять их заданное положение при транспортировке.
Преимущества и ограничения тонколистового термоформования
Производство методом тонколистового термоформования имеет ряд преимуществ:
- Высокая скорость производства при подходящей конструкции изделий и использовании автоматизированных линий.
- Эффективное использование материала, поскольку каждый компонент изготавливается из относительно тонкого листа.
- Возможность производства с рулонной подачей, сокращающая объем ручных операций с листовым материалом.
- Интеграция с оборудованием для формования, вырубки, штабелирования и упаковывания в одной линии.
- Конкурентоспособная себестоимость единицы продукции при объемах производства, оправдывающих затраты на оснастку и наладку линии.
К ограничениям относятся пониженная жесткость многих конструкций, чувствительность к локальному утонению при глубокой вытяжке и возможная деформация под нагрузкой или при повышенных температурах. Для достижения требуемой жесткости тонколистовым изделиям могут потребоваться ребра жесткости, формованные кромки, усиленная геометрия или тщательно спроектированная упаковка.
Минимально возможная толщина листа не всегда является наиболее экономичным выбором. Если деталь легко деформируется, повреждается при обращении или требует дополнительного усиления, связанные с браком и обеспечением качества затраты могут превысить первоначальную экономию материала.
3. Выбор материала: как выбрать подходящий термопластичный лист
Выбор материала следует начинать с требований к готовой детали, а не только с особенностей процесса формования. Подходящий материал должен соответствовать функциональным, экологическим, нормативным и коммерческим требованиям к изделию.
Механические характеристики и ударная прочность
Ударная прочность важна для кожухов машин, корпусов медицинского оборудования, транспортной упаковки и деталей, подвергающихся многократным погрузочно-разгрузочным и другим операциям. ABS и PC могут подходить для отдельных применений, требующих ударной прочности, тогда как HDPE и PP могут быть более подходящими для условий воздействия химических веществ или влаги.
Однако характеристики зависят от конкретной марки полимера, добавок, технологии изготовления листа, температуры, геометрии детали и толщины стенок после формования. Конструкторам следует оценивать готовый компонент, а не полагаться исключительно на свойства, указанные для неформованного листа.
Толщина пластика и распределение толщины стенок готового изделия
Толщина пластика влияет на жесткость, расход материала, время нагрева, поведение при формовании и массу готовой детали.
Толстолистовые детали обычно изготавливают из более толстых листов, однако конечная толщина стенок может существенно различаться на разных участках изделия. Глубокие полости, острые углы и сложные формы могут вызывать локальное утонение. Тонколистовые изделия сталкиваются с аналогичными проблемами, хотя меньшая исходная толщина делает распределение материала особенно важным для прочности упаковки и стабильности размеров.
При задании толщины листов производителям следует определить:
- Номинальную толщину исходного листа и допустимые отклонения.
- Минимально допустимую толщину стенок после формования на заданных участках.
- Максимальную глубину вытяжки и допустимое локальное утонение.
- Допуски на размеры после охлаждения и обрезки.
- Требования к плоскостности, качеству поверхности и допустимому короблению.
Эти сведения помогают предотвратить разногласия между конструктором детали, поставщиком материала и производителем термоформованных изделий.
Химическая стойкость и условия эксплуатации
Для деталей, подвергающихся воздействию моющих средств, масел, растворителей, дезинфицирующих средств, атмосферных факторов или повышенных температур, необходимы соответствующие марки материалов. Химическую совместимость следует проверять в реальных условиях воздействия с учетом концентрации, времени контакта, температуры и механических напряжений.
Для медицинского оборудования требования к очистке и дезинфекции следует определять на раннем этапе разработки. При эксплуатации вне помещений на выбор также могут влиять УФ-стабилизация и стойкость к атмосферным воздействиям.
Прозрачность, качество поверхности и внешний вид
PETG, PC и PMMA можно рассматривать для прозрачных компонентов или компонентов с высокими требованиями к внешнему виду, однако они различаются по оптическим свойствам, ударной прочности, стойкости к царапинам и атмосферным воздействиям. Непрозрачные материалы, такие как ABS, HIPS и PP, могут быть более подходящими для цветных корпусов или скрытых конструкционных компонентов.
Текстуру поверхности, блеск, стабильность цвета и дефекты внешнего вида следует оценивать на образцах, изготовленных из предполагаемого материала в предусмотренных условиях формования.
Содержание вторичного сырья и устойчивое развитие
Термопластичные листы из вторичного сырья могут помочь снизить зависимость от первичного материала, если выбранная марка соответствует требованиям к характеристикам изделия и нормативным требованиям. Производителям следует учитывать содержание вторичного сырья, прослеживаемость материала, риски загрязнения, вариации цвета и возможность стабильных поставок.
Разработчики изделий также могут снижать расход материала за счет оптимизации геометрии, исключения избыточной толщины, более плотной компоновки деталей при раскрое и проектирования деталей, которые легче разделять или перерабатывать по окончании срока службы.
4. Оборудование для толстолистового и тонколистового термоформования: сравнение
Хотя оба процесса основаны на нагреве и формовании термопластичных листов, конфигурация оборудования различается в зависимости от требований к перемещению материала, скорости производства и размеров деталей.
Машины для толстолистового термоформования
Машины для толстолистового термоформования предназначены для работы с более толстыми листами и зачастую с более крупными формованными компонентами. В зависимости от конфигурации машины производственная линия может включать:
- Системы загрузки и позиционирования листов.
- Инфракрасные, керамические или другие подходящие системы нагрева.
- Системы контроля температуры и управления зонами нагрева.
- Системы вакуумного формования, формования под давлением или формования в парных формах.
- Механизмы смыкания форм и системы охлаждения.
- Оборудование для обрезки с ЧПУ или другой последующей механической обработки.
- Станции выгрузки и контроля деталей.
Равномерный нагрев более толстого пластика может занимать больше времени, чем нагрев тонколистового материала. Поэтому машине необходимы достаточная мощность нагрева, надлежащее регулирование температуры и система формования, соответствующая размерам листа и геометрии детали.
Для крупных деталей также могут потребоваться более сложные системы перемещения, предотвращающие провисание листа, неравномерный нагрев или деформацию при переносе.
Машины для тонколистового термоформования
Оборудование для тонколистового термоформования обычно обеспечивает непрерывное или полунепрерывное производство. Типичная система с рулонной подачей может включать:
- Механизмы размотки рулона и подачи листового материала.
- Системы регулирования натяжения и выравнивания полотна.
- Станции нагрева.
- Станции формования с использованием вакуума, давления или комбинированных методов формования.
- Встроенное в линию оборудование для вырубки или пробивки.
- Системы штабелирования и подсчета.
- Автоматизированное транспортирующее и упаковочное оборудование.
Оборудование с рулонной подачей позволяет сократить объем ручных операций с материалом и обеспечить высокую производительность. Однако объем выпуска зависит от габаритов детали в плане, компоновки формы, глубины формования, требований к нагреву и охлаждению, цикла вырубки и скорости последующего упаковывания.
Некоторые тонколистовые изделия изготавливают из предварительно нарезанных листов, а не из рулонного материала. Поэтому производство с рулонной подачей распространено, но не является обязательным для всех видов тонколистовых изделий.
Контурная обрезка на станках с ЧПУ и вторичные операции
Контурная обрезка на станках с ЧПУ часто используется для термоформованных изделий из толстого листа, поскольку крупным деталям могут требоваться точно выполненные проемы, монтажные отверстия, кромки и сложные наружные контуры. Фрезерный станок с ЧПУ перемещает инструмент по запрограммированной траектории, обеспечивая повторяемость элементов изделия от партии к партии.
Изделия из тонкого листа часто вырезают непосредственно в линии с помощью вырубных штампов, пуансонов или встроенных систем резки. Контурная обрезка на станках с ЧПУ также может быть полезна при изготовлении прототипов, специализированной продукции и изделий со сложными контурами либо при небольших объемах производства.
Оптимальный способ обрезки зависит от толщины материала, допусков на размеры, качества кромок, геометрии изделия, объема производства и стоимости оснастки. Припуски на обрезку следует учитывать уже на этапе проектирования формы и изделия.
Оснастка и проектирование форм
Оснастку для термоформования можно изготавливать из алюминия, композитных материалов или других подходящих материалов для оснастки. Выбор зависит от ожидаемого объема производства, тепловых характеристик, требуемого качества поверхности, требований к охлаждению и способа формования.
При проектировании форм для изделий из толстого листа необходимо учитывать большую площадь поверхностей, глубокие элементы, поведение листа при вытяжке и необходимость равномерного распределения толщины стенок. Для изделий из тонкого листа при проектировании оснастки часто уделяют основное внимание эффективности рабочего цикла, расположению формующих полостей, использованию материала и интеграции с системами резки и штабелирования.
Формование под давлением воздуха может быть целесообразным, если изделию требуется более высокая детализация или более четкая фактура поверхности, чем позволяет получить обычное вакуумное формование. Дополнительные требования к оборудованию и оснастке следует сопоставлять с требованиями к внешнему виду и функциональности изделия.
5. Производственный процесс: от термопластичного листа до готового изделия
Производственный процесс влияет на качество изделий, продолжительность цикла, долю отходов и себестоимость изготовления. Хотя конкретная последовательность операций зависит от оборудования и изделия, термоформование толстого и тонкого листа основано на одном базовом принципе: нагреть лист, придать ему форму, охладить и выполнить окончательную обработку изделия.
Этап 1: Подготовка листа и обращение с материалом
Производитель выбирает термопластичный лист, соответствующий заданным требованиям к марке материала, толщине, цвету и поверхности. Материал может поставляться в виде отдельных листов, раскроенных заготовок или рулонов.
При термоформовании толстого листа необходимо обеспечивать точное позиционирование и безопасное перемещение листов, поскольку их масса и размеры могут усложнять загрузку. При производстве из тонкого листа выравнивание рулона и натяжение полотна важны для стабильной подачи и минимизации отходов материала.
Этап 2: Нагрев термопластичного листа
Лист нагревают до подходящей температуры формования. Необходимый температурный диапазон зависит от полимера, толщины листа, способа нагрева и требуемой геометрии изделия.
Неравномерный нагрев может привести к неравномерному распределению материала, дефектам поверхности, чрезмерному провисанию или неполному формованию. Для прогрева толстого материала по всей толщине обычно требуется больше времени и энергии, тогда как тонкие листы нагреваются быстрее, но могут быть более чувствительны к перегреву и колебаниям температуры.
Производителям следует устанавливать параметры нагрева для каждого конкретного материала, а не применять одинаковые настройки для разных термопластов.
Этап 3: Формование изделия
После достижения листом состояния, подходящего для формования, оборудование придает ему форму по наружной поверхности формы или внутри ее полости.
При вакуумном формовании перепад давления прижимает нагретый лист к форме. При формовании под давлением воздуха используется дополнительное давление воздуха для улучшения контакта с поверхностью формы. В некоторых случаях применяют механическое содействие формованию или парную оснастку, чтобы управлять перемещением материала и повысить стабильность размеров.
Выбор способа зависит от геометрии изделия, требуемой детализации, поведения материала и производственных задач.
Этап 4: Охлаждение и стабилизация формы
Сформованное изделие должно достаточно охладиться, чтобы сохранять свою форму после извлечения. Условия охлаждения влияют на точность размеров, остаточные напряжения, коробление и продолжительность цикла.
Толстые участки обычно требуют более длительного охлаждения, поскольку тепло необходимо отвести от большей массы материала. Каналы охлаждения, регулирование температуры формы и выбор подходящего момента извлечения изделия позволяют повысить стабильность результатов.
Этап 5: Обрезка и окончательная обработка
После формования излишки материала удаляют. Изделия из толстого листа могут проходить контурную обрезку на станках с ЧПУ, сверление, фрезерование, обработку кромок или дополнительную механическую обработку. Изделия из тонкого листа часто вырезают или вырубают непосредственно в линии, после чего штабелируют и подсчитывают.
В зависимости от изделия дальнейшие операции могут включать установку закладных элементов, выполнение крепежных элементов, склеивание, печать, отделку поверхности или сборку.
Этап 6: Контроль качества
Готовые изделия следует проверять на соответствие согласованным техническим требованиям. Контроль может охватывать размеры, толщину стенок, внешний вид поверхности, цвет, коробление, сопряжение деталей и функциональные характеристики.
При необходимости производители могут использовать контрольные приспособления для проверки размеров, координатно-измерительные системы, методы измерения толщины и механические испытания с учетом назначения изделия. Документированный план контроля помогает поддерживать стабильное качество от партии к партии.
6. Экономическая эффективность: какой процесс термоформования выгоднее?
Ни термоформование толстого листа, ни термоформование тонкого листа не является заведомо более дешевым. Экономическая эффективность зависит от соотношения инвестиций в оснастку, расхода материала, загрузки оборудования, требований к окончательной обработке, объема отходов и объема производства.
Стоимость оснастки и объем производства
Термоформование толстого листа часто привлекательно для изготовления крупных изделий малыми и средними сериями, поскольку инвестиции в оснастку могут быть ниже, чем при литье под давлением. Это особенно выгодно при разработке продукции, изготовлении по индивидуальным требованиям и запуске производства.
Термоформование тонкого листа может обеспечивать конкурентоспособную себестоимость единицы продукции при больших объемах выпуска, поскольку автоматическая подача из рулона, многогнездные формы, резка и штабелирование в линии позволяют сократить трудозатраты и время обработки одного изделия.
Однако это разделение не является абсолютным. Термоформование толстого листа подходит и для крупносерийного производства, если оборудование и оснастка рассчитаны на такие задачи, а термоформование тонкого листа может быть практичным для небольших партий при соответствующей наладке и оснастке.
Расход материала и доля отходов
Материал часто составляет значительную часть себестоимости. На одно изделие из толстого листа расходуется больше материала, хотя его большие размеры и требования к прочности конструкции могут оправдывать такой расход.
На одно изделие из тонкого листа обычно расходуется меньше материала, однако фактические затраты на материал зависят от марки листа, его толщины, размеров изделия, эффективности раскладки и возврата отходов в переработку. При производстве с подачей из рулона эффективная раскладка и контроль ширины полотна позволяют повысить коэффициент использования материала.
Производителям следует оценивать затраты на материал в расчете на одно годное готовое изделие, а не сравнивать только цены на исходный лист.
Трудозатраты, энергопотребление и окончательная обработка
Изделия из толстого листа могут требовать большего объема ручных погрузочно-разгрузочных операций, более длительных циклов нагрева и охлаждения, а также дополнительной обработки на станках с ЧПУ. Линии для тонкого листа позволяют сократить трудозатраты за счет автоматизации, но могут требовать значительных инвестиций в интегрированное производственное и упаковочное оборудование.
Затраты на энергию зависят от технологии нагрева, продолжительности цикла, толщины материала, эффективности оборудования и планирования производства. Затраты на окончательную обработку зависят от количества и сложности вырезов, отверстий, кромок и сборочных операций.
Сравнение термоформования с литьем под давлением
Литье под давлением широко применяется для крупносерийного производства пластиковых деталей, требующих повторяемости размеров, сложных формуемых элементов и коротких рабочих циклов после изготовления оснастки. Этот метод может быть менее экономичным для крупных, относительно простых деталей, если первоначальные инвестиции в пресс-форму высоки, а объем производства ограничен.
Термоформование позволяет снизить первоначальные затраты на оснастку и изготавливать изделия с большой площадью поверхности, но может требовать дополнительной обрезки и окончательной обработки. Литье под давлением также позволяет получать более сложные встроенные элементы, такие как ребра, бобышки и защелки, без аналогичного объема вторичной механической обработки.
| Фактор затрат | Термоформование | Литье под давлением |
|---|---|---|
| Первоначальные затраты на оснастку | Часто ниже для изделий, подходящих для этого процесса | Часто выше, особенно для сложных пресс-форм |
| Крупные изделия | Часто экономически привлекательно | Может требовать значительных затрат на оснастку и оборудования большой мощности |
| Крупносерийное производство | Конкурентоспособно при соответствующей автоматизации | Часто отличается высокой конкурентоспособностью |
| Сложные встроенные элементы | Могут потребоваться конструктивные компромиссы или вторичные операции | Часто хорошо подходит для изготовления сложных формуемых элементов |
| Распределение материала | Лист растягивается при формовании | Расплав заполняет полость пресс-формы |
| Вторичная окончательная обработка | Обычно требуется обрезка | Часто имеет ограниченный объем, в зависимости от конструкции литника и детали |
| Изменения конструкции изделия | Могут обходиться дешевле, если оснастка допускает соответствующую доработку | Изменения пресс-формы могут быть дорогостоящими |
| Наиболее подходящие области применения | Крупные корпуса, панели, лотки и формованные оболочки | Крупносерийные детали с высокой детализацией формуемых элементов |
Для достоверного сравнения следует использовать одинаковые технические требования к изделию, годовую потребность, стандарты качества и ожидаемый срок службы изделия. Сравнение только стоимости оснастки может привести к ошибочным выводам.
Практический пример сравнения затрат
Рассмотрим крупную крышку оборудования, требуемую в количестве нескольких тысяч штук в год. Термоформование толстого листа может обеспечить выгодное сочетание инвестиций в оснастку, размеров изделия и производственной гибкости. Если впоследствии конструкция станет стандартизированной деталью, требуемой в очень больших количествах, производитель сможет повторно оценить, обеспечит ли литье под давлением или другой процесс более выгодную структуру затрат в долгосрочной перспективе.
Для небольшого упаковочного лотка, требуемого в количестве сотен тысяч штук, термоформование тонкого листа может быть более подходящим вариантом, поскольку переработка рулонного материала и автоматическая резка позволяют обеспечить высокую производительность при относительно небольшом расходе материала на один лоток.
Окончательное решение следует принимать на основе совокупной стоимости владения, включая оснастку, материал, машинное время, трудозатраты, отходы, окончательную обработку, контроль качества, упаковку и логистику.
7. Сроки: от прототипа до массового производства
Сроки выполнения зависят от доступности материала, сложности оснастки, доступности оборудования, размеров детали, требований к валидации и количества производственных операций.
Толстолистовое термоформование может обеспечивать относительно короткие сроки разработки крупных компонентов простой формы, поскольку подходящую оснастку в некоторых случаях можно изготовить быстрее и с меньшими затратами, чем пресс-форму для литья под давлением. Однако сложная геометрия, крупные формы, программирование обработки на станках с ЧПУ и проверка соответствия размеров могут увеличить сроки.
Тонколистовое производство может потребовать времени на наладку линии с рулонной подачей, изготовление многогнездной оснастки, подготовку систем вырубки, испытания материалов и интеграцию автоматизированной упаковки. После стабилизации процесса высокоскоростное производство позволяет обеспечить значительный объем выпуска.
Типовой график проекта включает:
- Анализ конструкции и разработку технического задания.
- Выбор материала и проектирование оснастки.
- Изготовление оснастки и подготовку оборудования.
- Изготовление первого образца и контроль размеров.
- Корректировку процесса и валидацию продукции.
- Разрешение на запуск производства и серийное изготовление.
Эти этапы не имеют фиксированной продолжительности. Их сроки зависят от проекта, а некоторые работы могут выполняться параллельно.
Для сокращения сроков заказчикам следует в начале проекта предоставить точные чертежи, трехмерные CAD-файлы, требования к материалам, прогноз годовой потребности, критически важные размеры, требования к внешнему виду и ожидаемые объемы поставок.
8. Как выбрать подходящий процесс термоформования
Выбор процесса начинается с готового изделия: исходя из требований к нему, определяют материал, оснастку и оборудование.
Когда следует выбирать толстолистовое термоформование
Толстолистовое термоформование часто подходит для изделий, которым необходимы большая площадь наружной поверхности, относительно толстый исходный лист, соответствующая условиям применения ударопрочность или нестандартная форма, изготовление которой другим способом обошлось бы дорого.
Этот процесс стоит рассмотреть для изготовления корпусов медицинского оборудования, кожухов промышленного оборудования, компонентов автомобильного интерьера, защитных корпусов и крупных пластиковых деталей по индивидуальному заказу.
Когда следует выбирать тонколистовое термоформование
Тонколистовое термоформование часто лучше подходит для легких изделий с относительно тонкими стенками, выпускаемых средними или крупными сериями. Типичный пример — упаковочные изделия, для которых важны быстрое формование, вырубка в линии и автоматическое штабелирование.
Типичные области применения включают пищевые лотки, вкладыши для фармацевтической упаковки, упаковку потребительских товаров и лотки для промышленных компонентов.
Когда стоит рассмотреть другие методы изготовления
Термоформование не является оптимальным решением для любого пластикового компонента. Для небольших деталей сложной формы со встроенными ребрами, бобышками или защелкивающимися элементами предпочтительнее может быть литье под давлением, особенно если годовой объем выпуска оправдывает вложения в пресс-форму.
Для изделий с иной геометрией или другими функциональными требованиями могут подойти изготовление конструкций из пластика, механическая обработка, ротационное формование или выдувное формование. Прежде чем окончательно выбрать процесс, в ходе технологического анализа следует сопоставить конструкцию детали в целом, требования к оснастке, свойства материала и ожидаемый объем производства.
9. Особенности проектирования для повышения качества термоформованных деталей
Грамотно спроектированную деталь легче формовать, обрезать, контролировать и собирать. Сотрудничество конструктора изделия и производителя термоформованных деталей на раннем этапе помогает предотвратить проблемы, которые иначе проявились бы в процессе производства.
Формовочные уклоны и извлечение детали
Формовочные уклоны облегчают извлечение сформованной детали из формы. Необходимый угол зависит от глубины формы, текстуры поверхности, поведения материала и выбранного метода формования. Глубокие вертикальные стенки и текстурированные поверхности могут требовать увеличенного уклона.
Радиусы, углы и глубина вытяжки
Скругленные углы и плавные переходы, как правило, обеспечивают более равномерное распределение материала, чем острые углы. Участки с глубокой вытяжкой следует тщательно оценивать, поскольку лист растягивается, принимая форму оснастки.
Производитель должен оценить зоны вероятного утонения и определить, требуются ли для данной конструкции увеличенные радиусы, изменение глубины вытяжки, предварительная вытяжка материала, формование с помощью пуансона или более толстый исходный лист.
Ребра, фланцы и усиление
Для повышения жесткости толстолистовым деталям могут потребоваться фланцы, формованные отгибы, ребра или отдельные усиливающие элементы. Наиболее подходящее решение зависит от условий нагружения и требований к сборке.
Поскольку термоформование не позволяет получить все встроенные конструктивные элементы, доступные при литье под давлением, в местах сосредоточенных нагрузок конструкторам может потребоваться предусмотреть кронштейны, вставки или отдельные компоненты.
Допуски и стабильность размеров
При охлаждении термоформованные детали могут давать усадку или изменять форму. На окончательные размеры влияют тип материала, толщина стенок, температура формы, геометрия детали и условия обрезки.
Критически важные размеры следует определить на раннем этапе, а допуски должны учитывать как функциональные требования, так и реальные возможности производства. Необоснованно жесткие допуски могут увеличить затраты на контроль, механическую обработку и отбраковку.
Прототипирование и валидация
Прототипы деталей помогают проверить внешний вид, сопряжение, сборку и основные функциональные характеристики до окончательного изготовления производственной оснастки. Если готовая деталь будет подвергаться ударам, многократным манипуляциям, воздействию химических веществ, перепадам температуры или регуляторному контролю, может потребоваться дополнительная валидация.
По возможности испытания следует проводить с использованием материалов и условий изготовления, соответствующих серийному производству. Прототип, изготовленный из другого полимера или с применением существенно иного процесса, может не позволить точно прогнозировать эксплуатационные характеристики конечного изделия.
10. Контроль качества и испытания эксплуатационных характеристик
Контроль качества должен охватывать как исходный материал, так и готовые термоформованные детали. Стабильность производственного процесса зависит от постоянства свойств листа, контролируемых условий нагрева, надлежащей температуры формы и воспроизводимости операций обрезки.
Типовые проверки качества включают:
- Проверка материала: подтверждение марки полимера, толщины листа, цвета и соответствующих сертификатов на материал.
- Контроль толщины стенок: измерение участков, склонных к утонению, включая углы, углубления и участки глубокой вытяжки.
- Контроль размеров: проверка габаритных размеров, монтажных отверстий, проемов, плоскостности и сопрягаемых поверхностей.
- Контроль поверхности: выявление царапин, пузырей, изменения цвета, складок, неполного формования и других визуальных дефектов.
- Механические испытания: оценка ударопрочности, жесткости или несущей способности, если этого требуют условия применения.
- Испытания на воздействие внешних факторов: оценка химической стойкости, воздействия нагрева, УФ-старения или совместимости с чистящими средствами, если такие условия актуальны.
- Мониторинг процесса: регистрация соответствующих параметров нагрева, формования, охлаждения и обрезки для обеспечения воспроизводимости и облегчения поиска и устранения неисправностей.
Критерии приемки следует установить до начала массового производства. Для компонентов, связанных с безопасностью, медицинских изделий или упаковки, подпадающей под нормативное регулирование, план контроля и валидации также должен учитывать применимые отраслевые стандарты и требования заказчика.
11. Часто задаваемые вопросы о толстолистовом и тонколистовом термоформовании
В чем основное различие между толстолистовым и тонколистовым термоформованием?
Основное различие заключается в толщине исходного термопластичного листа и типе изготавливаемого изделия. Толстолистовое термоформование обычно применяется для изготовления более крупных и массивных компонентов, таких как корпуса оборудования и кожухи машин. Тонколистовое термоформование широко используется для легкой упаковки, лотков и одноразовых изделий, выпускаемых с более высокой производительностью.
Какая толщина считается характерной для толстолистового термоформования?
Толстолистовое термоформование часто начинается с толщины около 3 mm, хотя некоторые производители используют другие пороговые значения. Во многих областях толстолистового термоформования распространены листы толщиной 3–12 mm и более. Классификация зависит от отрасли, возможностей оборудования, материала и требований к изделию, а не от единого стандарта толщины.
Какая толщина используется при тонколистовом термоформовании?
При тонколистовом термоформовании часто используют листы толщиной около 0.15–1.5 mm. Фактический диапазон зависит от полимера, конструкции изделия, формовочного оборудования и требуемых эксплуатационных характеристик. Для упаковки могут применяться более тонкие или более толстые листы в зависимости от ее назначения.
Какие материалы лучше всего подходят для толстолистового термоформования?
К материалам, используемым при толстолистовом термоформовании, относятся ABS, HIPS, HDPE, PP, PETG, PC и PMMA. ABS часто выбирают для жестких корпусов, HDPE — для изделий, требующих химической стойкости, PC — для прозрачных компонентов с подходящими характеристиками ударопрочности, а PMMA — для изделий, требующих высокой оптической прозрачности. Окончательный выбор должен основываться на конкретной марке материала и условиях эксплуатации.
Подходит ли толстолистовое термоформование для медицинского оборудования?
Да. Толстолистовое термоформование позволяет изготавливать корпуса медицинского оборудования, кожухи диагностического оборудования, корпуса приборов и некоторые другие компоненты. При выборе материала необходимо учитывать очистку, дезинфекцию, воздействие химических веществ, механические характеристики и все применимые нормативные требования. Сам по себе производственный процесс не подтверждает пригодность изделия для медицинского применения.
Термоформование дешевле литья под давлением?
Термоформование может быть экономичнее при изготовлении крупных деталей, индивидуальных изделий и реализации проектов с небольшим объемом выпуска, поскольку первоначальные затраты на оснастку часто ниже. Литье под давлением может обеспечивать меньшую себестоимость единицы продукции при крупносерийном производстве сложных деталей со встроенными конструктивными элементами. Оптимальный вариант зависит от оснастки, расхода материала, объема производства, требований к финишной обработке и конструкции изделия.
Позволяет ли толстолистовое термоформование обеспечить большие объемы производства?
Да. Толстолистовое термоформование позволяет обеспечить большие объемы производства при надлежащем подборе производительности оборудования, конструкции формы, автоматизации, охлаждения и операций обрезки. На темп производства обычно влияют требования к нагреву и охлаждению, размеры детали и сложность вторичных операций.
В чем разница между термоформованием с рулонной и листовой подачей?
При термоформовании с рулонной подачей непрерывное термопластичное полотно подается с рулона на производственную линию. Этот способ широко применяется для изготовления тонкостенной упаковки, поскольку позволяет автоматизировать подачу, формование, вырубку и укладку в стопки.
При термоформовании с листовой подачей обрабатываются отдельные листы или заготовки. Этот способ распространен при формовании толстолистовых материалов, поскольку более толстые листы обычно поставляются и обрабатываются по отдельности. Выбор наиболее подходящего способа подачи зависит от толщины материала, размеров изделия, конструкции оборудования и объема производства.
Почему при толстолистовом термоформовании используется обрезка на станках с ЧПУ?
Обрезка на станках с ЧПУ позволяет удалять излишки пластика и точно формировать кромки, проемы, отверстия и крепежные элементы. Она особенно полезна для крупных деталей со сложными контурами или жесткими требованиями к точности размеров. Хотя обрезка на станках с ЧПУ добавляет дополнительную производственную операцию, она может повысить повторяемость результатов и сократить потребность в ручной доводке.
Как толщина листа влияет на стоимость термоформованных деталей?
Увеличение толщины листа обычно повышает расход материала, массу детали, энергозатраты на нагрев и продолжительность охлаждения. При подходящем материале и геометрии оно также может повысить жесткость или долговечность изделия. Однако избыточная толщина может увеличить затраты без существенного улучшения эксплуатационных характеристик. Оптимальная толщина обеспечивает баланс между требованиями к механическим характеристикам, формуемостью, эффективностью производства и стоимостью материала.
Какой процесс термоформования обеспечивает более короткие сроки изготовления?
При толстолистовом термоформовании сроки изготовления оснастки для некоторых крупных деталей относительно простой формы могут быть короче, особенно по сравнению со сложными проектами литья под давлением. Тонколистовое термоформование также позволяет быстро выпускать продукцию после подготовки оснастки для рулонной подачи и автоматизированного оборудования. Фактические сроки зависят от сложности конструкции, наличия оснастки, поставок материала, испытаний и производственного графика.
Можно ли использовать переработанный пластик для термоформования?
Да. PET с содержанием вторичного сырья и другие подходящие вторичные термопласты могут использоваться для определенных задач термоформования. Материал должен соответствовать установленным требованиям к формуемости, механическим характеристикам, внешнему виду и нормативным требованиям. Содержание вторичного сырья может влиять на стабильность цвета, поведение материала при переработке и его свойства, поэтому необходимы подбор марки и проверка качества.
Как производители могут повысить качество термоформованных деталей?
Производители могут повысить качество за счет правильного выбора материала, равномерного нагрева листа, оптимизации конструкции формы, контролируемого охлаждения, подходящих параметров формования и точной обрезки. Контроль толщины стенок после формования, проверка критически важных размеров и валидация процесса в условиях, соответствующих реальному производству, также помогают сократить количество дефектов и брака.
Какую информацию следует предоставить при запросе коммерческого предложения на термоформование?
Для подготовки коммерческого предложения полезно предоставить чертеж детали или файл 3D CAD, требуемый материал, исходную толщину листа, габаритные размеры, ожидаемый годовой объем производства, планируемое количество в заказе, требования к отделке поверхности, цвету, допускам на размеры, а также все применимые эксплуатационные и нормативные требования. На этой основе производитель сможет оценить оснастку, оборудование, методы производства, отделочные операции и ориентировочные сроки изготовления.
Заключение: выбор подходящего процесса термоформования
Толстолистовое и тонколистовое термоформование решают разные производственные задачи, и оптимальный выбор зависит от готового изделия, а не только от толщины листа.
Толстолистовое термоформование хорошо подходит для изготовления крупных пластиковых корпусов, промышленных кожухов, корпусов медицинского оборудования и долговечных деталей, для которых важны большая исходная толщина листа и гибкость в выборе оснастки. Тонколистовое термоформование широко применяется для изготовления легкой упаковки, лотков и других изделий, требующих эффективного использования материала и высокой производительности.
При сравнении процессов термоформования производителям следует учитывать выбор материала, ударопрочность, геометрию детали, конфигурацию оборудования, обрезку на станках с ЧПУ, стоимость оснастки, объем производства и сроки изготовления. Литье под давлением также следует рассматривать, если сложные интегрированные элементы конструкции или очень большие объемы производства оправдывают вложения в оснастку.
Подробный анализ конструкции детали, спецификаций материала, прогнозируемого объема производства и требований к качеству помогает определить наиболее экономически эффективный производственный маршрут. Сотрудничество с опытным производителем термоформованных изделий на ранних этапах разработки продукции также позволяет выявить потенциальные сложности формования, повысить эффективность использования материала и сократить неоправданные затраты на оснастку или отделочные операции.



