






Термоформование — это процесс изготовления пластиковых изделий, позволяющий получать из нагретых листов термопласта легкие, прочные детали, предназначенные для конкретных условий применения. Он широко используется в производстве упаковки, автомобилестроении, медицинском оборудовании, электронике, потребительских товарах и промышленных компонентах. Нагревая пластиковый лист до состояния, позволяющего придать ему форму, а затем формируя его по наружной или внутренней поверхности формы, производители могут изготавливать компоненты самых разных размеров, форм и толщин.
Для производителей, оценивающих различные методы формования пластмасс, термоформование предлагает практичное сочетание гибкости проектирования, относительно низкой стоимости оснастки и эффективного производства. В зависимости от конструкции изделия и требуемой детализации поверхности производители могут выбрать вакуумное формование, пневмовакуумное формование или другие методы термоформования для выполнения своих производственных задач.
Понимание процесса термоформования, доступных пластиковых материалов, критериев выбора материала и областей промышленного применения помогает инженерам и специалистам по закупкам определить, подходит ли эта технология для конкретного изделия.
Что такое термоформование?
Термоформование — это производственный процесс, при котором термопластичный лист нагревают до подходящей температуры формования, придают ему форму по поверхности формы с помощью вакуума, давления воздуха или механического усилия, а затем охлаждают и обрезают для получения готовой детали. К распространённым материалам относятся ABS, PET, HIPS, поликарбонат, полипропилен и поливинилхлорид (PVC). Термоформование широко применяется для изготовления упаковочных лотков, панелей автомобильного салона, корпусов медицинских изделий, кожухов оборудования и других пластиковых компонентов.Этот метод часто экономически выгоден для изготовления прототипов, изделий по индивидуальному заказу, а также мелкосерийного и среднесерийного производства, хотя выбор оптимального процесса зависит от требований к материалу, геометрии детали, объёма производства и конструкции оснастки.
Термоформование превращает плоский термопластичный лист в трёхмерное изделие с помощью нагрева и формующего усилия. Лист нагревают до размягчения, размещают над формой или внутри неё и формуют по её контурам. После охлаждения деталь извлекают и обрезают до окончательных размеров.
В отличие от литья под давлением, при котором расплавленный пластик нагнетается в закрытую форму, термоформование начинается с готового термопластичного листа. Это влияет на требования к оборудованию, конструкцию формы, распределение материала, скорость производства и производственные затраты.
Этот процесс позволяет изготавливать как простые, так и сложные пластиковые детали, включая неглубокие лотки, крупногабаритные панели оборудования, защитные кожухи, упаковочные вкладыши и корпуса по индивидуальному заказу. В зависимости от области применения производители могут использовать однолистовое формование, двухлистовое формование или специальные методы для получения требуемых конструктивных и размерных характеристик.
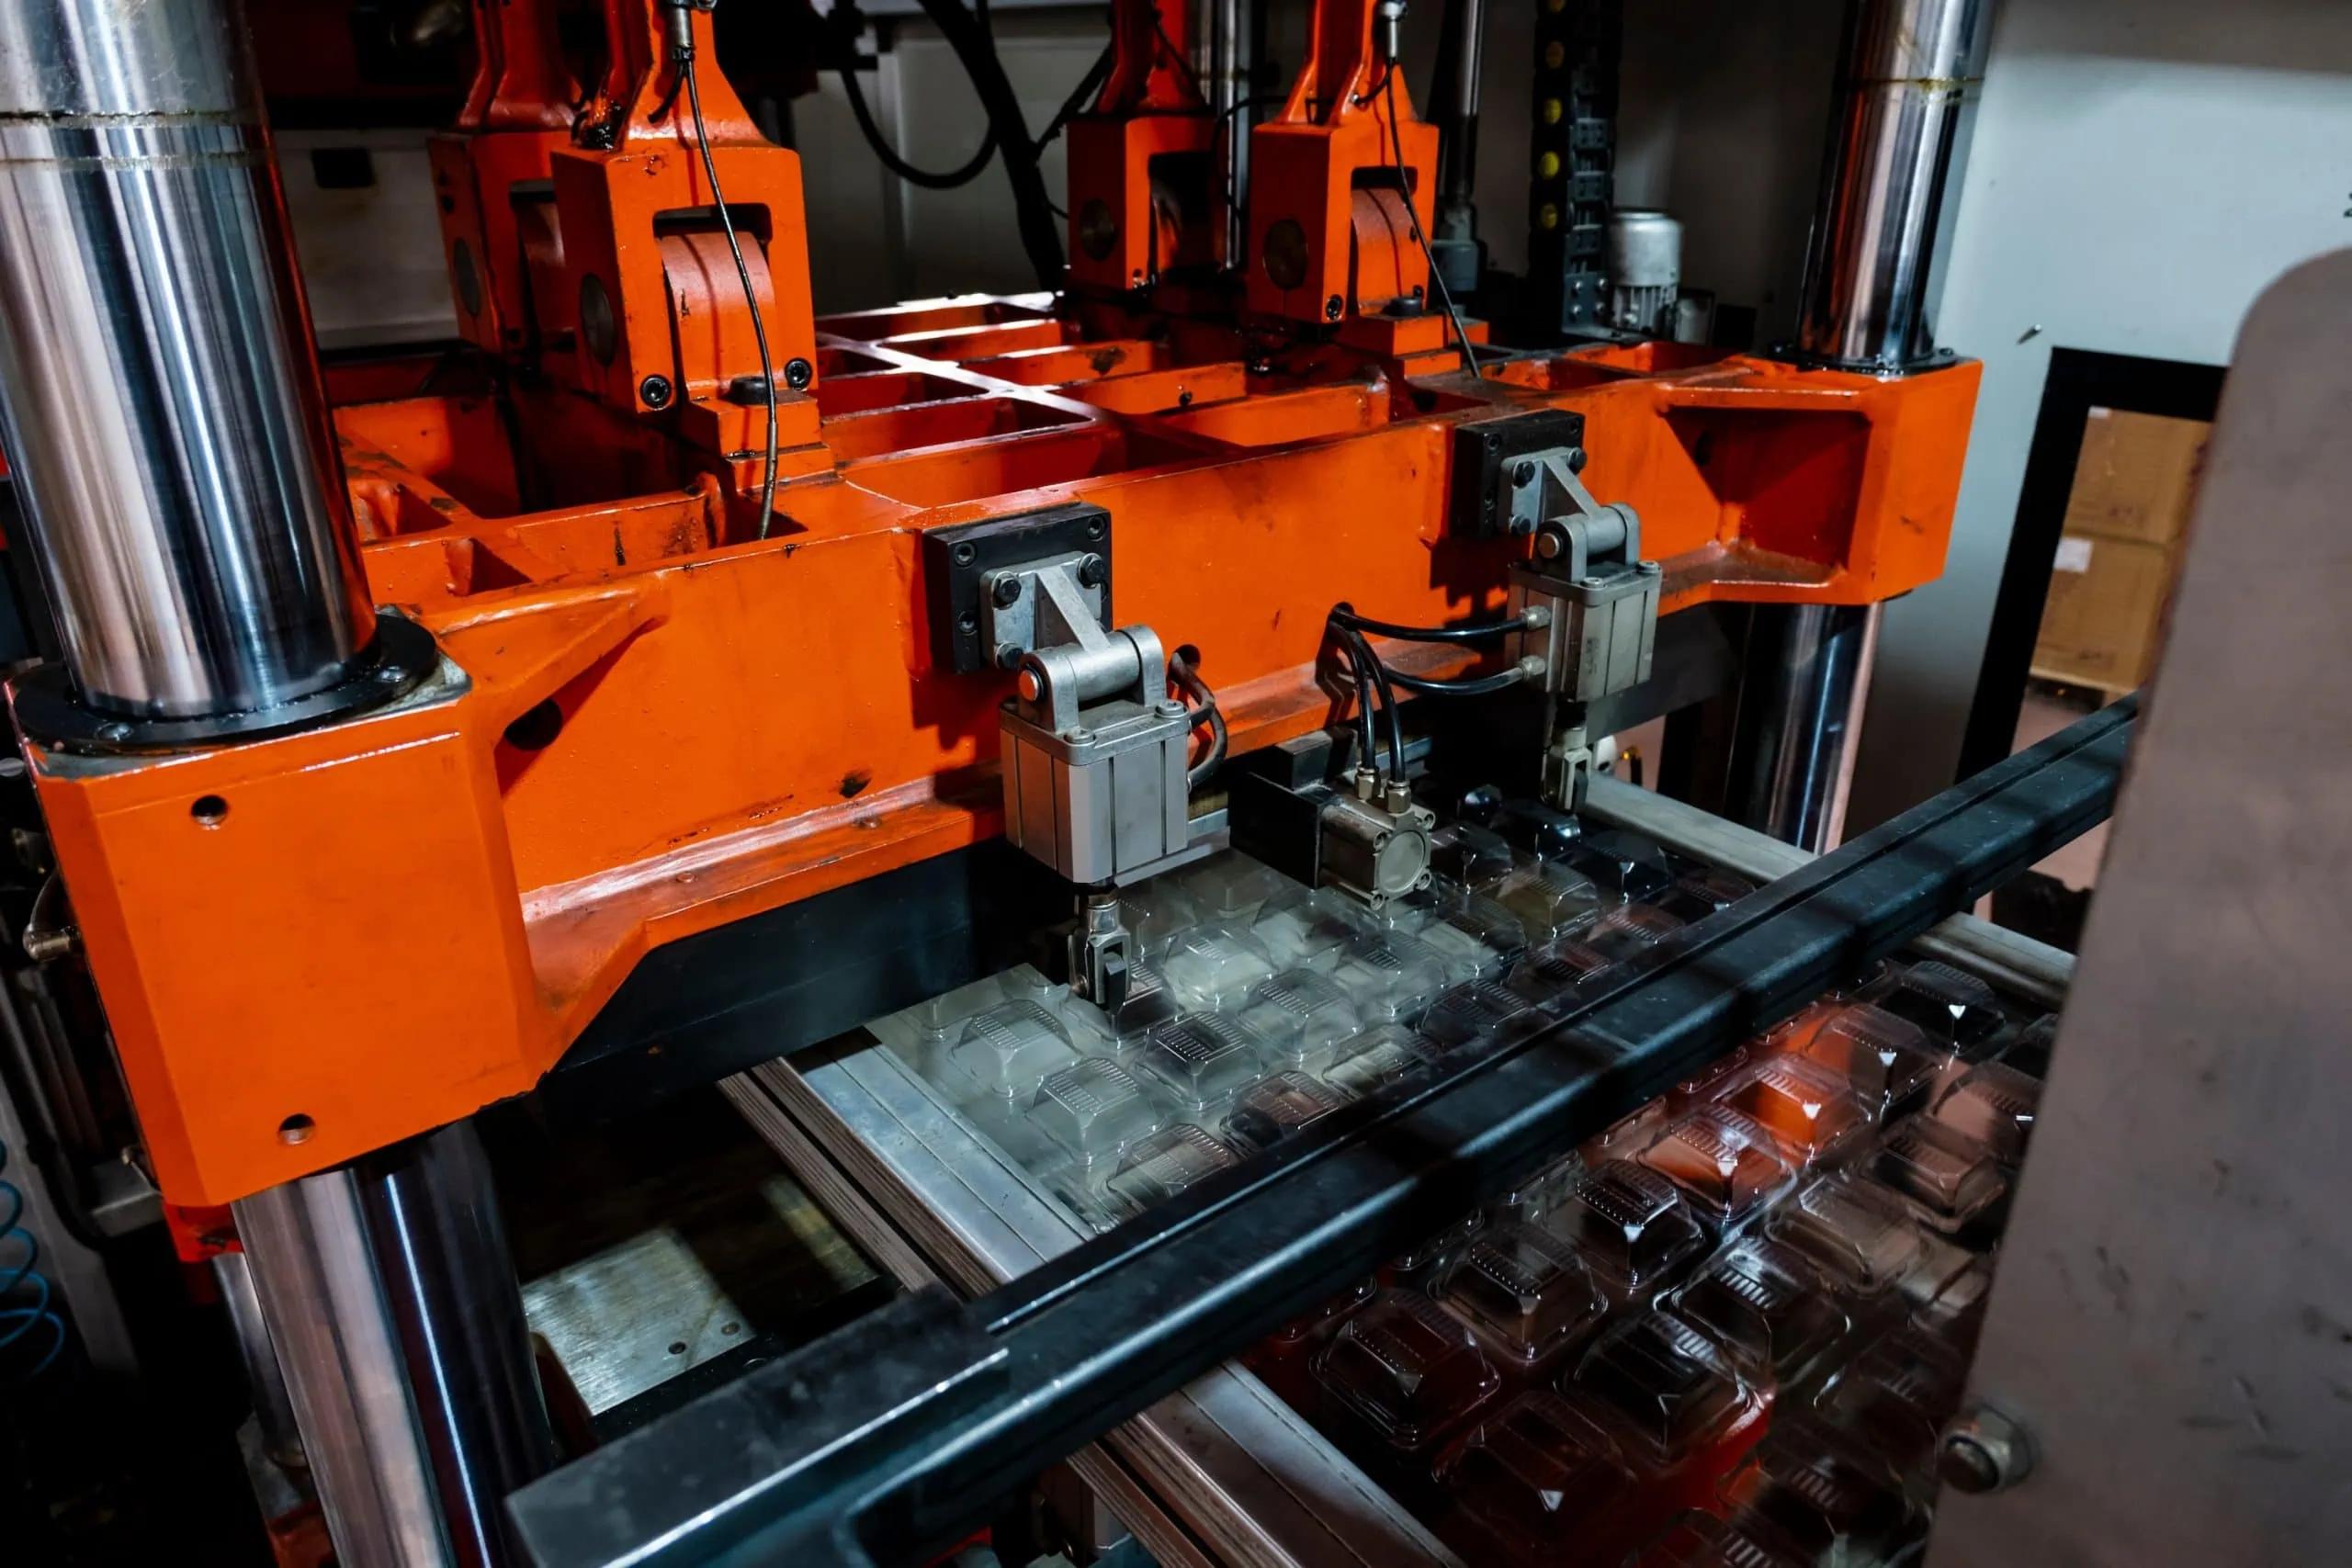
Как происходит процесс термоформования?
Процесс термоформования состоит из нескольких этапов. Хотя конфигурации оборудования различаются, большинство производственных линий выполняют схожую последовательность операций — от подготовки листа до окончательного контроля.
1. Загрузка термопластичного листа
Производство начинается с термопластичного листа или материала, подаваемого из рулона. Выбранный лист должен иметь толщину, размеры и свойства материала, соответствующие предполагаемому применению.
Термоформовочные машины с листовой подачей часто используются для крупноформатных или толстых листов, тогда как системы с рулонной подачей распространены в массовом производстве упаковки. Перед формованием операторы могут проверять лист на наличие поверхностных дефектов, отклонений толщины, загрязнений и других недостатков, способных повлиять на готовую деталь.
2. Нагрев пластикового листа
Лист поступает на станцию нагрева, где электрические или другие управляемые системы нагрева доводят материал до температуры формования. Нагрев должен быть достаточно равномерным, чтобы лист мог растягиваться по поверхности формы без чрезмерного утонения, разрывов и поверхностных дефектов.
Правильная температура зависит от вида пластика, толщины листа, способа нагрева и скорости производства. Чрезмерный нагрев может привести к провисанию, изменению цвета, деструкции или неравномерному распределению материала, а недостаточный — к неполному формованию.
Температура стеклования, обычно обозначаемая Tg, помогает объяснить термическое поведение аморфных пластиков. При нагреве выше Tg эти материалы постепенно становятся более гибкими. Однако Tg не является универсальной температурой формования. При определении подходящего технологического окна для частично кристаллических материалов, таких как полипропилен и полиэтилен, необходимо также учитывать особенности их плавления.
3. Формование нагретого листа
После достижения требуемой температуры лист перемещается или подаётся на станцию формования с заданным шагом. Лист располагают у поверхности формы и придают ему требуемую геометрию с помощью вакуума, сжатого воздуха, механического воздействия или сочетания этих методов.
Метод формования определяет, насколько точно пластик воспроизводит поверхность формы, какой уровень детализации можно получить и как распределяется толщина материала по детали.
4. Охлаждение и затвердевание
После формования пластик необходимо охладить настолько, чтобы он сохранял приданную форму. Охлаждение может осуществляться за счёт контакта с формой, принудительного обдува или встроенных систем охлаждения.
Контроль температуры и продолжительность охлаждения влияют на стабильность размеров, качество поверхности, время цикла и риск коробления. Для сложных деталей может потребоваться тщательно спроектированная система охлаждения, обеспечивающая стабильные результаты на протяжении всего производства.
5. Обрезка и финишная обработка
После охлаждения сформованного листа излишки материала удаляют путём обрезки, контурного фрезерования, вырубки, обработки на станках с ЧПУ или другими методами финишной обработки.
В зависимости от изделия дополнительные операции могут включать сверление, пробивку отверстий, склеивание, сборку, нанесение печати, обработку поверхности или контроль качества. Эти операции превращают сформованный лист в готовую деталь, отвечающую размерным и функциональным требованиям конкретного применения.
6. Контроль качества
При окончательном контроле проверяют размеры, толщину стенок, внешний вид, поверхностные дефекты и другие требования, установленные для конкретного изделия. Для технических компонентов производители также могут оценивать ударопрочность, жёсткость, химическую совместимость, эксплуатационные характеристики при различных температурах и другие механические свойства.
Стабильный контроль нагрева, давления формования, охлаждения и обрезки помогает сократить количество брака и повысить повторяемость результатов от партии к партии.
Основные методы термоформования
Различные методы термоформования позволяют удовлетворять разные требования к геометрии изделия, детализации поверхности, распределению материала и эффективности производства.
Вакуумное формование
При вакуумном формовании используется разрежение для притягивания нагретого пластикового листа к форме. По мере удаления воздуха из пространства между листом и формой атмосферное давление прижимает размягчённый материал к контурам формы.
Этот метод широко используется для изготовления упаковочных вкладышей, защитных кожухов, корпусов оборудования, элементов торгово-выставочного оформления и крупногабаритных пластиковых панелей. Относительная простота оснастки и настройки процесса делает его привлекательным вариантом для многих применений, в которых достаточно умеренной детализации.
Вакуумное формование особенно удобно для крупногабаритных деталей и конструкций, не требующих максимально точного воспроизведения поверхности. Однако достижимый уровень детализации зависит от конструкции формы, температуры материала, характеристик вакуумной системы и геометрии детали.
Пневмовакуумное формование
Пневмовакуумное формование сочетает вакуум с избыточным давлением воздуха, чтобы плотнее прижать нагретый пластиковый лист к форме. Это дополнительное усилие позволяет воспроизводить более мелкие детали поверхности, более чёткие элементы геометрии и более выраженную текстуру по сравнению с обычным вакуумным формованием.
Пневмовакуумное формование часто выбирают для видимых пластиковых деталей с повышенными требованиями к внешнему виду, таких как корпуса бытовой техники, компоненты автомобильного салона, приборные панели и корпуса медицинского оборудования.
Хотя пневмовакуумное формование позволяет получить более высокую детализацию, оно может требовать более сложного оборудования, конструкции формы и управления процессом. Целесообразность его применения зависит от соотношения требований к внешнему виду, сложности детали и производственного бюджета.
Двухлистовое термоформование
При двухлистовом термоформовании два нагретых пластиковых листа формуют отдельно, а затем соединяют, пока материал остаётся достаточно горячим для соединения. Полученная полая деталь может иметь большую высоту сечения и жёсткость, чем сопоставимая однолистовая деталь.
Области применения включают промышленные резервуары, воздуховоды, панели оборудования, защитные конструкции и отдельные виды крупногабаритных полых деталей. Этот метод требует тщательного контроля взаимного положения листов, нагрева, формования и условий соединения.
Механическое формование и формование с предварительной вытяжкой пуансоном
При механическом формовании используется пуансон или другое механическое устройство, помогающее распределить нагретый лист внутри формы. Предварительную вытяжку пуансоном часто сочетают с вакуумным или пневмовакуумным формованием для улучшения распределения материала в деталях глубокой вытяжки.
Такой подход помогает уменьшить чрезмерное утонение в отдельных зонах и повысить стабильность результатов там, где геометрия изделия требует значительного растяжения.
Материалы для термоформования: какие пластики используются чаще всего?
Выбор материала во многом определяет эксплуатационные характеристики термоформованной детали, включая ударопрочность, жёсткость, прозрачность, химическую стойкость, допустимый температурный диапазон и стоимость.
Ассортимент материалов для термоформования позволяет производителям подбирать свойства пластика под различные промышленные условия эксплуатации. Однако не каждый материал подходит для любой конструкции или формовочной машины.
ABS (акрилонитрилбутадиенстирол)
ABS широко используется для изготовления прочных пластиковых корпусов, компонентов автомобильного салона, кожухов оборудования и корпусов потребительских изделий. Он обеспечивает удачное сочетание ударной вязкости, жёсткости, качества поверхности и технологичности переработки.
ABS часто рассматривают для деталей, которым необходимы хорошая ударопрочность и привлекательная наружная поверхность. Его конкретные характеристики зависят от марки, добавок, толщины листа и условий эксплуатации.
PET и PETG
Полиэтилентерефталат (PET) и модифицированный гликолем PET (PETG) применяются для изготовления упаковки, прозрачных крышек, элементов торгово-выставочного оформления, а также отдельных медицинских и потребительских изделий.
В зависимости от состава и области применения марки PET могут обеспечивать хорошие показатели жёсткости и барьерных свойств. PETG часто выбирают, когда важны прозрачность, ударопрочность и простота изготовления.
Для изделий, контактирующих с пищевыми продуктами, или медицинских изделий марка материала и готовое изделие должны соответствовать применимым нормативным и эксплуатационным требованиям. Пригодность материала нельзя определять только по его общему наименованию.
HIPS (ударопрочный полистирол)
HIPS широко используется для изготовления упаковочных лотков, внутренних облицовок холодильников, внутренних элементов бытовой техники, одноразовых контейнеров и других изделий, для которых важна низкая стоимость.
Как правило, он легко перерабатывается и может служить экономичным решением для применений с умеренными требованиями к механическим свойствам. Его термостойкость и химическую стойкость необходимо оценивать с учетом предполагаемых условий эксплуатации.
Поликарбонат (PC)
Поликарбонат известен своей ударопрочностью и прозрачностью. Термоформованные листы PC могут использоваться для изготовления защитных кожухов, ограждений станков, смотровых окон оборудования и специализированных промышленных компонентов.
Этот материал может подойти для изделий, в которых требуется сочетание прозрачности и прочности. Производителям также необходимо учитывать температуру формования, требования к сушке, остаточные напряжения, химическую совместимость и условия эксплуатации готовой детали.
Полипропилен (PP)
Полипропилен отличается низкой плотностью, химической стойкостью, а соответствующие марки — также хорошей усталостной прочностью. Он используется для изготовления контейнеров, лотков, автомобильных компонентов и промышленных изделий.
Поскольку полипропилен является частично кристаллическим полимером, его поведение при нагреве, охлаждении и усадке отличается от поведения аморфных пластиков. Для обеспечения стабильных размеров настройки процесса и конструкция формы должны учитывать эти особенности.
Поливинилхлорид (PVC)
Поливинилхлорид, широко известный как PVC, выпускается в виде жестких и гибких композиций. Жесткий PVC может использоваться для изготовления определенных типов корпусов, панелей, упаковки и промышленных компонентов, тогда как гибкие композиции предназначены для изделий с иными требованиями.
Состав композиции PVC существенно влияет на гибкость, поведение при нагреве, химическую стойкость и характеристики переработки. Условия нагрева необходимо тщательно контролировать, чтобы избежать деструкции материала. Производителям также следует оценивать используемые добавки, вентиляцию рабочих зон и применимые экологические и нормативные требования.
Полиэтилен (PE)
Полиэтилен используется для изготовления определенных типов лотков, контейнеров, защитных вкладышей и промышленных компонентов. Он отличается низкой плотностью и хорошей стойкостью ко многим химическим веществам.
Различные марки PE различаются по жесткости, поведению при формовании и температурным характеристикам. При разработке изделия следует учитывать усадку и обеспечение точности размеров.
Конструкционные пластики и специальные материалы
В зависимости от оборудования и области применения при термоформовании также могут использоваться специальные термопласты, такие как смеси ABS/PC, акрил (PMMA) и отдельные высокотемпературные конструкционные полимеры.
Эти материалы позволяют удовлетворить требования к оптической прозрачности, атмосферостойкости, химической стойкости или повышенной температуре эксплуатации. Допустимые диапазоны параметров переработки и требования к формованию у них различаются, поэтому производителям следует подтверждать совместимость с выбранным оборудованием и технологической оснасткой.
Как выбрать подходящий материал для термоформования
Выбор материала следует начинать с оценки условий, которые должна выдерживать готовая деталь, а не только с цены. Инженерам необходимо учитывать механические нагрузки на изделие, рабочую температуру, воздействие химических веществ, внешний вид и ожидаемый срок службы.
Механические свойства и ударопрочность
Ударопрочность важна для защитных кожухов, транспортной упаковки, автомобильных деталей и промышленных корпусов. Материал, показывающий хорошие результаты при лабораторных испытаниях, может вести себя иначе после формования в тонкостенную деталь.
Геометрия детали, толщина стенок, температура и концентрация напряжений влияют на эксплуатационные характеристики готового изделия. По возможности испытания материала должны воспроизводить предполагаемые условия эксплуатации.
Рабочая температура и температура стеклования Tg
Температура стеклования Tg помогает инженерам понять, при какой температуре аморфный пластик переходит из относительно жесткого стеклообразного состояния в более гибкое состояние с повышенной подвижностью полимерных цепей.
Однако одна лишь Tg не определяет пригодность пластика для термоформования или конкретных условий эксплуатации. Необходимо также оценивать температуру формования, теплостойкость, ползучесть и стабильность размеров под нагрузкой.
Для частично кристаллических пластиков дополнительно необходимо учитывать температуру плавления и особенности кристаллизации.
Химическая стойкость
Промышленные компоненты могут контактировать с чистящими средствами, маслами, растворителями, дезинфицирующими средствами и другими химическими веществами. Выбранный пластик должен быть совместим с фактически используемыми веществами с учетом их концентрации, продолжительности воздействия и рабочей температуры.
Таблицы химической совместимости полезны для предварительного отбора, однако для ответственных применений могут потребоваться испытания в условиях, соответствующих реальной эксплуатации.
Прозрачность, качество поверхности и цвет
В зависимости от области применения для прозрачных деталей могут потребоваться PETG, PC, акрил или другие материалы оптических марок. Для наружных корпусов и видимых панелей приоритетными могут быть однородность цвета, текстура, блеск или пригодность к окрашиванию.
Сам процесс формования может влиять на внешний вид. Неравномерный нагрев, чрезмерное растяжение, контакт с поверхностями и остаточные напряжения могут вызывать дефекты, даже если исходный лист соответствует спецификации.
Стоимость и доступность материала
Себестоимость термоформованного изделия включает не только цену пластика за килограмм. Коэффициент использования листа, доля отходов, время цикла, обрезка, финишная обработка, транспортировка и контроль качества влияют на итоговую себестоимость производства.
Доступность материала и стабильность его характеристик также важны, особенно для изделий, повторные заказы на которые поступают в течение нескольких лет. Подходящий альтернативный материал может снизить затраты, но перед заменой материала, предусмотренного действующей спецификацией, необходимо подтвердить его пригодность.
Термоформовочные машины и оборудование
Термоформовочные машины обеспечивают управление нагревом листа, формованием, охлаждением, перемещением материала и, во многих случаях, обрезкой или автоматизированной передачей. Выбор оборудования зависит от размеров изделия, толщины листа, способа формования, объема производства и требуемого уровня автоматизации.
Система нагрева
Система нагрева доводит лист до требуемой температуры формования. Широко используются инфракрасные нагреватели и другие технологии регулируемого нагрева; при этом настройки зон нагрева подбираются с учетом поведения материала и геометрии детали.
Равномерное распределение температуры особенно важно для деталей с глубокой вытяжкой и изделий с большой площадью поверхности.
Зажим и перемещение листа
Зажимная система надежно удерживает лист во время нагрева и формования. В оборудовании с рулонной подачей системы подачи и шагового перемещения перемещают материал последовательно через рабочие станции.
Надежное перемещение листа повышает точность позиционирования и сокращает производственные остановки.
Вакуумные системы и системы давления
Вакуумные насосы удаляют воздух из пространства между нагретым листом и формой. В системах формования под давлением также используется сжатый воздух для создания избыточного давления там, где это необходимо.
Производительность системы, время отклика, герметичность и отвод воздуха из формы влияют на качество формования. Подходящая конфигурация зависит от размеров и сложности детали.
Проектирование форм и технологической оснастки
Стоимость технологической оснастки — важный фактор при сравнении термоформования с другими процессами изготовления пластиковых изделий. Во многих случаях формы для термоформования могут стоить дешевле сложных литьевых форм, особенно при изготовлении крупных деталей и мелкосерийном производстве.
Однако стоимость формы зависит от ее размеров, материала, качества поверхности, требований к охлаждению, допусков и ожидаемого ресурса. Для некоторых деталей также требуются инструменты для последующей обрезки, приспособления или сборочное оборудование.
При проектировании формы следует учитывать формовочные уклоны, радиусы скруглений, расположение отверстий для отвода воздуха, глубину вытяжки и распределение материала. Неудачная конструкция оснастки может приводить к утонению стенок, образованию складок и перемычек, неполному формованию и отклонениям размеров.
Охлаждение и автоматизация
Системы охлаждения помогают сформованному пластику сохранять заданную геометрию. Автоматизированные перемещение, обрезка, укладка в стопки и контроль могут снижать потребность в ручном труде и повышать стабильность качества.
При крупносерийном производстве изготовителям следует оценивать полный производственный цикл, а не сосредотачиваться только на станции формования. Соотношение времени цикла, доли отходов, трудозатрат и загрузки оборудования определяет фактическую эффективность производства.
Термоформование и литье под давлением
Термоформование и литье под давлением широко используются для изготовления пластиковых изделий, однако подходят для разных требований к изделиям и производству.
| Критерий сравнения | Термоформование | Литье под давлением |
|---|---|---|
| Исходный материал | Термопластичный материал в листах или рулонах | Пластик в виде пеллет или гранул, обычно расплавляемый перед впрыском |
| Типичная технологическая оснастка | Для подходящих деталей часто проще и дешевле | Могут потребоваться сложные высокоточные формы |
| Размер детали | Хорошо подходит для крупных панелей, кожухов и лотков | Подходит для широкого диапазона размеров с учетом возможностей машины и формы |
| Геометрия | Лучше всего подходит для геометрии, допускающей формование и извлечение детали из формы | Позволяет получать сложную трехмерную геометрию и мелкие конструктивные элементы |
| Толщина стенок | Изменяется вследствие растяжения при формовании | Определяется геометрией формы, течением расплава и условиями процесса |
| Объем производства | Часто выгодно для прототипов, мелко- и среднесерийного производства; также широко применяется в крупносерийном производстве | Часто выгодно для средне- и крупносерийного производства, а также повторного выпуска изделий |
| Использование материала | Излишки листового материала могут требовать обрезки и переработки | Количество отходов литников и впускных каналов зависит от конструкции формы и технологического процесса |
| Дополнительные операции | Часто требуется обрезка | Часто объём дополнительных операций ограничен, хотя финишная обработка и сборка всё же могут потребоваться |
| Типичные изделия | Лотки, крупногабаритные крышки, панели, корпуса и вкладыши | Соединители, корпуса с высокой детализацией, колпачки и сложные формованные компоненты |
Термоформование может быть экономически выгодным, если изделие имеет относительно большую площадь поверхности, простую или умеренно сложную форму, а объём производства не оправдывает применение более дорогой литьевой формы.
Литьё под давлением может быть предпочтительнее, если конструкция содержит сложные внутренние элементы, мелкие детали, встроенные крепёжные элементы или геометрические формы, которые трудно получить из плоского листа.
Правильный выбор зависит от готовой детали, материала, годового объёма производства, требований к допускам и общих производственных затрат. Ни один из методов не является менее затратным во всех случаях.
Промышленное применение термоформования
Термоформование применяется во многих отраслях, поскольку позволяет изготавливать как крупногабаритные конструкционные компоненты, так и лёгкую упаковочную продукцию.
Упаковка для пищевых продуктов и потребительских товаров
Производство упаковки — одна из наиболее устоявшихся областей применения термоформования. К такой продукции относятся пищевые лотки, крышки, блистерная упаковка, контейнеры с откидной крышкой, защитные вкладыши и упаковка для розничной торговли.
Термоформовочные машины с рулонной подачей материала могут обеспечивать высокую производительность при оптимизации конструкции изделия, листового материала и последующих операций обрезки. Для изделий, контактирующих с пищевыми продуктами, необходимо использовать соответствующие марки материалов и соблюдать применимые нормативные требования к контакту с пищевыми продуктами.
Автомобилестроение и транспорт
Автопроизводители используют термоформованные пластиковые детали для панелей салона, облицовки багажного отделения, компонентов дверей, защитных крышек, а также отдельных наружных деталей и деталей днища.
Эта технология особенно полезна для относительно крупных компонентов, для которых важны масса, внешний вид поверхности и свобода проектирования. При выборе материала необходимо учитывать перепады температуры, воздействие УФ-излучения, контакт с химическими веществами, требования к ударопрочности и применимые к транспортному средству эксплуатационные стандарты.
Медицинские изделия и оборудование для здравоохранения
Термоформование применяется для изготовления корпусов медицинских изделий, крышек оборудования, упаковочных лотков, органайзеров для инструментов и защитных кожухов.
В зависимости от выбранного материала этот процесс позволяет изготавливать изделия нестандартной геометрии и прозрачные компоненты. Для стерильной барьерной упаковки, деталей, контактирующих с пациентом, или медицинских изделий, подлежащих нормативному регулированию, необходимо оценивать соответствие применимым требованиям в отношении пригодности материала, биосовместимости, где это применимо, чистоты, прослеживаемости и валидированных условий производства.
Не каждое термоформованное медицинское изделие является стерильным или предназначено для непосредственного контакта с пациентом. Эти различия следует определить на этапе проектирования изделия и планирования нормативного соответствия.
Электроника и электротехническое оборудование
Термоформованные пластиковые детали могут использоваться в качестве корпусов оборудования, защитных крышек, корпусов дисплеев, изоляционных компонентов и упаковки для электронной продукции.
При проектировании могут учитываться стабильность размеров, электрические свойства, характеристики горючести, воздействие тепла, требования к электромагнитной совместимости и стойкость к чистящим средствам. Выбранный материал и готовое изделие в сборе должны соответствовать фактическим техническим требованиям к продукции.
Промышленные машины и оборудование
Промышленное применение включает защитные ограждения машин, крышки панелей управления, корпуса оборудования, защитные вкладыши, воздуховоды и крупногабаритные панели доступа.
Термоформование может быть практичным решением для деталей, которым требуется большая формованная поверхность без затрат на особо сложную оснастку. В зависимости от области применения конструкция может требовать усиленных точек крепления, дополнительных опор, вставок или дополнительных сборочных операций.
Сельское хозяйство и строительство
Термоформованные пластиковые компоненты применяются в отдельных видах кожухов сельскохозяйственного оборудования, строительных панелей, защитных корпусов, изделий для хранения и вкладышей для оборудования.
При эксплуатации вне помещений необходимо учитывать стойкость к УФ-излучению, перепадам температуры, ударам и воздействию влаги, а также долговременную стабильность размеров. Выбор материала и любых атмосферостойких добавок должен соответствовать предполагаемым условиям эксплуатации.
Является ли термоформование экономически выгодным производственным процессом?
Термоформование может быть экономически выгодным, если процесс, материал, конструкция формы и объём производства соответствуют требованиям к изделию. Его экономические преимущества часто обусловлены относительно доступной оснасткой, возможностью формования крупных деталей и использованием широко применяемых термопластичных листовых материалов.
Несколько факторов определяют, обеспечит ли проект ожидаемую экономию.
Инвестиции в оснастку: Более простые формы могут снизить первоначальные затраты на разработку по сравнению с процессами, требующими более сложной оснастки. Однако особые требования к фактуре и качеству поверхности, жёсткие допуски или специальные требования к охлаждению могут увеличить затраты на оснастку.
Объём производства: При малых и средних объёмах производства преимуществом могут стать более низкие первоначальные инвестиции в оснастку. Крупносерийное производство также может быть экономичным при оптимизации времени цикла, использования материала и автоматизации.
Эффективность использования материала: Раскрой листа, расположение деталей, глубина вытяжки и схема обрезки влияют на количество материала, расходуемого на каждый компонент. В расчёт затрат следует включать обращение с отходами и возможности их переработки.
Трудозатраты и автоматизация: Автоматизированные операции перемещения листов, формования, обрезки и укладки в стопу могут сократить объём ручного труда. Инвестиции оправданы, если ожидаемый объём производства и экономия трудозатрат обеспечивают их окупаемость.
Дополнительная обработка: Обрезка, сверление, финишная обработка, сборка и контроль могут существенно увеличить затраты. Эти операции следует учитывать при сравнении термоформования с альтернативными производственными процессами.
Качество и доля брака: Неравномерный нагрев, неудачная конструкция формы или недостаточный контроль процесса могут увеличить количество брака и объём доработки. Стабильные производственные условия снижают себестоимость годной готовой детали.
Достоверное сравнение затрат должно учитывать общую стоимость проекта, включая оснастку, материал, машинное время, финишную обработку, контроль, упаковку и ожидаемый выход годной продукции.
Распространённые дефекты термоформования и способы их предотвращения
Дефекты термоформования часто возникают в результате взаимодействия свойств материала, условий нагрева, геометрии формы и параметров формования.
Неравномерная толщина стенок
Чрезмерное растяжение может приводить к образованию утончённых участков в зонах глубокой вытяжки или вблизи углов. Инженеры могут устранить эту проблему за счёт улучшения распределения материала, применения формующего пуансона, изменения конструкции формы или корректировки условий нагрева и формования.
Образование перемычек и складок
Перемычки образуются, когда избыточный материал складывается или скапливается в нежелательных местах. Причинами могут быть неподходящая температура листа, расстояние между деталями, геометрия вытяжки или перемещение материала. Изменение конструкции формы и расположения деталей в сочетании с оптимизацией процесса может помочь предотвратить этот дефект.
Неполное формование
Недостаточный вакуум, недостаточное давление, плохой отвод воздуха из формы или неправильная температура листа могут препятствовать точному воспроизведению поверхности формы пластиком. Типичные меры по устранению неисправностей включают проверку вакуумной системы или системы подачи давления и анализ профиля нагрева.
Коробление и отклонения размеров
Неравномерное охлаждение, остаточные напряжения, усадка материала и нестабильные условия формования могут вызывать деформацию деталей после извлечения из формы. Улучшение контроля охлаждения, подходящая конструкция формы и стабильные параметры процесса могут повысить стабильность размеров.
Следы на поверхности и изменение цвета
Дефекты поверхности могут возникать из-за загрязнения, перегрева, контакта с неподходящими поверхностями или деструкции материала. Правильное хранение, соблюдение чистоты при обращении с материалом, подходящие температурные настройки и регулярное техническое обслуживание оборудования помогают поддерживать качество поверхности.
Как выбрать производителя термоформованных изделий
Выбор производственного партнёра требует большего, чем сравнение цен на оборудование или заявленной стоимости единицы продукции. Покупателям следует оценить, способен ли поставщик стабильно изготавливать требуемый компонент и сопровождать проект на протяжении всего периода его производства.
К значимым факторам относятся:
- Возможности оборудования: убедитесь, что оборудование поддерживает требуемые размеры и толщину листа, способ формования и производительность.
- Опыт работы с материалом: уточните, есть ли у производителя опыт работы с указанной маркой пластика и требованиями к её переработке.
- Поддержка в области оснастки и инженерного проектирования: оцените способность поставщика анализировать формовочные уклоны, коэффициенты вытяжки, толщину стенок, обрезку и другие конструктивные аспекты.
- Управление качеством: проверьте методы контроля размеров, мониторинг процесса, прослеживаемость и требования к документации.
- Производственные мощности: оцените, способен ли производитель удовлетворять прогнозируемый спрос, выполнять повторные заказы и поддерживать стабильное качество.
- Дополнительные операции: определите, могут ли обрезка, механическая обработка, сборка, финишная обработка и упаковка выполняться собственными силами или организовываться с привлечением квалифицированных партнёров.
- Общая стоимость: сравнивайте затраты на оснастку, расход материала, время цикла, финишную обработку, логистику и обеспечение качества, а не только цену за единицу продукции.
Сотрудничество между конструкторами изделий, поставщиками материалов, инженерами по оснастке и специалистами по термоформованию на ранних этапах позволяет выявить проблемы технологичности до окончательного утверждения производственной оснастки.
Будущее технологии термоформования
Термоформование продолжает развиваться благодаря совершенствованию управления процессом, автоматизации оборудования, систем нагрева, проектирования форм и управления материалами.
Современное оборудование может использовать зональный нагрев, программируемые технологические рецептуры, автоматизированное перемещение материалов и изделий, а также встроенный контроль для повышения стабильности и снижения зависимости от ручных регулировок. Цифровой мониторинг может помочь производителям выявлять отклонения процесса и исследовать причины повторяющихся дефектов.
Разработка материалов также расширяет спектр потенциальных применений. Листы с содержанием вторичного сырья, пригодные для переработки упаковочные структуры и альтернативные составы материалов оцениваются для продукции, в которой важны воздействие на окружающую среду и обращение после окончания срока службы.
Эти разработки не отменяют необходимости испытаний для конкретных условий применения. Содержание вторичного сырья может влиять на стабильность свойств материала, внешний вид и механические характеристики, а многослойные структуры могут создавать дополнительные трудности при переработке. Производителям следует оценивать заявления об экологичности наряду с эксплуатационными характеристиками продукции, нормативными требованиями и фактически доступной инфраструктурой переработки.
Оптимальное решение для термоформования сочетает в себе правильный выбор материала, грамотное проектирование формующей оснастки, стабильные технологические параметры и производственную систему, соответствующую требованиям к готовому изделию.
Часто задаваемые вопросы о термоформовании
1. Что такое термоформование простыми словами?
Термоформование — это процесс, при котором пластиковый лист нагревают до пластичного состояния, формуют по наружной поверхности формы или внутри неё, а затем охлаждают, получая готовую пластиковую деталь. Чтобы лист принял форму оснастки, обычно используют вакуум или давление воздуха.
2. Каковы основные этапы процесса термоформования?
Основные этапы включают загрузку листа, нагрев, формование, охлаждение, обрезку и контроль качества. Некоторые производственные линии также предусматривают автоматизированную подачу материала, дополнительную обработку, сборку и встроенный контроль качества.
3. Какие материалы используются для термоформования?
К распространённым материалам для термоформования относятся ABS, PET, PETG, HIPS, поликарбонат, полипропилен, полиэтилен, PVC и акрил. Выбор подходящего материала зависит от требуемой ударопрочности, прозрачности, химической совместимости, рабочей температуры и стоимости.
4. В чём разница между вакуумным формованием и формованием под давлением?
При вакуумном формовании разрежение прижимает нагретый пластиковый лист к форме. При формовании под давлением вакуум сочетается с избыточным давлением воздуха, что улучшает контакт с формой и позволяет воспроизводить более мелкие детали поверхности. Формование под давлением часто выбирают для деталей с повышенными требованиями к внешнему виду.
5. Дешевле ли термоформование, чем литьё под давлением?
Для многих крупных или относительно простых деталей термоформование может требовать меньших первоначальных затрат на оснастку, что делает его привлекательным для изготовления прототипов и мелко- и среднесерийного производства. Литьё под давлением может обеспечивать более низкую себестоимость единицы продукции при массовом выпуске сложных деталей. Выбор оптимального варианта зависит от оснастки, эффективности использования материала, времени цикла, дополнительной обработки и годовой потребности.
6. Что такое температура стеклования Tg?
Температура стеклования Tg — это температурный диапазон, в котором аморфный полимер переходит из относительно жёсткого стеклообразного состояния в более гибкое высокоэластическое состояние. Этот показатель помогает инженерам понять поведение пластика при нагреве и эксплуатации, но не обязательно соответствует температуре формования. Подходящий диапазон температур переработки зависит от марки материала и метода формования.
7. Можно ли изготавливать сложные пластиковые детали методом термоформования?
Да. Термоформование позволяет изготавливать криволинейные панели, детали глубокой вытяжки, текстурированные корпуса, защитные крышки и другие трёхмерные изделия. Сложность ограничивается растяжением материала, формовочными уклонами, требованиями к толщине стенок, конструкцией формы и методом формования. Для изделий с особо сложной внутренней геометрией более подходящим может быть литьё под давлением.
8. В каких отраслях используются термоформованные пластиковые изделия?
Термоформованные пластиковые изделия используются в упаковочной промышленности, автомобилестроении, производстве медицинского оборудования, электроники, промышленного оборудования, в сельском хозяйстве, строительстве и производстве потребительских товаров. Типичные области применения включают лотки, корпуса, защитные ограждения станков, панели интерьера, защитные крышки и корпуса оборудования.
9. Какие факторы влияют на качество термоформования?
На качество влияют марка материала, толщина листа, равномерность нагрева, температура формования, вакуум или давление воздуха, конструкция формы, время охлаждения и точность обрезки. Стабильные технологические настройки и подходящая оснастка помогают уменьшить количество таких дефектов, как складки, неравномерная толщина стенок, коробление и неполное формование.
10. Подходит ли термоформование для производства медицинских изделий?
Термоформование может подходить для изготовления корпусов медицинского оборудования, лотков для инструментов, защитных кожухов и некоторых видов медицинской упаковки. Выбранный материал, производственная среда, меры контроля чистоты и требования к валидации должны соответствовать назначению изделия и применимым нормативным требованиям. Стерильная упаковка и изделия, контактирующие с пациентом, могут требовать дополнительных испытаний и регуляторного контроля.
11. В чём разница между формованием листовых термопластов и литьём под давлением?
При термоформовании предварительно изготовленному термопластичному листу придают форму с помощью нагрева и формующего усилия. При литье под давлением пластиковое сырьё расплавляют и впрыскивают в полость формы. Термоформование часто привлекательно для изготовления крупных деталей из листового материала, тогда как литьё под давлением позволяет получать более широкий спектр сложных геометрических форм и встроенных конструктивных элементов.
12. Как производители снижают затраты на термоформование?
Производители могут снижать затраты за счёт рационального раскроя листов, правильного выбора материала, оптимизации нагрева и охлаждения, грамотного проектирования форм, автоматизации перемещения материалов и изделий, снижения доли отходов и сокращения дополнительной обработки. Оценка совокупных производственных затрат, а не только цены материала или оснастки, позволяет провести более реалистичное сравнение.
Заключение
Термоформование — это гибкий процесс производства пластиковых изделий, при котором нагретые термопластичные листы превращают в детали для упаковки, транспорта, медицинского оборудования, электроники и промышленного применения. Его основные преимущества включают свободу проектирования, возможность изготовления крупных деталей и относительно низкие затраты на оснастку для подходящих изделий.
Выбор правильного решения требует понимания процесса термоформования, свойств материалов, методов формования, возможностей оборудования и экономики производства. Такие факторы, как ударопрочность, температура стеклования Tg, химическая совместимость, распределение толщины стенок и допуски готовой детали, следует оценивать на ранних этапах проектирования.
Для производителей, разрабатывающих новые пластиковые детали, сотрудничество с опытным поставщиком оборудования для термоформования или производственным партнёром может помочь определить подходящий метод формования, оптимизировать оснастку, повысить стабильность процесса и достичь практического баланса между качеством продукции и производственными затратами.



