






Вакуум-формовочная машина — это разновидность оборудования для формования пластмасс, которое нагревает термопластичный лист до пластичного состояния, а затем с помощью вакуума прижимает размягчённый материал к форме. После того как пластик остынет и сохранит приданную ему форму, сформованную деталь извлекают и обрезают до требуемых размеров.
Вакуумное формование широко используется для изготовления пластиковых крышек, упаковочных лотков, корпусов оборудования, деталей автомобильного интерьера, защитных кожухов и других промышленных изделий. По сравнению с некоторыми альтернативными методами производства пластиковых изделий оно может обеспечивать меньшие затраты на оснастку, свободу проектирования и экономическую целесообразность изготовления крупных деталей мелкими и средними сериями.
Эффективность работы вакуум-формовочной машины зависит от нескольких факторов, включая равномерность нагрева, производительность вакуумной системы, температуру формования, конструкцию формы, пластиковый материал и время охлаждения. Понимание этих факторов помогает производителям выбирать подходящее оборудование, повышать качество деталей и добиваться стабильных результатов производства.
Что такое вакуум-формовочная машина?
Вакуум-формовочная машина — это термоформовочная машина, которая придаёт форму нагретым пластиковым листам путём удаления воздуха между листом и формой. Атмосферное давление прижимает размягчённый пластик к поверхности формы, позволяя ему воспроизвести требуемую геометрию. Затем сформованную деталь охлаждают, извлекают и обрезают. Типичная машина включает систему нагрева, зажимную раму для листа, формовочный узел, вакуумную систему, систему охлаждения и систему управления.Вакуумное формование широко применяется для изготовления упаковки, промышленных крышек, лотков, корпусов и крупных пластиковых деталей, для которых важны свобода проектирования и экономическая эффективность.
Вакуум-формовочная машина — это промышленное оборудование, предназначенное для преобразования плоских термопластичных листов в трёхмерные пластиковые детали с помощью нагрева и перепада давления. В отличие от литья под давлением, при котором расплавленный пластик впрыскивается в полость формы, вакуумное формование начинается с предварительно изготовленного пластикового листа. Лист нагревают, приводят в контакт с формой и прижимают к ней с помощью вакуума.
Оборудование для вакуумного формования выпускается в различных конфигурациях: от компактных машин с ручным управлением для изготовления прототипов до автоматизированных промышленных вакуум-формовочных машин для непрерывного производства. Размеры машины, мощность нагрева, характеристики вакуумной системы, уровень автоматизации и размеры формы определяют, какие изделия можно изготавливать эффективно. Эта технология особенно подходит для деталей с обширными поверхностями, относительно небольшой или средней глубиной вытяжки и геометрией, которую можно получить из одного листа.Для более сложных форм могут потребоваться предварительная вытяжка пуансоном, специальная оснастка или другой процесс формования.
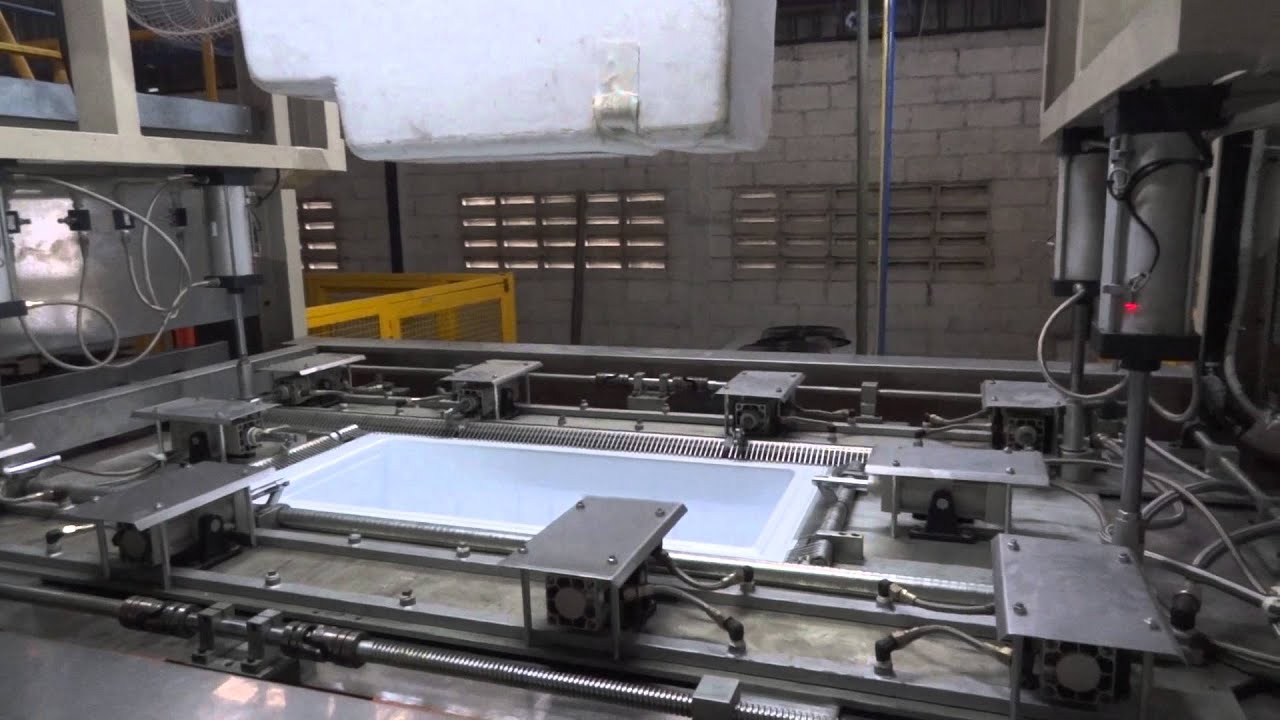
Как работает вакуум-формовочная машина?
Процесс вакуумного формования включает несколько согласованных этапов. Каждый этап влияет на распределение материала, внешний вид поверхности, точность размеров и итоговые производственные затраты.
1. Загрузка и зажим пластикового листа
Процесс начинается с листа термопласта, например ABS, PETG, HIPS, поликарбоната, полипропилена или другого подходящего для формования материала.
Лист помещают в зажимную раму, которая надежно удерживает его во время нагрева и формования. В зависимости от конфигурации машины материал может загружаться вручную, подаваться из рулона или автоматически перемещаться между рабочими станциями.
Толщина и размеры листа должны соответствовать требованиям к изделию и возможностям машины. Если исходный материал слишком тонкий, готовая деталь может не обладать необходимой прочностью. Если он неоправданно толстый, могут увеличиться расход материала, время нагрева и производственные затраты.
2. Нагрев до температуры формования
Закрепленный в раме лист перемещается на станцию нагрева, где инфракрасные нагреватели или другие нагревательные элементы размягчают пластик.
Температура формования зависит от марки материала, толщины листа, конфигурации нагревателей и требуемой геометрии детали. Весь лист должен прогреться до подходящего для переработки температурного диапазона без перегрева и чрезмерных перепадов температуры.
При недостаточном нагреве лист может плохо растягиваться и не воспроизводить детали формы. При перегреве он может чрезмерно провисать, изменять цвет, подвергаться деструкции, а толщина стенок готовой детали может оказаться неравномерной.
По этой причине в промышленном оборудовании часто применяются зональный нагрев и регулируемые системы управления температурой. Операторы могут настраивать отдельные зоны нагрева с учетом различий в форме изделий и глубине вытяжки.
3. Позиционирование формы
Когда лист достигает требуемой температуры формования, его располагают над формой для вакуумного формования или вводят в ее полость.
Два распространенных типа форм — позитивные и негативные. Позитивная форма имеет выступающую поверхность, по которой вытягивается пластик, а негативная — углубленную полость, в которую он втягивается.
Выбор типа формы влияет на размеры готовой детали, четкость воспроизведения поверхности, распределение материала и особенности извлечения из формы. При проектировании формы также необходимо учитывать вакуумные отверстия, формовочные уклоны, радиусы скруглений, усадку и участки, подлежащие обрезке после формования.
4. Создание вакуума
Вакуумная система удаляет воздух из пространства между размягченным пластиковым листом и формой. По мере снижения давления под листом атмосферное давление прижимает пластик к поверхности формы.
Лист растягивается, повторяя контуры формы. Правильно организованный отвод воздуха из небольших углублений и участков со сложным рельефом позволяет пластику воспроизводить заданную геометрию.
Эффективность вакуумной системы зависит от производительности насоса, трубопроводов, уплотнений, каналов отвода воздуха в форме, утечек и площади формования. Для крупной формы или изделия с большим количеством мелких элементов поверхности может потребоваться тщательно спроектированная система распределения вакуума.
Хотя в процессе используется вакуум, формующее усилие создается главным образом за счет разности давлений по обе стороны листа. Поэтому вакуумную систему необходимо проектировать с учетом фактической площади формования машины и условий эксплуатации.
5. Охлаждение сформованной детали
После того как лист примет форму, пластик необходимо достаточно охладить, чтобы он сохранял свою геометрию.
Охлаждение может происходить за счет контакта с формой, принудительного обдува или специальных систем охлаждения. Необходимое время охлаждения зависит от материала, толщины листа, температуры формы и геометрии изделия.
Недостаточное охлаждение может привести к деформации при извлечении. Неравномерное охлаждение может вызвать коробление или отклонения размеров, особенно у крупных панелей и деталей с различной толщиной стенок.
Правильно организованный этап охлаждения помогает поддерживать повторяемость результатов без неоправданного увеличения производственного цикла.
6. Снятие вакуума и извлечение детали
После стабилизации пластика вакуум снимают и извлекают сформованную деталь из формы.
Подходящие формовочные уклоны помогают извлечь готовую деталь без чрезмерных усилий и повреждения поверхности. Глубокие полости, поднутрения, текстурированные поверхности и усадка вокруг позитивных форм могут затруднять извлечение.
Для стабильного извлечения некоторых изделий требуются вспомогательные механизмы или специальные конструктивные элементы формы.
7. Обрезка и финишная обработка
По периметру сформованной детали обычно остается излишек материала. Его удаляют с помощью обрезных прессов, фрезерных станков с ЧПУ, режущих инструментов или другого подходящего оборудования.
В зависимости от назначения изделия дальнейшие операции могут включать сверление, пробивку отверстий, механическую обработку, склеивание, печать, сборку и финишную обработку поверхности.
Обрезка определяет окончательный контур пластиковой детали и геометрию ее монтажных элементов. Точная обрезка особенно важна для деталей, которые должны устанавливаться в существующий сборочный узел.
8. Контроль качества
При окончательном контроле проверяют размеры, внешний вид, толщину стенок и другие характеристики, обусловленные назначением изделия.
В зависимости от изделия производители также могут оценивать ударную прочность, жесткость, химическую стойкость, поведение при нагреве или другие механические свойства.
Мониторинг процесса формования и контроль готовых изделий помогают выявлять проблемы до того, как они повлияют на более крупные производственные партии.
Основные компоненты вакуум-формовочной машины
Вакуум-формовочная машина объединяет нагрев, перемещение листа, позиционирование формы, создание вакуума, охлаждение и управление в согласованную производственную систему.
Система нагрева
Система нагрева доводит пластиковый лист до требуемой температуры формования. Зональные нагреватели позволяют операторам регулировать распределение тепла по различным участкам листа.
Система нагрева должна соответствовать материалам и толщине листов, используемых в производстве.
Зажимная рама
Зажимная рама надежно удерживает лист на протяжении нагрева и формования. Она должна обеспечивать надежную фиксацию, не повреждая материал и не допуская подсоса воздуха по периметру зоны формования.
Станция формования и стол формы
Станция формования обеспечивает взаимное позиционирование формы и листа. В зависимости от конструкции машины стол формы может перемещаться вертикально или горизонтально, подводя форму к нагретому листу.
Ход подвижных узлов машины, доступная глубина формования и размеры формы определяют диапазон изделий, которые можно изготавливать.
Вакуумный насос и система распределения вакуума
Вакуумный насос удаляет воздух из-под листа. Трубопроводы, клапаны, вакуумные ресиверы, уплотнения и каналы отвода воздуха в форме обеспечивают распределение вакуума по всей площади формования.
Правильно спроектированная система обеспечивает стабильное прилегание листа к форме без чрезмерных задержек и неполного формования.
Система охлаждения
Охлаждающее оборудование снижает температуру сформованного пластика перед извлечением из формы. В зависимости от применения оно может включать вентиляторы, воздушные сопла, каналы охлаждения формы или другие средства охлаждения.
Система управления
Система управления координирует время нагрева, температурные настройки, создание вакуума, перемещения узлов машины, охлаждение и другие рабочие параметры.
В машинах с ручным управлением могут использоваться относительно простые средства управления, тогда как автоматизированное оборудование может объединять программируемые технологические рецептуры, датчики, подачу материала и перемещение изделий на последующие операции.
Типы вакуум-формовочных машин
Различные типы вакуум-формовочных машин предназначены для разных производственных задач. Наиболее подходящий вариант зависит от размеров изделия, толщины материала, сложности, объема производства и требований к автоматизации.
Вакуум-формовочные машины с ручным управлением
В машинах с ручным управлением операторы вручную загружают листы, позиционируют формы и выполняют отдельные или большинство этапов процесса.
Они подходят для изготовления прототипов, разработки изделий, учебных задач, производства деталей по индивидуальному заказу и небольших партий. Относительно простая конфигурация позволяет снизить первоначальные вложения в оборудование.
Однако скорость производства и повторяемость результатов могут в значительной степени зависеть от опыта оператора.
Полуавтоматические вакуум-формовочные машины
Полуавтоматические машины автоматизируют отдельные операции, например циклы нагрева, перемещение стола или управление вакуумом, при этом часть операций по перемещению материала и изделий остается ручной.
Они подходят производителям, которым требуется более стабильное производство, чем обеспечивает система с ручным управлением, но не нужна полностью автоматизированная линия.
Автоматические вакуум-формовочные машины
Автоматические вакуум-формовочные машины координируют несколько этапов с помощью программного управления. В зависимости от конфигурации они могут обеспечивать автоматическую загрузку листов, нагрев, формование, охлаждение, извлечение из формы и передачу на обрезное оборудование.
Автоматизация позволяет сократить ручные операции и повысить стабильность производства, особенно при выполнении повторных заказов.
Подходящий уровень автоматизации зависит от производственной потребности, разнообразия изделий, потребности в персонале и стоимости интеграции оборудования для последующих операций.
Промышленные вакуум-формовочные машины
Промышленные вакуум-формовочные машины рассчитаны на сложные производственные условия, большую площадь формования, более толстые листы и детали с повышенными требованиями к габаритам.
Области применения могут включать автомобильные панели, крышки промышленного оборудования, кожухи машин, крупные лотки и защитные корпуса.
При оценке промышленных вакуум-формовочных машин производителям следует учитывать полезную площадь формования, максимальную толщину листа, мощность нагрева, характеристики вакуумной системы, глубину формования, совместимость с формами, возможности охлаждения и варианты интеграции.
Машина с большей площадью формования не обязательно является лучшим выбором. Вся система должна соответствовать размерам и форме предполагаемого изделия.
Вакуум-формовочные машины с рулонной подачей
Машины с рулонной подачей перерабатывают пластиковую пленку или тонкий листовой материал, подаваемые из рулона. Их обычно используют для изготовления упаковочных лотков, блистерной упаковки и других изделий, требующих многократно повторяющегося формования с высокой производительностью.
Эти системы часто объединяют подачу материала, нагрев, формование, вырубку и укладку в стопы в рамках непрерывной производственной линии.
Как правило, они предназначены для иных задач, чем машины для формования толстых листов, используемые при изготовлении крупных промышленных деталей.
Вакуумное формование в сравнении с другими методами термоформования
Вакуумное формование — один из нескольких методов придания формы нагретым листам термопласта. Понимание различий помогает производителям выбирать оборудование, соответствующее техническим требованиям к их изделиям.
| Критерий сравнения | Вакуумное формование | Пневмоформование | Термоформование с предварительной вытяжкой пуансоном |
|---|---|---|---|
| Формующее усилие | Разность между атмосферным давлением и давлением вакуума | Вакуум в сочетании с избыточным давлением воздуха | Механическая вытяжка пуансоном, обычно в сочетании с вакуумом |
| Воспроизведение деталей поверхности | Подходит для многих простых поверхностей и поверхностей со средней степенью детализации | Часто обеспечивает более четкое воспроизведение деталей поверхности | Зависит от формы и схемы формования |
| Распределение материала | Зависит от растяжения листа и геометрии формы | Растяжение и утонение по-прежнему происходят | Пуансон может способствовать распределению материала перед окончательным формованием |
| Требования к оснастке | Зачастую относительно простые | Может потребоваться более специализированная оснастка | Требуются подходящий пуансон и соответствующая схема формования |
| Типичные области применения | Крышки, лотки, внутренние облицовки, корпуса | Корпуса с высокой детализацией и декоративные панели | Емкости глубокой вытяжки и отдельные виды деталей сложной формы |
| Затраты | Часто экономически выгодно для изделий простой конструкции | Более высокие затраты на оборудование или оснастку могут быть оправданы требованиями к детализации | Необходимо учитывать дополнительную оснастку и контроль технологического процесса |
Выбор подходящего процесса зависит от баланса требований к внешнему виду, геометрии, толщине стенок, объему производства и бюджету. Некоторым деталям, которые на первый взгляд подходят для вакуумного формования, для соответствия техническим требованиям может потребоваться формование с дополнительным давлением или другой метод изготовления.
Материалы, используемые при вакуумном формовании
Выбор материала влияет на его поведение при формовании, прочность, внешний вид, химическую стойкость и стоимость. Для вакуумного формования часто рассматривают следующие пластмассы.
ABS
Акрилонитрилбутадиенстирол (ABS) обеспечивает удачное сочетание ударной вязкости, жесткости, качества поверхности и технологичности.
Его используют для изготовления корпусов оборудования, панелей автомобильного салона, защитных кожухов и компонентов потребительских товаров.
HIPS
Ударопрочный полистирол (HIPS) часто используют для упаковки, внутренних облицовок бытовой техники, лотков и других деталей, для которых важна низкая стоимость.
Как правило, он легко формуется, однако его термостойкость и механические свойства должны соответствовать предполагаемому применению.
PET и PETG
PET и PETG используют для прозрачной упаковки, защитных крышек, изделий для демонстрации товаров и отдельных изделий медицинского назначения.
Для изделий, к которым предъявляются требования по контакту с пищевыми продуктами, стерильной упаковке или другим нормируемым эксплуатационным характеристикам, следует проверять марку материала и ее соответствие нормативным требованиям.
Поликарбонат
Поликарбонат выбирают для изделий, требующих высокой ударопрочности, а при использовании подходящих марок — также прозрачности.
Возможные области применения включают защитные кожухи оборудования, ограждения станков и промышленные смотровые окна. Необходимо учитывать требования к переработке и химическую совместимость.
Полипропилен
Полипропилен отличается низкой плотностью и хорошей стойкостью ко многим химическим веществам. Его используют для изготовления емкостей, лотков и промышленных компонентов.
Его частично кристаллическая структура влияет на усадку и поведение при формовании, поэтому параметры нагрева и охлаждения требуют надлежащего контроля.
Поливинилхлорид
Поливинилхлорид (PVC) выпускается в жестких и гибких марках для различных областей применения.
Условия переработки необходимо контролировать во избежание термического разложения. Перед началом производства следует оценить рецептуру материала, добавки, требования к вентиляции и применимые нормативные требования.
Оптимальный материал — тот, который соответствует требованиям к механическим, тепловым и химическим свойствам готового изделия, его внешнему виду и стоимости. Выбор материала следует проводить одновременно с проектированием формы и подбором оборудования, а не рассматривать как отдельное закупочное решение.
Проектирование форм для вакуумного формования
Конструкция формы влияет на геометрию детали, распределение материала, качество поверхности, извлечение изделия из формы и эффективность производства. Подходящая форма для вакуумного формования должна обеспечивать контакт нагретого пластика с необходимыми поверхностями и одновременно предусматривать пути отвода захваченного воздуха.
Позитивные и негативные формы
Позитивная форма имеет выступающую рабочую поверхность, по которой растягивается нагретый лист. Негативная форма имеет полость, в которую втягивается лист.
Позитивные формы могут подходить для крупных наружных панелей и крышек, тогда как негативные формы могут выбираться, если внутренние размеры или определенные особенности поверхности требуют иной схемы формования.
Правильный выбор зависит от требуемых размеров готового изделия, внешнего вида поверхности, глубины вытяжки и распределения толщины стенок.
Формовочные уклоны
Формовочные уклоны — это небольшие наклоны стенок формы, облегчающие извлечение сформованной детали после охлаждения.
Недостаточный уклон может вызвать прилипание, повреждение поверхности или затруднить извлечение изделия. На этапе предварительного проектирования для многих применений можно рассматривать формовочные уклоны в диапазоне приблизительно от 3° до 5°, однако подходящий угол зависит от типа формы, глубины, усадки материала, текстуры поверхности и геометрии.
Для текстурированных поверхностей и глубоких деталей могут потребоваться увеличенные уклоны. Окончательные значения следует определять по результатам инженерной оценки и, при необходимости, пробного формования.
Радиусы скругления углов и толщина стенок
Острые углы вызывают концентрацию растяжения и могут приводить к чрезмерному утонению или образованию складок. Увеличенные радиусы скругления углов обычно улучшают течение материала и снижают локальные напряжения.
Поскольку лист растягивается при формовании, толщина стенок готовой детали не обязательно будет равномерной. Глубокие углубления и углы могут оказаться тоньше более плоских участков.
Поэтому исходную толщину листа следует выбирать с учетом минимально необходимой толщины готового изделия, глубины вытяжки, свойств материала и метода формования.
Отвод воздуха при вакуумном формовании
Небольшие отверстия или каналы для отвода воздуха позволяют удалять воздух, захваченный между листом и формой.
Недостаточный отвод воздуха может привести к неполному формованию, нечеткому воспроизведению деталей или неравномерному контакту с поверхностью. Расположение отверстий для отвода воздуха необходимо проектировать так, чтобы обеспечить удаление воздуха, не оставляя недопустимых следов на готовом изделии.
Материалы форм
Формы для вакуумного формования могут изготавливаться из древесины, модельных плит, эпоксидных материалов для оснастки, литейных материалов или алюминия.
Выбор зависит от требуемого срока службы оснастки, размеров детали, требований к поверхности, потребностей в охлаждении, объема производства и бюджета.
Более дешевая оснастка может подходить для прототипов и ограниченных серий, тогда как алюминиевая оснастка может быть предпочтительнее для серийного производства, более эффективного регулирования теплового режима и увеличения срока службы.
Основные рабочие параметры, влияющие на качество формования
Вакуум-формовочная машина может обеспечивать стабильное качество деталей только тогда, когда параметры процесса согласованы с материалом, формой и геометрией изделия.
Температура формования
Температура формования определяет, насколько легко пластиковый лист растягивается и принимает очертания формы.
Правильная температура зависит от марки полимера и толщины листа. Ее следует определять на основе рекомендаций поставщика материала и проверять в ходе пробного формования в контролируемых условиях.
Равномерность нагрева
Неравномерный нагрев может привести к тому, что один участок листа будет растягиваться сильнее другого. Это может вызвать локальное утонение, следы на поверхности, провисание или неполное формование.
Зональный нагрев, правильное расположение нагревателей и равномерное перемещение листа помогают контролировать распределение температуры.
Уровень вакуума и время срабатывания
Вакуумная система должна удалять воздух достаточно быстро, чтобы сформовать лист до его чрезмерного охлаждения.
Утечки в вакуумной системе, ограниченная пропускная способность трубопроводов, недостаточная производительность насоса или плохой отвод воздуха могут препятствовать прилеганию пластика к необходимым поверхностям формы.
Время охлаждения
Время охлаждения влияет на длительность цикла, стабильность размеров и качество извлечения изделия из формы.
Слишком раннее извлечение детали может привести к деформации. Чрезмерно длительное охлаждение может снизить производительность, не давая дополнительных преимуществ после того, как деталь стабилизировалась.
Толщина материала и глубина вытяжки
При изготовлении изделий с глубокой вытяжкой лист растягивается сильнее, чем при изготовлении изделий с небольшой глубиной вытяжки. Это может приводить к более значительной разнотолщинности стенок, особенно в углах и наиболее глубоких участках.
В зависимости от размеров и геометрии детали могут потребоваться формование с предварительной вытяжкой пуансоном, предварительное растяжение листа, изменение геометрии формы или использование более толстого исходного материала.
Точность обрезки
На этапе формования создается основная форма изделия, а обрезка определяет его окончательный контур.
Точные приспособления, подходящий режущий инструмент и стабильное позиционирование детали помогают обеспечить повторяемость размеров и надежность сборки.
Промышленное применение вакуум-формовочных машин
Вакуум-формовочное оборудование применяется в самых разных отраслях, поскольку позволяет изготавливать легкие пластиковые детали различных размеров, форм и толщины.
Упаковка и потребительские товары
Области применения включают пищевые лотки, блистерную упаковку, упаковку-раскладушку, защитные вкладыши, элементы торговых дисплеев и органайзеры для продукции.
Вакуумное формование с подачей рулонного материала особенно подходит для массового производства упаковки при условии оптимального подбора материала, цикла формования и схемы резки.
Автомобилестроение
В автомобилестроении вакуумное формование применяется для изготовления панелей салона, облицовок багажного отделения, защитных крышек, элементов отделки и отдельных крупногабаритных кузовных деталей.
Требования к конструкции могут включать ударную прочность, внешний вид поверхности, стабильность размеров, термостойкость и совместимость с соседними компонентами.
Промышленное оборудование
Производители промышленной продукции используют вакуумное формование для изготовления кожухов машин, защитных ограждений, корпусов оборудования, лотков для хранения, корпусов панелей управления и облицовок.
Эта технология может быть привлекательной для деталей с большой площадью поверхности, которым не требуется сложная внутренняя геометрия, характерная для деталей, изготовленных литьем под давлением.
Медицинское оборудование
Вакуумное формование позволяет изготавливать корпуса оборудования, органайзеры для инструментов, защитные крышки и отдельные компоненты медицинской упаковки.
Для продукции, подпадающей под нормативное регулирование, марка материала, меры контроля чистоты, прослеживаемость и требования к валидации должны соответствовать предполагаемому назначению. Нельзя считать термоформованную деталь пригодной для контакта с пациентом или использования в стерильной упаковке без необходимой оценки.
Электроника и электротехническая продукция
Пластиковые крышки и корпуса, изготовленные вакуумным формованием, могут защищать оборудование и использоваться для упаковки продукции.
При выборе материала следует учитывать температурные воздействия, электрические свойства, требования к горючести, химическую совместимость и условия эксплуатации детали.
Сельское хозяйство и строительство
Области применения включают отдельные виды кожухов оборудования, защитных корпусов, изделий для хранения и строительных панелей.
Изделия для наружного применения могут требовать устойчивости к ультрафиолетовому излучению, атмосферостойкости, ударной прочности и стабильности размеров при изменении температуры.
Экономически выгодно ли вакуумное формование?
Вакуумное формование может быть экономически выгодным, если конструкция изделия, требования к оснастке, расход материала и объем производства соответствуют особенностям этого процесса.
Одно из его основных преимуществ заключается в том, что оснастка для многих вакуум-формованных изделий может быть проще и дешевле пресс-форм для литья под давлением. Это может сделать разработку продукции более доступной, особенно для крупногабаритных деталей и проектов с умеренным спросом.
Однако стоимость оснастки сама по себе не определяет общую экономическую эффективность.
Первоначальные инвестиции в оснастку
Форму необходимо проектировать с учетом размеров детали, глубины вытяжки, материала, требований к поверхности и предполагаемого срока службы в производстве.
Простая форма может быть экономичным решением для небольшого изделия или прототипа. Для более сложных деталей могут потребоваться дополнительная оснастка, предварительная вытяжка пуансоном, средства охлаждения или оборудование для точной обрезки.
Объемы производственных партий
При изготовлении прототипов и небольших производственных партий вакуумное формование может снизить первоначальные инвестиции, необходимые для вывода изделия на рынок.
При увеличении объемов производства все большее значение приобретают автоматизация, продолжительность цикла, эффективность использования материала и ресурс оснастки. Литье под давлением или другой процесс могут обеспечить более низкую себестоимость единицы продукции, если большие объемы и сложная геометрия оправдывают инвестиции.
Эффективность использования материала
Количество используемого пластика зависит от размеров исходного листа, схемы размещения деталей, глубины вытяжки и объема излишков материала, удаляемых при обрезке.
Более эффективное использование листа и надлежащая переработка отходов могут снизить затраты на материал. Возможности вторичной переработки зависят от полимера, загрязнений, добавок и доступной инфраструктуры переработки.
Трудозатраты и дополнительные операции
Обрезка, сверление, финишная обработка и сборка влияют на конечную стоимость детали.
Автоматизированное перемещение деталей и обрезка на оборудовании с ЧПУ могут повысить стабильность результатов и сократить ручной труд, однако инвестиции должны быть обоснованы производственными потребностями.
Использование оборудования
Производственные возможности машины, время наладки, смена форм, энергопотребление, техническое обслуживание и продолжительность цикла влияют на экономику производства.
Полное сравнение затрат должно учитывать оборудование, оснастку, материалы, трудозатраты, финишную обработку, контроль качества, отходы и логистику.
Как выбрать подходящую вакуум-формовочную машину
Выбор подходящей формовочной машины начинается с четкого определения характеристик изделия и требований к его производству.
Размеры изделия: Определите максимальные длину, ширину, высоту и глубину вытяжки. Рабочие размеры машины должны обеспечивать размещение формы и листа с учетом необходимой зоны зажима.
Материал и толщина: Убедитесь, что система нагрева и конфигурация формовочного узла машины подходят для выбранной марки пластика и диапазона толщины.
Требуемый объем производства: Оцените суточную, месячную и годовую потребность. Планируемый объем выпуска поможет определить, какое оборудование подходит: с ручным управлением, полуавтоматическое или полностью автоматическое.
Метод формования: Определите, достаточно ли обычного вакуумного формования или необходимы предварительная вытяжка пуансоном, формование под давлением либо другая технология.
Совместимость с формами: Проверьте способы крепления форм, доступный ход стола, вакуумные подключения и возможность изготовления будущих изделий.
Требования к автоматизации: Учитывайте загрузку листов, выгрузку деталей, обрезку, укладку в стопы, контроль качества и интеграцию с существующим производственным оборудованием.
Требования к качеству: Определите допуски на размеры, требования к внешнему виду, минимальную толщину стенок, а также все требования к материалам и нормативные требования.
Сервис и техническое обслуживание: Оцените доступность запасных частей, техническую поддержку, обучение операторов, требования к техническому обслуживанию и надежность оборудования при длительной эксплуатации.
Машину следует оценивать с учетом всего производственного процесса, а не отдельной характеристики. Самая большая машина или машина с наибольшей номинальной производительностью может оказаться не самым экономичным выбором для планируемого изделия.
Распространенные проблемы вакуумного формования и способы их решения
Понимание распространенных дефектов помогает производителям совершенствовать процесс формования и сокращать количество бракованных деталей.
Неравномерная толщина стенок
Неравномерная толщина стенок обычно возникает из-за чрезмерного или неравномерного растяжения. Возможные решения включают корректировку профиля нагрева, изменение геометрии формы, использование предварительной вытяжки пуансоном или выбор более подходящей толщины исходного листа.
Неполное формование
Неполное формование может быть вызвано недостаточным вакуумом, засорением отверстий для отвода воздуха, подсосом воздуха, недостаточным нагревом или неподходящей конструкцией формы.
Осмотр вакуумной системы и проверка распределения температуры листа могут помочь выявить источник проблемы.
Складки и морщины
Складки образуются, когда избыточный пластик складывается или скапливается в нежелательной зоне. Это может быть связано с острыми углами, неудовлетворительным течением материала, неподходящей температурой листа или геометрией детали.
Оптимизация радиусов скругления углов, изменение схемы размещения деталей, корректировка нагрева и пересмотр конструкции формы могут уменьшить этот дефект.
Коробление
Коробление может возникать, если деталь извлекают до достаточного охлаждения или если материал охлаждается неравномерно.
Стабильные условия охлаждения, подходящая температура формы и правильная последовательность извлечения детали помогают повысить стабильность размеров.
Затрудненное извлечение из формы
Недостаточные формовочные уклоны, поднутрения, текстура поверхности и усадка материала вокруг формы могут затруднять извлечение детали.
Анализ формовочных уклонов, качества поверхности и геометрии формы на ранних этапах проектирования позволяет снизить риск повреждения деталей и задержек производства.
Часто задаваемые вопросы о вакуум-формовочных машинах
1. Для чего предназначена вакуум-формовочная машина?
Вакуум-формовочная машина нагревает термопластичный лист и под действием перепада давления, создаваемого вакуумом, прижимает его к форме. После охлаждения лист сохраняет очертания формы, а после обрезки превращается в готовую пластиковую деталь.
2. Как происходит вакуумное формование поэтапно?
Процесс включает загрузку и закрепление пластикового листа, его нагрев до температуры формования, позиционирование формы, вакуумирование, охлаждение отформованного материала, извлечение детали и обрезку до окончательных размеров.
3. Какие материалы может обрабатывать вакуум-формовочная машина?
К распространённым материалам относятся ABS, HIPS, PET, PETG, поликарбонат, полипропилен, полиэтилен, PVC и акрил. Совместимость материалов зависит от возможностей системы нагрева машины, толщины листа, конструкции изделия и требуемых эксплуатационных характеристик.
4. Чем вакуумное формование отличается от термоформования?
Термоформование — это более широкая категория процессов придания формы нагретым термопластичным листам. Вакуумное формование — один из видов термоформования, при котором размягчённый лист прижимается к форме под действием перепада давления, создаваемого вакуумом. Формование под давлением сжатого воздуха и формование с предварительной вытяжкой пуансоном — другие методы, применяемые для удовлетворения конкретных требований к изделиям.
5. Какие изделия можно производить на промышленных вакуум-формовочных машинах?
Промышленные вакуум-формовочные машины позволяют изготавливать крупные пластиковые крышки, автомобильные панели, корпуса оборудования, защитные ограждения, лотки для хранения, вкладыши и другие детали из листовых материалов. Максимальный размер изделия зависит от рабочей зоны формования машины, размеров формы и листа, а также глубины формования.
6. Подходит ли вакуумное формование для мелкосерийного производства?
Да. Вакуумное формование может подходить для изготовления прототипов, деталей по индивидуальному заказу и небольших серий, поскольку затраты на оснастку для многих изделий относительно невелики. При ограниченных требованиях к объёму выпуска целесообразно использовать ручное или полуавтоматическое оборудование.
7. Как формовочные уклоны влияют на вакуумное формование?
Формовочные уклоны облегчают извлечение отформованной пластиковой детали из формы. Недостаточный уклон может привести к прилипанию, повреждению поверхности или затруднениям при извлечении. Необходимый угол зависит от типа формы, глубины детали, текстуры поверхности, усадки и геометрии.
8. От чего зависит температура формования?
Температура формования зависит от марки полимера, толщины листа, способа нагрева и требуемой геометрии. Подходящий диапазон температур переработки следует определять на основе рекомендаций поставщика материала и подтверждать пробным формованием.
9. Дешевле ли вакуумное формование, чем литьё под давлением?
При изготовлении крупных или относительно простых деталей вакуумное формование часто требует меньших первоначальных затрат на оснастку. Литьё под давлением может быть экономичнее при массовом производстве сложных деталей. Выбор процесса зависит от годовой потребности, оснастки, расхода материала, продолжительности цикла, финишной обработки и требуемых допусков.
10. Как производители могут повысить качество вакуумного формования?
Производители могут повысить качество, контролируя температуру листа, обеспечивая равномерный нагрев, оптимизируя работу вакуумной системы, разрабатывая подходящие формы, предусматривая достаточные формовочные уклоны и отвод воздуха, а также обеспечивая достаточное охлаждение перед извлечением детали из формы.
11. Как выбрать подходящую вакуум-формовочную машину?
Начните с определения размеров изделия, материала и толщины листа, глубины вытяжки, требуемого объёма выпуска и требований к качеству. Затем сравните возможности машин, характеристики нагрева, вакуумные системы, совместимость с формами, уровень автоматизации, требования к техническому обслуживанию и совокупную стоимость владения.
12. Можно ли с помощью вакуумного формования получать высококачественные пластиковые детали?
Да. Правильно спроектированные вакуум-формовочная машина и форма позволяют производить высококачественные пластиковые детали со стабильными размерами и хорошим внешним видом поверхности. Достижимое качество зависит от выбора материала, контроля процесса, конструкции формы, возможностей оборудования и последующей финишной обработки.
Заключение
Вакуум-формовочная машина превращает нагретые термопластичные листы в объёмные детали, прижимая материал к форме под действием перепада давления, создаваемого вакуумом. Этот процесс представляет собой практичный способ производства упаковки, автомобильных компонентов, корпусов оборудования, защитных кожухов и широкого спектра промышленных пластиковых изделий.
Наилучшие результаты зависят от согласованной работы систем нагрева и вакуумирования, конструкции формы, охлаждения и финишной обработки. При разработке изделия необходимо учитывать формовочные уклоны, толщину листа, температуру формования, отвод воздуха и глубину вытяжки.
Для производителей, планирующих запуск новых серий или модернизацию существующего оборудования, выбор вакуум-формовочной машины с учётом фактических требований к деталям, ожидаемого объёма выпуска, стоимости оснастки и долгосрочных эксплуатационных расходов помогает организовать более надёжный и экономически эффективный производственный процесс.



