






К наиболее распространенным пластикам для термоформования относятся ABS (акрилонитрилбутадиенстирол), PP (полипропилен), PET (полиэтилентерефталат), PVC (поливинилхлорид) и PE (полиэтилен). Каждый материал обладает своим сочетанием формуемости, ударопрочности, химической стойкости, прозрачности, теплостойкости и экономичности.
- ABS: подходит для корпусов оборудования, панелей автомобильного салона и долговечных пластиковых корпусов, требующих хорошей ударопрочности и высокого качества поверхности.
- PP: легкий термопласт с хорошей химической стойкостью и устойчивостью к усталостным нагрузкам, широко применяемый для изготовления пищевых контейнеров, упаковки и промышленных деталей.
- PET: обеспечивает хорошую прозрачность, жесткость и эксплуатационные характеристики упаковки. Листы PET широко используются для изготовления прозрачных лотков, крышек и пищевой упаковки.
- PVC: выпускается в жестких и пластифицированных марках и применяется для изготовления блистерной упаковки, защитных кожухов и отдельных видов промышленных изделий.
- PE: полиэтилен, включая HDPE и LDPE, обеспечивает влагостойкость, химическую стойкость и ударную вязкость лотков, вкладышей, контейнеров и промышленных деталей.
Оптимальный материал зависит от назначения готового изделия, условий эксплуатации, требуемой толщины стенки, глубины формования, объема производства и бюджета. Производителям следует оценивать свойства конкретной марки листового материала, а не только общие характеристики полимера.
Что такое пластик для термоформования?
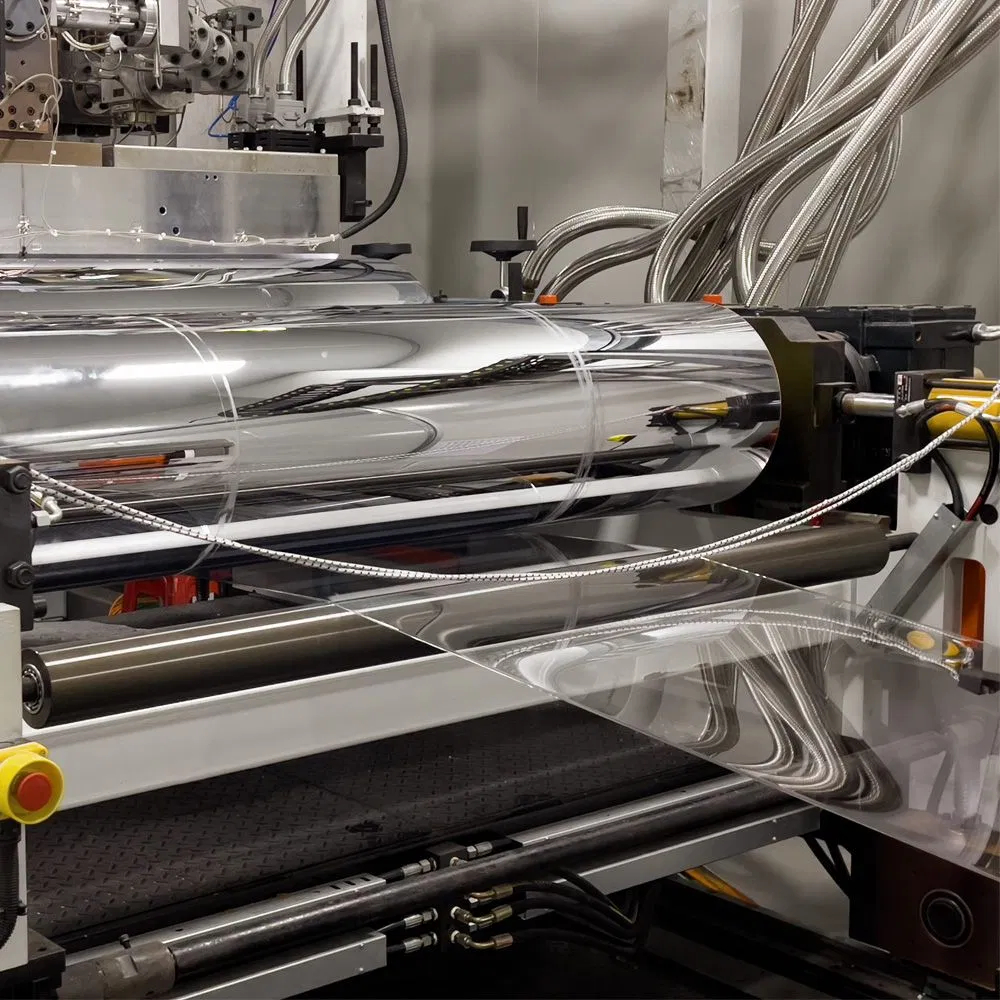
Пластик для термоформования — это термопластичный лист или пленка, которые можно нагреть до пластичного состояния, придать им форму с помощью формующей оснастки и охладить для сохранения заданной формы. Производственный процесс обычно включает нагрев пластикового листа, формование с использованием вакуума, давления воздуха или механического воздействия, охлаждение материала и обрезку излишков пластика для получения готового изделия.
Термоформование используется для изготовления упаковочных лотков, пищевых контейнеров, корпусов медицинского оборудования, автомобильных панелей, промышленных кожухов и многих других пластиковых деталей. В отличие от литья под давлением, при котором детали получают впрыскиванием расплавленного пластика в закрытую форму, термоформование начинается с предварительно изготовленного листа.
Правильный выбор сырья влияет на формуемость, качество готовой детали, скорость производства, расход материала и долговечность. ABS, PP, PET, PVC и PE относятся к широко используемым материалам, но не являются взаимозаменяемыми. Каждый из них обладает особыми свойствами, определяющими наиболее подходящие области применения.
1. Обзор пластиков, используемых для термоформования
Пять основных групп пластиков различаются механическими характеристиками, внешним видом, требованиями к переработке и типичными областями применения. Приведенная ниже таблица служит практическим ориентиром для первоначального выбора материала.
| Пластиковый материал | Основные свойства | Типичные области применения в термоформовании | Основной фактор, требующий учета |
|---|---|---|---|
| ABS | Хорошая ударопрочность, жесткость, высокое качество поверхности | Корпуса оборудования, автомобильные панели, корпуса | Подходит не для всех химически агрессивных сред и условий высоких температур |
| PP | Низкая плотность, химическая стойкость, устойчивость к усталостным нагрузкам | Пищевые контейнеры, упаковочные лотки, промышленные детали | Усадка и коробление требуют контроля процесса |
| PET | Прозрачность, жесткость, эксплуатационные характеристики упаковки | Прозрачные лотки, крышки, упаковка для розничной торговли | Марка материала и температурные требования влияют на формование |
| PVC | Доступен в жестких и пластифицированных композициях | Блистерная упаковка, отдельные виды защитных деталей | Необходимо оценивать добавки, термостабильность и нормативные требования |
| PE | Ударная вязкость, влагостойкость, химическая стойкость | Промышленные вкладыши, контейнеры, лотки | Более низкая жесткость и более высокое тепловое расширение могут влиять на конструкцию |
Фактические эксплуатационные характеристики термоформованной детали зависят от марки полимера, толщины листа, добавок, условий нагрева, конструкции формы, степени вытяжки, охлаждения и процесса обрезки. Перед началом производства следует изучить технические паспорта материалов, а готовые детали необходимо испытать на соответствие требованиям к их применению.
2. Пластик ABS для термоформования: ударопрочность и долговечность
ABS, или акрилонитрилбутадиенстирол, широко используется для термоформованных деталей, требующих сбалансированного сочетания жесткости, ударной вязкости, качества внешней поверхности и технологической гибкости. Он выпускается в различных марках, цветах, текстурах и толщинах листа.
Основные свойства ABS
ABS сочетает жесткость и технологические характеристики структуры на основе стирола с повышенной ударной вязкостью, обеспечиваемой каучуковым компонентом. Его основные преимущества:
- Ударопрочность: подходит для многих корпусов, кожухов и деталей, подвергающихся обычным воздействиям при обращении.
- Качество поверхности: позволяет получить привлекательную отделку видимых пластиковых деталей.
- Формуемость: при соответствующих условиях нагрева и формования материалу можно придавать самые разнообразные контуры.
- Обрабатываемость: подходит для последующих операций, таких как обрезка на станках с ЧПУ, сверление и резка.
- Экономическая эффективность: часто обеспечивает практичный баланс между стоимостью материала и механическими характеристиками.
Фактическая ударная прочность зависит от конкретной марки ABS, рабочей температуры, толщины стенки после формования и геометрии детали. При длительной эксплуатации на открытом воздухе стандартному ABS также может потребоваться защита от УФ-излучения.
Основные области применения термоформованных изделий из ABS
Листы ABS широко применяются для изготовления:
- Корпусов промышленного оборудования и кожухов машин.
- Панелей и элементов отделки автомобильного салона.
- Корпусов электронного оборудования.
- Компонентов бытовой техники и защитных оболочек.
- Термоформованных деталей из толстого листа, которым требуется прочная наружная поверхность.
ABS особенно полезен, когда готовое изделие должно быть непрозрачным, иметь жесткую конструкцию и хорошо выдерживать повседневные ударные нагрузки. Для применения в условиях повышенных температур, воздействия агрессивных химических веществ или длительного солнечного облучения производителям следует рассмотреть альтернативные марки или материалы.
Особенности термоформования ABS
Листы ABS необходимо нагревать равномерно, чтобы избежать неравномерного формования, поверхностных дефектов и локального утонения. Подходящие параметры нагрева и формования определяются толщиной листа, геометрией формы и требуемой глубиной вытяжки.
Некоторые марки листового ABS могут требовать сушки или иной подготовки материала перед переработкой. Требования к подготовке и переработке следует определять по техническому паспорту производителя.
При проектировании корпусов оборудования следует также учитывать формовочные уклоны, точки крепления, припуски на обрезку и минимально допустимую толщину стенки. Эти факторы влияют на точность размеров и долговечность готового компонента.
3. Пластик PP для термоформования: легкость и химическая стойкость
Полипропилен (PP) — легкий термопласт, используемый для изготовления упаковки, контейнеров, промышленных компонентов и некоторых автомобильных деталей. Он обладает хорошей стойкостью ко многим химическим веществам и хорошей усталостной прочностью при многократном изгибе.
Основные свойства PP
PP — частично кристаллический полимер, поэтому его поведение при формовании и охлаждении отличается от поведения аморфных пластиков, таких как ABS. Производителям необходимо учитывать это различие при выборе термоформовочного оборудования и технологических параметров.
Его основные характеристики:
- Низкая плотность: помогает снизить массу готового изделия.
- Химическая стойкость: подходит для контакта со многими кислотами, щелочами и другими химическими веществами в зависимости от марки и условий воздействия.
- Усталостная прочность: некоторые марки PP подходят для элементов, подвергающихся многократному изгибу.
- Влагостойкость: PP поглощает мало влаги по сравнению со многими конструкционными пластиками.
- Пригодность для пищевой упаковки: соответствующие марки могут применяться для контакта с пищевыми продуктами при соблюдении нормативных требований.
PP подходит не для всех применений в одинаковой степени. Его жесткость, ударные характеристики при низких температурах, поведение при нагреве и стойкость к окислению зависят от марки и состава.
Основные области применения термоформованных изделий из PP
PP используется для изготовления:
- Пищевых контейнеров и упаковочных лотков.
- Многоразовых промышленных лотков и элементов систем хранения.
- Защитной упаковки для промышленной продукции.
- Некоторых компонентов медицинской и лабораторной упаковки.
- Деталей автомобильного салона и технических компонентов автомобилей.
Для пищевой упаковки выбранный листовой материал должен соответствовать требованиям к контакту с пищевыми продуктами и обеспечивать необходимые характеристики в предусмотренных условиях наполнения, хранения, запайки и доставки.
Технологические сложности термоформования PP
Термоформование PP может быть сложнее, чем формование некоторых аморфных материалов, поскольку его частично кристаллическая структура влияет на размягчение, усадку и стабильность размеров.
Производителям следует уделять особое внимание:
- Равномерности температуры листа перед формованием.
- Провисанию листа при нагреве.
- Скорости охлаждения и температуре формы.
- Усадке и короблению после извлечения из формы.
- Толщине стенок в зонах глубокой вытяжки.
Для некоторых деталей из PP может быть полезно формование под давлением или с механической поддержкой, если геометрия детали и оборудование позволяют применять эти методы. Технологические испытания помогают определить параметры, обеспечивающие воспроизводимые результаты.
4. Пластик PET для термоформования: прозрачность и эксплуатационные свойства упаковки
PET — это полиэтилентерефталат. Он широко используется в упаковке благодаря прозрачности, жесткости и привлекательному внешнему виду, которые он может обеспечивать. Листы PET выпускаются в различных составах, разработанных с учетом конкретных требований к формованию, вторичной переработке и температурным условиям.
Основные свойства PET
PET часто выбирают, когда изделию необходимы прозрачность и относительно жесткая конструкция. В зависимости от марки к его преимуществам относятся:
- Хорошая оптическая прозрачность.
- Жесткость, подходящая для легкой упаковки.
- Хорошая стабильность размеров при правильной переработке.
- Пригодность для широкого спектра форматов розничной и пищевой упаковки.
- Наличие вариантов с содержанием вторичного сырья для подходящих областей применения.
PET не следует рассматривать как единый материал с одинаковыми свойствами. Листы APET, CPET, PETG и вторичного PET имеют разные свойства и требования к переработке. Например, PETG — это сополиэфир, модифицированный гликолем, а не материал, полностью идентичный стандартному PET.
APET, CPET, PETG и вторичный PET
| Материал | Основные характеристики | Типичные области применения |
|---|---|---|
| APET | Аморфный PET с хорошей прозрачностью и жесткостью | Прозрачные лотки, крышки, упаковка с откидной крышкой |
| CPET | Кристаллизованный PET, разработанный для определенных применений при повышенных температурах | Пищевые лотки для использования в духовке и термостойкая упаковка |
| PETG | Модифицированный сополиэфир с хорошей прозрачностью и формуемостью | Демонстрационная упаковка, прозрачные крышки, некоторые виды медицинских лотков |
| rPET | PET с содержанием вторичного сырья, свойства которого зависят от источника сырья и состава | Упаковочные лотки и некоторые виды потребительской упаковки |
Эти материалы не являются взаимозаменяемыми. Например, нельзя считать, что стандартный лоток из APET выдерживает температуру духовки, только потому, что CPET применяется в некоторых видах упаковки, предназначенной для использования в духовке.
Листы с содержанием вторичного сырья также могут различаться по цвету, прозрачности, механическим свойствам и поведению при переработке. Производителям следует проверять соответствие выбранной марки требованиям к готовому изделию.
Основные области применения термоформованных изделий из PET
Листы PET часто используются для изготовления:
Пищевой упаковки: прозрачных лотков для хлебобулочных изделий, контейнеров для овощей и фруктов, лотков для кондитерских изделий, крышек и другой упаковки, в которой важно обеспечить видимость продукта.
Розничной упаковки: упаковки с откидной крышкой, блистерной упаковки и защитных вкладышей, которые надежно удерживают изделия и при этом позволяют покупателям их видеть.
Промышленной упаковки: лотков для упорядоченного размещения компонентов при транспортировке, хранении и сборке.
Медицинской и фармацевтической упаковки: некоторых видов лотков и вкладышей при условии совместимости материалов, валидации упаковки и соблюдения применимых нормативных требований.
Особенности термоформования PET
Формование PET требует надлежащего контроля температуры и подготовки материала. Для отдельных марок PET может потребоваться контроль содержания влаги, особенно если поставщик листового материала устанавливает требования к сушке.
Чрезмерный нагрев, неравномерное распределение температуры или неподходящие условия формования могут привести к помутнению, деформации, неравномерной толщине стенок и другим дефектам. Производителям следует устанавливать параметры процесса для конкретной рецептуры PET, а не полагаться на настройки, используемые для другого пластика.
Для пищевой упаковки прозрачность материала — лишь один из факторов. Также необходимо оценивать способность к герметичному запаиванию, жёсткость, устойчивость к падению, соответствие требованиям к контакту с пищевыми продуктами и совместимость с системами фасовки и дистрибуции.
5. PVC для термоформования: универсальность и применение в упаковке
PVC, или поливинилхлорид, выпускается в жёстких и гибких рецептурах. Его свойства можно регулировать с помощью добавок и других изменений рецептуры, что позволяет удовлетворять различные требования упаковочной отрасли и промышленности.
Основные свойства PVC
В зависимости от марки PVC может обладать следующими свойствами:
- Хорошая формуемость для отдельных видов упаковки.
- Прозрачность при использовании подходящих жёстких рецептур.
- Химическая стойкость, полезная для ряда применений.
- Различные уровни жёсткости и гибкости.
- Конкурентоспособная стоимость материала для определённых изделий.
Характеристики жёсткого и пластифицированного PVC значительно различаются. Пластификаторы и другие добавки влияют на гибкость, поведение при различных температурах, химическую совместимость и соответствие нормативным требованиям.
Типичные области применения термоформованного PVC
Листы PVC могут использоваться для изготовления:
- Блистерной упаковки.
- Отдельных видов розничной и защитной упаковки.
- Жёстких крышек и формованных панелей.
- Специальных промышленных компонентов.
- Отдельных видов медицинской упаковки, прошедших необходимую квалификацию.
Пригодность PVC для пищевого, медицинского или фармацевтического применения зависит от конкретной рецептуры, предполагаемых условий контакта, соответствующих нормативных требований и спецификаций заказчика.
Особенности термоформования PVC
PVC требует тщательного контроля условий нагрева, поскольку чрезмерная температура или неподходящие условия переработки могут вызвать разрушение материала и выделение опасных продуктов разложения. Необходимы надлежащая вентиляция, контроль температуры и соблюдение рекомендованных производителем методов переработки.
Для PVC также требуется оценивать применительно к конкретному изделию возможность вторичной переработки, обращение после окончания срока службы, содержание добавок и ограничения со стороны заказчиков или целевых рынков.
Для проектов, требующих прозрачности, подходящей альтернативой может быть PET. Для изделий, которым необходима ударопрочность или устойчивость к многократному изгибу, стоит рассмотреть ABS или PP. Решение должно основываться на фактических эксплуатационных требованиях, а не только на стоимости материала.
6. PE для термоформования: прочность и влагостойкость
PE, или полиэтилен, — это семейство термопластов, включающее полиэтилен низкой плотности (LDPE), полиэтилен высокой плотности (HDPE) и другие марки. Его обычно используют там, где прочность, влагостойкость и химическая совместимость важнее оптической прозрачности или высокоглянцевой поверхности.
Основные свойства PE
Полиэтилен обладает рядом полезных характеристик:
- Хорошая влагостойкость.
- Стойкость ко многим химическим веществам.
- Высокая прочность у подходящих марок.
- Низкое водопоглощение.
- Хорошие эксплуатационные характеристики во многих промышленных условиях и при выполнении погрузочно-разгрузочных операций.
Разные марки PE отличаются жёсткостью, плотностью, ударными характеристиками и особенностями формования. HDPE обычно обладает большей жёсткостью, чем LDPE, тогда как LDPE отличается большей гибкостью.
Типичные области применения термоформованного PE
Листы PE используются для изготовления таких изделий, как:
- Промышленные футеровочные элементы и защитные лотки.
- Компоненты для погрузочно-разгрузочных операций и перемещения материалов.
- Изделия для хранения и транспортировки.
- Отдельные виды контейнеров и защитных крышек.
- Промышленные детали, подвергающиеся воздействию влаги или химических веществ.
HDPE может подойти для изделий, которым требуются повышенная прочность и жёсткость, тогда как LDPE можно рассматривать для изделий, которым полезна гибкость. Конкретная марка и толщина листа определяют, соответствует ли материал требованиям по нагрузке и ударопрочности.
Особенности термоформования PE
Полиэтилен имеет частично кристаллическую структуру и может давать значительную усадку при охлаждении. Его относительно низкая жёсткость по сравнению с некоторыми другими термопластами также может влиять на конструкцию детали.
Для обеспечения стабильного качества производителям следует учитывать температуру листа, провисание материала, температуру формы, время охлаждения и компенсацию размерных изменений. Для изделий с глубокой вытяжкой может потребоваться корректировка геометрии, позволяющая уменьшить неравномерность растяжения.
PE может быть хорошим выбором для промышленных изделий, которым необходимы химическая стойкость и прочность, но он, как правило, менее пригоден, чем прозрачный PET, для применений, требующих прозрачности и высокого оптического качества поверхности.
7. Как выбрать подходящий пластик для термоформования
Выбор пластика требует большего, чем простое сравнение цен на материалы. Производителям необходимо учитывать поведение сырья при формовании и способность готового компонента соответствовать эксплуатационным требованиям на протяжении всего срока службы.
Механические свойства и ударная прочность
Ударная прочность характеризует способность материала выдерживать внезапную нагрузку без разрушения. Она особенно важна для корпусов оборудования, защитных крышек, транспортных лотков и деталей, подвергающихся многократным операциям перемещения и обращения.
ABS часто является практичным выбором для жёстких корпусов, а отдельные марки PE и PP обеспечивают прочность, необходимую для промышленных изделий и упаковки. PET часто выбирают для жёсткой упаковки, однако его ударные характеристики зависят от марки, температуры и геометрии детали.
Итоговая ударопрочность термоформованных деталей зависит не только от характеристик, указанных в техническом паспорте исходного листа. Нагрев и растяжение изменяют локальную толщину стенок, а утончённые участки могут стать слабыми местами. Поэтому испытания репрезентативных образцов формованных деталей полезнее, чем опора исключительно на спецификации сырья.
Температурная и химическая стойкость
Условия эксплуатации могут существенно сузить выбор.
PP и PE часто подходят для применения в условиях воздействия влаги и многих химических веществ. ABS может быть предпочтительнее для жёстких корпусов в зависимости от температуры и химического воздействия. Определённые марки PET и PVC подходят для отдельных видов упаковки, но их характеристики зависят от рецептуры и условий эксплуатации.
Перед выбором материала производителям следует определить ожидаемую рабочую температуру, используемые чистящие средства, концентрации химических веществ, воздействие внешней среды и продолжительность контакта.
Прозрачность и внешний вид
Для изделий, которым необходима прозрачная упаковка или возможность видеть содержимое, часто выбирают PET и подходящие марки PETG. Жёсткий PVC соответствующих рецептур также может обеспечивать прозрачность.
ABS лучше подходит для многих непрозрачных корпусов и декоративных панелей, тогда как PP и PE обычно используют там, где функциональные характеристики важнее оптической прозрачности.
Требования к качеству поверхности, блеску, текстуре, однородности цвета и устойчивости к царапинам следует определять на раннем этапе, особенно для изделий с видимыми наружными поверхностями.
Толщина стенок и геометрия изделия
Требуемая толщина пластикового листа зависит от размера и глубины детали, условий нагружения и ожидаемого срока службы.
Увеличение толщины листа может повысить жёсткость и обеспечить больший запас материала для формования, но при этом увеличивает расход материала и может продлить время нагрева и охлаждения. Избыточная толщина может сделать производство менее экономичным без существенного улучшения эксплуатационных характеристик.
Конструкторам следует определить номинальную толщину листа, минимальную толщину стенок после формования, допуски на размеры и допустимую деформацию. Глубокие углубления, острые углы и сложные контуры необходимо оценивать с точки зрения их влияния на распределение материала.
Требования к контакту с пищевыми продуктами и нормативные требования
При выборе материала для пищевой упаковки использование полимера, широко применяемого в пищевой отрасли, само по себе не гарантирует соответствия требованиям. Конкретная марка полимерного сырья, добавки, содержание вторичного сырья, условия переработки и предполагаемые условия контакта с пищевыми продуктами должны отвечать применимым нормативным требованиям.
Для медицинских и фармацевтических изделий могут потребоваться дополнительные испытания, прослеживаемость, контроль чистоты производства или подтверждение эксплуатационных характеристик упаковки посредством валидации. Эти требования следует определить до утверждения материала.
8. Вакуумное формование и пневмовакуумное формование: какие пластики подходят лучше всего?
Вакуумное формование и пневмовакуумное формование — два широко используемых метода термоформования. В обоих случаях термопластичный лист нагревают и придают ему форму с помощью формы, но способы приложения давления различаются.
Вакуумное формование
При вакуумном формовании нагретый лист прижимается к форме за счёт разрежения. Этот метод подходит для широкого спектра деталей с относительно простой геометрией.
Типичные области применения включают:
- Крышки и корпуса оборудования из ABS.
- Упаковочные лотки и упаковку-ракушку из PET.
- Блистерную упаковку из PVC.
- Промышленные компоненты из HDPE и PP при использовании подходящего оборудования и процесса.
Вакуумное формование во многих случаях позволяет использовать экономичную формующую оснастку. Однако для воспроизведения мелких деталей поверхности и сложной геометрии могут потребоваться дополнительные конструктивные решения, корректировка формы или другой метод формования.
Пневмовакуумное формование
При пневмовакуумном формовании вакуум используется совместно с избыточным давлением воздуха, чтобы плотнее прижать нагретый лист к поверхности формы. Для подходящих деталей это позволяет улучшить воспроизведение мелких элементов и чёткость рельефа поверхности.
Пневмовакуумное формование может быть полезно для изготовления корпусов из ABS, отдельных компонентов из PP и изделий из других термопластов, если требуемая геометрия и марка материала совместимы с этим процессом.
Дополнительные требования к давлению и оборудованию могут повысить сложность производства. Целесообразность формования под давлением зависит от требуемого качества поверхности, требований к размерам, геометрии детали и экономических показателей производства.
Сравнение двух процессов
| Критерий | Вакуумное формование | Формование под давлением |
|---|---|---|
| Способ формования | Вакуум прижимает лист к форме | Вакуум и избыточное давление воздуха формуют лист |
| Детализация поверхности | Подходит для многих форм изделий общего назначения | Позволяет воспроизводить более мелкие детали поверхности при соответствующей конструкции изделия |
| Технологическая оснастка | Часто экономична для более простых задач | Может потребоваться оснастка и оборудование, рассчитанные на формование под давлением |
| Совместимость с материалами | Зависит от марки материала и условий формования | Зависит от марки материала, условий формования и требований к давлению |
| Типичные области применения | Лотки, крышки, корпуса, упаковка | Корпуса с высокой детализацией, декоративные панели, отдельные виды технических деталей |
| Экономическая эффективность | Часто выгодно для более простых деталей | Дополнительные затраты могут быть оправданы, когда важна четкость деталей поверхности |
Ни один из методов не является безусловно лучшим для всех видов пластмасс. При выборе следует учитывать марку материала, толщину листа, глубину вытяжки, конструкцию формы и требуемый объем выпуска.
9. Термоформование и литье под давлением: какой производственный процесс лучше?
Литье под давлением — еще один распространенный способ изготовления пластиковых деталей, однако в его основе лежит иной производственный подход. Выбор между термоформованием и литьем под давлением влияет на инвестиции в оснастку, гибкость проектирования, эффективность использования материала, продолжительность цикла и стоимость готового изделия.
| Критерий | Термоформование | Литье под давлением |
|---|---|---|
| Исходный материал | Термопластичный лист или пленка | Полимерное сырье, обычно в гранулах |
| Производственный процесс | Нагрев, формование, охлаждение и обрезка | Плавление, впрыск, выдержка под давлением, охлаждение и извлечение |
| Инвестиции в оснастку | Часто ниже для крупных или более простых деталей, подходящих для этого процесса | Часто выше для сложных пресс-форм |
| Геометрия детали | Хорошо подходит для оболочек, лотков, крышек и изделий с большой площадью поверхности | Хорошо подходит для деталей сложной формы и встроенных конструктивных элементов |
| Распределение материала | Лист растягивается в процессе формования | Расплав полимера заполняет полость пресс-формы |
| Дополнительные операции | Обычно требуется обрезка | Может потребоваться удаление литников или другая финишная обработка |
| Объемы производства | От малых до больших, в зависимости от оборудования и конструкции изделия | Часто выгодно для крупносерийного производства |
| Экономическая эффективность | Зависит от оснастки, расхода материала и финишной обработки | Зависит от амортизации оснастки, продолжительности цикла и сложности детали |
Когда термоформование экономически выгоднее?
Термоформование может быть более экономичным при изготовлении крупных пластиковых деталей, изделий относительно простой геометрии, изделий по индивидуальным проектам, а также партий, объем которых не оправдывает затрат на дорогие пресс-формы для литья под давлением.
Оно также удобно, когда производителю необходимо изменить конструкцию изделия без существенной доработки сложной оснастки.
Когда лучше выбрать литье под давлением?
Литье под давлением часто является оптимальным вариантом для крупносерийного изготовления деталей, требующих мелких элементов, встроенных ребер жесткости, защелок, крепежных бобышек или высокой повторяемости трехмерных элементов.
Хотя первоначальные инвестиции в оснастку могут быть значительными, при достаточно больших объемах производства стоимость одной детали может стать экономически привлекательной.
Корректное сравнение должно учитывать оснастку, сырье, машинное время, трудозатраты, производственные отходы, финишную обработку, контроль качества, упаковку и ожидаемый объем производства. Самая низкая предложенная цена оснастки не обязательно означает наименьшую общую стоимость изготовления.
10. Как оборудование для термоформования влияет на выбор материала
Различные пластмассы по-разному реагируют на нагрев, растяжение и охлаждение. Поэтому оборудование для термоформования должно быть совместимо с выбранным материалом и обеспечивать требуемую производительность.
Нагрев и контроль температуры
Система нагрева должна обеспечивать подходящий температурный профиль по всей площади листа. Неравномерный нагрев может привести к неполному формованию, чрезмерному утонению, дефектам поверхности или короблению.
ABS, PET, PP, PVC и PE имеют разные технологические окна переработки. При работе с частично кристаллическими материалами, такими как PP и PE, часто требуется особое внимание к распределению температуры, провисанию, усадке и охлаждению.
Температуры переработки следует устанавливать на основании рекомендаций производителя конкретного листового материала и проверять в ходе производственных испытаний, а не брать из общих температурных диапазонов для полимеров.
Формовочные станции и конструкция форм
Формовочная станция должна соответствовать размерам листа, геометрии формы, глубине вытяжки и способу формования.
Для многих лотков и крышек может быть достаточно вакуумного формования. При необходимости более высокой детализации поверхности можно рассмотреть формование под давлением. Для сложной геометрии могут подойти предварительная вытяжка пуансоном, формование в парных формах или другие вспомогательные средства формования.
Оборудование также должно обеспечивать достаточную опору для формы и необходимую мощность охлаждения для поддержания требуемых размеров детали.
Обрезка и автоматизация
После формования деталь обрезают до окончательных размеров. В зависимости от изделия обрезка может выполняться на фрезерных станках с ЧПУ, с помощью вырубных штампов, пробивных инструментов или встроенных станций резки.
Автоматизация подачи материала, перемещения деталей, обрезки и укладки в стопы может повысить производительность и снизить потребность в ручном труде. Наиболее подходящий уровень автоматизации зависит от годовой потребности, сложности детали и требуемой продолжительности производственного цикла.
Обеспечение стабильного качества продукции
Воспроизводимый производственный процесс требует контроля качества материала, нагрева, давления формования, охлаждения и обрезки.
Производителям следует документировать технологические параметры, проверять образцы из производственных партий и отслеживать повторяющиеся дефекты. При жестких допусках контроль размеров и измерение толщины стенок после формования помогают выявлять проблемы до того, как они затронут большое количество деталей.
11. Экономическая эффективность, сроки выполнения заказов и планирование производства
Выбор материала влияет как на первоначальный бюджет проекта, так и на текущие производственные затраты. Материал с низкой закупочной ценой может оказаться не самым экономичным, если его использование приводит к чрезмерному образованию отходов, увеличению продолжительности цикла или несоответствию эксплуатационным требованиям.
Сравните общие производственные затраты
Практическая оценка затрат должна включать:
- Цену сырья и толщину листа.
- Эффективность использования материала и возврат отходов в переработку.
- Проектирование и изготовление технологической оснастки.
- Наладка термоформовочного оборудования и продолжительность цикла.
- Трудозатраты и автоматизация.
- Обрезка и финишная обработка.
- Контроль, испытания и бракованные изделия.
- Упаковка, транспортировка и стабильность дальнейших поставок.
Например, прозрачный лоток из PET может быть экономичным решением, поскольку для него требуется относительно мало материала и его можно изготавливать на высокоскоростной линии. Для промышленного корпуса более подходящими могут оказаться ABS или HDPE, если требования к долговечности и геометрии оправдывают использование более толстого листа.
Как выбор материала влияет на сроки поставки
Сроки поставки зависят не только от цикла формования. Они также включают закупку материала, изготовление оснастки, доступность оборудования, испытания и планирование производства.
Распространенные марки материалов могут быть доступны со склада у поставщиков листовых пластиков, тогда как специальные цвета, модифицированные полимеры, композиции с содержанием вторичного сырья или материалы для конкретных областей применения могут потребовать дополнительного времени на поиск и закупку.
Изменения конструкции после изготовления оснастки также могут увеличить сроки поставки. Предоставление полного комплекта чертежей, планируемых объемов, требований к материалам и спецификаций качества на этапе подготовки коммерческого предложения помогает производителям точнее планировать проект.
Сокращение отходов и повышение эффективности производства
Производители могут повысить экономическую эффективность, выбрав подходящую исходную толщину листа, оптимизировав размещение деталей, исключив неоправданно глубокую вытяжку и спроектировав детали так, чтобы их было легко обрезать.
Стабильные условия нагрева и охлаждения помогают снизить количество дефектов, а рациональный раскрой и управление отходами могут повысить коэффициент использования материала. Вторичное сырье может применяться, если выбранная марка соответствует требованиям к механическим свойствам и внешнему виду готового изделия, а также нормативным требованиям.
Цель состоит не просто в минимизации расхода материала или продолжительности цикла, а в стабильном выпуске годных деталей при конкурентоспособной общей себестоимости.
12. Часто задаваемые вопросы о пластиках для термоформования
Какие пластики можно использовать для термоформования?
К распространенным пластикам для термоформования относятся ABS, PP, PET, PVC, PE, HIPS, PETG, поликарбонат и акрил. Выбор подходящего материала зависит от требуемых механических характеристик, прозрачности, химической стойкости, рабочей температуры, геометрии детали и объема производства.
Какой пластик лучше всего подходит для термоформования?
Единого пластика, оптимального для всех областей применения, не существует. ABS часто подходит для прочных корпусов оборудования, PP — для легких и химически стойких деталей, PET — для прозрачной упаковки, PVC — для отдельных видов упаковки, а PE — для прочных, влагостойких промышленных изделий.
Подходит ли ABS для вакуумного формования?
Да. ABS широко используется в вакуумном формовании благодаря хорошей формуемости, ударопрочности и качеству поверхности. Его часто выбирают для кожухов оборудования, автомобильных панелей и пластиковых корпусов.
Можно ли термоформовать полипропилен?
Да. Из PP методом термоформования можно изготавливать упаковочные лотки, контейнеры и промышленные детали. Поскольку это частично кристаллический полимер, производителям необходимо тщательно контролировать температуру листа, провисание, усадку и охлаждение.
Чем PET отличается от PETG при термоформовании?
PET — это полиэтилентерефталат, а PETG — сополиэфир, модифицированный гликолем. Оба материала могут быть прозрачными, но их поведение при формовании и механические свойства различаются. PETG часто выбирают за хорошую формуемость и высокую прозрачность, тогда как PET и APET широко используются в упаковке. Правильный выбор зависит от области применения и конкретной марки листового материала.
Подходит ли PET для пищевой упаковки?
Да. Подходящие марки PET широко используются для пищевых лотков, крышек и прозрачных контейнеров. Конкретная марка и производственный процесс должны соответствовать применимым требованиям к контакту с пищевыми продуктами, а упаковка должна выдерживать предусмотренные условия наполнения, хранения и транспортировки.
Используется ли PVC по-прежнему в термоформовании?
Да. PVC по-прежнему применяется для блистерной упаковки и отдельных промышленных изделий. Его пригодность зависит от рецептуры, условий переработки, химической совместимости и нормативных требований. Производителям также следует учитывать требования к вентиляции, обращению с материалом и утилизации после окончания срока службы.
Чем HDPE отличается от LDPE при термоформовании?
HDPE обычно обладает большей жесткостью, тогда как LDPE более гибок. HDPE может подходить для жестких промышленных лотков, вкладышей и защитных деталей. LDPE можно рассматривать для изделий, которым требуется гибкость. Для обоих материалов необходимы параметры процесса, соответствующие их марке и геометрии изделия.
Какой пластик для термоформования обладает самой высокой ударопрочностью?
Ударопрочность зависит от марки, температуры, толщины и метода испытания, поэтому универсальное ранжирование может вводить в заблуждение. ABS часто используется для ударопрочных корпусов, а отдельные марки PC обладают очень высокой ударопрочностью. Прочные марки PE и модифицированные марки PP также могут подходить для определенных областей применения. Испытание фактически отформованной детали — наиболее надежный способ сравнения характеристик.
Термоформование дешевле литья под давлением?
Термоформование часто обеспечивает более низкие первоначальные затраты на оснастку для подходящих крупных или относительно простых деталей. Литье под давлением может обеспечивать более низкую себестоимость единицы продукции при крупносерийном производстве деталей со сложными интегрированными элементами. Общая себестоимость зависит от оснастки, расхода материала, объема производства, продолжительности цикла, отходов и финишной обработки.
Можно ли использовать вторичные пластики в термоформовании?
Да. PET с содержанием вторичного сырья и другие подходящие вторичные термопласты можно термоформовать, если выбранная марка соответствует эксплуатационным и нормативным требованиям к изделию. Производителям следует проверять стабильность характеристик материала, внешний вид, поведение при переработке и любые ограничения, связанные с предполагаемой областью применения.
Как производителям обеспечить стабильное качество термоформованных деталей?
Стабильное качество зависит от соблюдения спецификаций материала, равномерного нагрева, подходящих условий формования, стабильного охлаждения, точной обрезки и регулярного контроля. Контроль толщины стенок и критически важных размеров помогает выявлять такие проблемы, как чрезмерное утонение, усадка и коробление.
Как выбрать подходящий пластиковый лист для моего изделия?
Начните с определения назначения изделия, условий эксплуатации, требований к ударопрочности, внешнему виду и толщине стенок, годового объема производства и целевого бюджета. Сравните технические паспорта подходящих марок, затем проведите пробное формование и испытания эксплуатационных характеристик, прежде чем окончательно утвердить материал.
Какая информация необходима для подготовки коммерческого предложения на термоформование?
Предоставьте чертеж изделия или файл 3D CAD, предпочтительный материал, толщину листа, размеры детали, ожидаемый годовой объем, требования к качеству поверхности, цвет, допуски и соответствующие эксплуатационные требования. При необходимости укажите требования к контакту с пищевыми продуктами, медицинскому применению, химической стойкости или температуре. Эта информация помогает производителю оценить оснастку, оборудование, экономическую эффективность и сроки поставки.
Заключение: выбор подходящего пластика для термоформования
ABS, PP, PET, PVC и PE имеют различное сочетание формуемости, механических характеристик, внешнего вида и производственной себестоимости.
ABS часто выбирают для прочных корпусов и панелей. PP подходит для многих легких, химически стойких деталей. PET широко используется для прозрачной упаковки и лотков. PVC применяется для отдельных видов упаковки и промышленных изделий, а PE подходит для прочных, влагостойких деталей.
Правильный выбор зависит от готового изделия, а не только от названия полимера. Производителям следует учитывать конкретную марку листового материала, ударопрочность, толщину материала, глубину формования, производственный процесс, возможности оборудования и нормативные требования.
Как вакуумное формование, так и формование под избыточным давлением позволяют получать высококачественные термоформованные детали при правильном согласовании материала, оснастки и параметров процесса. Сравнение термоформования с литьем под давлением также помогает определить наиболее экономически эффективный способ изготовления для ожидаемого объема производства.
Для получения надежного результата совместно с производителем термоформованных изделий проанализируйте конструкцию, проверьте свойства материала, оцените требования к оснастке и оборудованию и подтвердите пригодность процесса в ходе пробных производственных запусков, отражающих реальные условия изготовления. Такой подход помогает контролировать отходы, управлять сроками поставки и получать конечный продукт, отвечающий функциональным и коммерческим целям.



