






Решения для формования пластиковых коробок позволяют производителям выпускать прочные, легкие пластиковые коробки с точной геометрией для упаковки, хранения, перемещения изделий на производстве, выкладки товаров и защиты продукции. В зависимости от конструкции изделия, требований к материалу, объема производства и бюджета производители могут выбирать вакуумное формование, литье под давлением, выдувное формование, ротационное формование и другие технологии формования пластмасс.
Для изделий из плоских термопластичных листов вакуумное формование и другие методы термоформования обеспечивают гибкие возможности изготовления пластиковых коробок различных размеров, глубины, профилей стенок и вариантов отделки поверхности. Подходящие термоформовочные машины, грамотно спроектированные формы и контролируемые условия обработки позволяют производителям повысить стабильность качества продукции, контролировать расход материала и оптимизировать эффективность производства.
Junsai Group предлагает решения по автоматизации термоформования для производителей, стремящихся усовершенствовать процессы формования пластмасс и подобрать комплектацию оборудования в соответствии с техническими требованиями к продукции и производственными целями.
Что представляют собой решения для формования пластиковых коробок?
Решения для формования пластиковых коробок — это производственные процессы и системы оборудования, используемые для переработки пластмасс в коробки, лотки, контейнеры и защитные корпуса. В зависимости от требуемой геометрии, свойств материала и объема производства в таких решениях могут использоваться нагретый пластиковый лист, расплав пластмассы, впрыскиваемый в форму, или пластиковый порошок, перерабатываемый внутри вращающейся формы.
Для изделий из листового материала процесс термоформования обычно включает нагрев пластикового листа до состояния, пригодного для формования, придание ему формы по поверхности формы с помощью вакуума или давления, охлаждение изделия и обрезку излишков материала.
Выбор наиболее подходящего процесса формования зависит от нескольких факторов:
- Размеры коробки, глубина и толщина стенок
- Пластиковый материал и требования к механическим характеристикам
- Годовой объем производства и целевое время цикла
- Сложность формы и качество поверхности
- Инвестиции в оснастку и эксплуатационные затраты
- Требования к обрезке, укладке в стопы и автоматизированному перемещению изделий
Правильный выбор процесса помогает производителям сбалансировать качество продукции, производственную гибкость и общие производственные затраты.
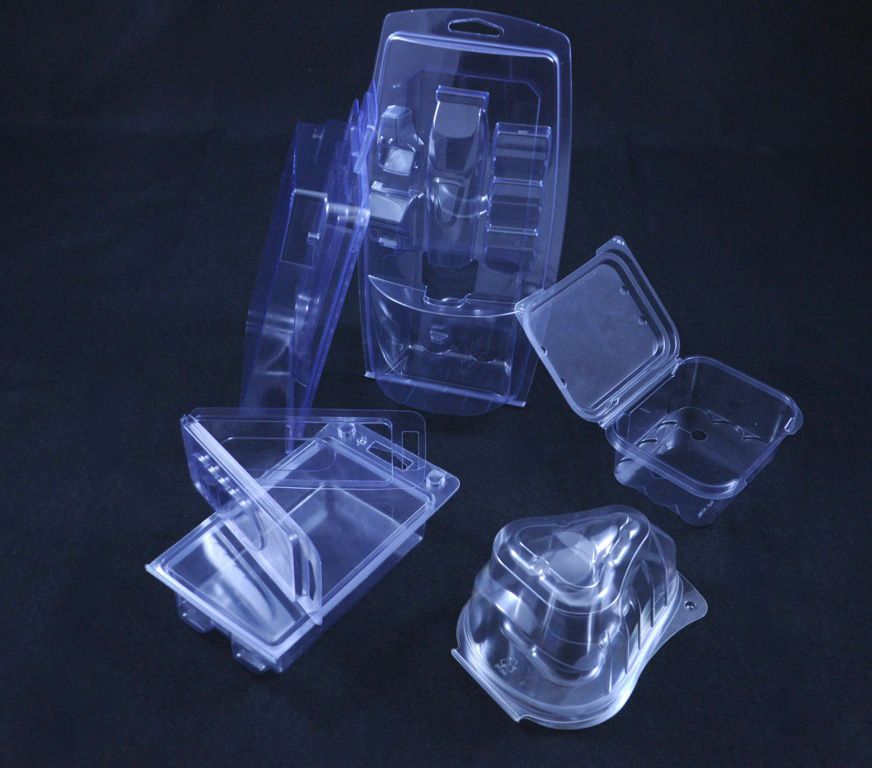
Как проходит процесс термоформования пластиковых коробок?
Процесс термоформования преобразует плоский термопластичный лист в трехмерное изделие посредством контролируемого нагрева и формования на форме. Он широко применяется для изготовления упаковочных коробок, лотков для хранения, защитных футляров, контейнеров для комплектующих и промышленной упаковки.
Процесс начинается с подбора подходящего пластикового листа. Лист нагревают до температуры формования, формуют по поверхности формы, охлаждают и извлекают для последующей обработки. В зависимости от комплектации оборудования производители могут объединить подачу листов, нагрев, формование, обрезку и перемещение изделий в автоматизированную производственную линию.
1. Выбор и подача пластикового листа
Производственный процесс начинается с выбора пластикового листа, соответствующего требованиям к эксплуатационным характеристикам и внешнему виду изделия. В зависимости от области применения часто используются ABS, HIPS, PET, PETG и PP.
Выбор материала влияет на ударопрочность, жесткость, химическую совместимость, прозрачность, формуемость и стоимость. Перед началом производства также следует учитывать толщину листа, качество поверхности и стабильность характеристик материала.
Затем выбранный пластиковый лист загружается в термоформовочную машину вручную или с помощью автоматизированной системы подачи.
2. Нагрев листа
Пластиковый лист проходит через станцию нагрева, где доводится до температуры, подходящей для формования. В зависимости от конструкции машины в системе нагрева могут использоваться керамические нагреватели, инфракрасные нагревательные элементы или другие промышленные технологии нагрева.
Равномерный нагрев способствует равномерному растяжению листа при формовании. Неравномерная температура может привести к утонению углов, неодинаковой толщине стенок, дефектам поверхности или неполному воспроизведению геометрии формы.
При изготовлении глубоких пластиковых коробок производителям может потребоваться регулировка зон нагрева и температурных настроек для управления распределением материала по форме.
3. Формование на форме
Когда лист достигает необходимой температуры формования, его размещают над формой или подводят к ее поверхности. При вакуумном формовании разрежение притягивает размягченный лист к поверхности формы. В методах с дополнительным давлением может использоваться избыточное давление воздуха для более точного воспроизведения деталей или получения более сложной геометрии.
Форма определяет размеры коробки, глубину, текстуру поверхности и другие конструктивные особенности. При разработке изделия следует оценивать отвод воздуха из формы, уклоны для съема, глубину формования и распределение материала.
4. Охлаждение и съем с формы
После придания пластику требуемой формы его охлаждают до состояния, при котором он сохраняет размеры при съеме. Время охлаждения зависит от типа материала, толщины листа, температуры формы и геометрии изделия.
Контролируемое охлаждение помогает уменьшить коробление, изменение размеров и деформацию при съеме с формы. Для обеспечения стабильного выпуска процесс охлаждения должен соответствовать материалу и конструкции изделия.
5. Обрезка и финишная обработка
Многие термоформованные коробки требуют обрезки для удаления излишков пластика по контуру сформованного изделия. В зависимости от изделия финишные операции могут включать обрезку кромок, вырезание отверстий, сверление, нанесение этикеток, укладку в стопы или сборку.
Обрезка может выполняться с помощью специального инструмента, оборудования с ЧПУ, роботизированных систем или встроенных станций резки. Подходящий метод зависит от допусков на размеры, объема производства и требуемого качества кромок.
6. Контроль качества и упаковка
Готовые коробки проверяют на соответствие требованиям к размерам, толщине стенок, качеству поверхности, состоянию кромок и функциональным характеристикам. Контроль качества может выполняться вручную или с помощью автоматизированных систем контроля.
После проверки изделия могут укладываться в стопы, подсчитываться, упаковываться или передаваться на следующий этап производства.
Какой процесс формования лучше всего подходит для пластиковых коробок?
Различные технологии переработки пластмасс отвечают разным требованиям к изделиям. Вакуумное формование часто подходит для коробок и лотков из листового материала, тогда как литье под давлением, выдувное формование и ротационное формование лучше подходят для определенной геометрии и конкретных производственных задач.
Вакуумное формование
При вакуумном формовании пластиковый лист нагревают и притягивают к поверхности формы с помощью разрежения. Этот метод подходит для крупных лотков, упаковочных коробок, защитных кожухов и емкостей относительно небольшой или средней глубины.
Наиболее подходит для: изделий из листового материала, крупногабаритных деталей и задач, в которых важны гибкость оснастки и эффективность использования материала.
Литье под давлением
При литье под давлением расплав пластмассы впрыскивается в закрытую полость формы, где охлаждается и затвердевает. Этот процесс позволяет изготавливать детали с высокой детализацией, воспроизводимыми размерами и сложными конструктивными элементами.
Наиболее подходит для: крупносерийного производства, сложной геометрии, встроенных конструктивных элементов изделий и задач, требующих стабильной повторяемости.
Выдувное формование
При выдувном формовании полые пластиковые изделия получают путем раздувания размягченного пластика сжатым воздухом до прилегания к поверхности формы. Этот метод широко используется для изготовления бутылок, баков и других полых емкостей.
Наиболее подходит для: полых емкостей с геометрией, которую можно получить с помощью контролируемого процесса раздува.
Ротационное формование
При ротационном формовании обычно используется пластиковый порошок, помещенный внутрь формы, которую нагревают и вращают вокруг нескольких осей. Материал покрывает внутреннюю поверхность формы, образуя полое изделие.
Наиболее подходит для: крупных полых коробов, контейнеров для тяжелых условий эксплуатации и изделий, которым требуются относительно толстые стенки без применения давления, характерного для обычного литья под давлением.
Сравнение термоформования с литьем под давлением, выдувным и ротационным формованием
| Критерий сравнения | Термоформование / вакуумное формование | Литье под давлением | Выдувное формование | Ротационное формование |
|---|---|---|---|---|
| Исходный материал | Пластиковый лист | Пластиковые гранулы, обычно расплавляемые перед впрыском | Расплав пластмассы или подходящая заготовка для раздува | Обычно пластиковый порошок |
| Типичные изделия | Открытые коробки, лотки, кожухи | Формованные детали сложной конфигурации | Полые емкости | Крупногабаритные полые изделия |
| Особенности технологической оснастки | Часто экономически выгодно для подходящих деталей из листового материала | Может потребовать значительных инвестиций в пресс-формы | Требует подходящих форм и выдувного оборудования | Требования к формам и циклу нагрева различаются |
| Особенности производства | Обеспечивает гибкость при изготовлении многих конструкций из листового материала | Хорошо подходит для крупносерийного производства одинаковых изделий | Подходит для определенных геометрических форм полых емкостей | Часто подходит для крупногабаритных полых изделий |
| Основные аспекты проектирования | Вытяжка листа и обрезка | Конструкция впускного литника, усадка и сложность пресс-формы | Контроль трубчатой заготовки и распределение толщины стенок | Равномерность толщины стенок и время цикла |
Ни один способ формования не подходит для всех пластиковых коробок. Перед выбором технологии производителям следует сравнить производственные процессы в целом, учитывая стоимость материала, технологическую оснастку, время цикла, финишную обработку, отходы и требования к качеству.
Преимущества термоформования при производстве пластиковых коробок
Термоформование дает ряд преимуществ производителям пластиковых коробок из листовых материалов. Применимость этой технологии зависит от конструкции изделия, объема производства, материала и конфигурации оборудования.
1. Экономичная оснастка для подходящих задач
Формы для вакуумного формования могут стоить дешевле и разрабатываться быстрее, чем некоторые пресс-формы для литья под давлением, особенно при изготовлении крупных деталей относительно простой формы из листового материала. Благодаря этому термоформование может быть экономически выгодным вариантом для разработки изделий, среднесерийного производства и задач, в которых предполагается внесение изменений в форму.
Фактическая экономия зависит от конструкции формы, объема производства, расхода материала и требований к финишной обработке.
2. Широкий диапазон размеров изделий
Термоформование позволяет изготавливать коробки самых разных размеров — от небольших упаковочных вкладышей до крупных промышленных лотков и защитных крышек. Практический диапазон размеров определяется габаритами оборудования, мощностью нагрева и компоновкой форм.
Такая гибкость позволяет производителям разрабатывать изделия разных форматов, не ограничиваясь одной стандартной конструкцией коробки.
3. Широкий выбор материалов
В зависимости от области применения и оборудования производители могут использовать ABS, HIPS, PET, PETG, PP и другие пластики, пригодные для термоформования.
Каждый материал обладает своими характеристиками. ABS часто выбирают за ударопрочность, HIPS — для экономичной упаковки и деталей общего назначения, а PET или PETG — для задач, требующих прозрачности или определенных упаковочных свойств. Характеристики материала необходимо подтверждать для конкретной марки и условий эксплуатации.
4. Эффективное производство крупногабаритных деталей
Вакуумное формование может подходить для изделий большой площади, производство которых другими методами потребовало бы значительных инвестиций в оснастку и оборудование. Формование из листового материала также позволяет изготавливать конструкции с обширными поверхностями и относительно неглубокими полостями.
Для коробок с глубокой вытяжкой производителям следует оценить толщину листа, характер его растяжения, геометрию формы и риск образования утоненных участков, прежде чем окончательно выбрать процесс.
5. Возможности автоматизации
Современные термоформовочные машины могут включать автоматическую подачу листов, управление нагревом, формование, обрезку, укладку в стопки и перемещение деталей. Правильно сконфигурированная система позволяет сократить повторяющиеся ручные операции и повысить стабильность производства.
Требования к автоматизации следует определять с учетом целевой производительности, разнообразия изделий и необходимого уровня интеграции с оборудованием предыдущих и последующих этапов производства.
6. Использование материала и обращение с отходами
При термоформовании используется листовой материал, а при обрезке часто образуются обрезки. Производители могут повысить эффективность использования материала, оптимизируя раскрой листов, размещая на одном листе несколько деталей там, где это практически возможно, контролируя глубину формования и сводя к минимуму количество бракованных изделий.
Возможность переработки отходов зависит от типа пластика, наличия загрязнений, требований к материалу и действующих нормативных требований. Повторное использование переработанного материала допускается только в тех случаях, когда это не противоречит требованиям к эксплуатационным характеристикам и качеству изделий.
Области применения формованных пластиковых коробок
Решения для формования пластиковых коробок применяются в самых разных упаковочных и промышленных задачах.
Упаковочные коробки и вкладыши
Термоформованные упаковочные коробки и вкладыши защищают изделия при хранении, транспортировке и выкладке в розничной торговле. В зависимости от материала и конструкции в них можно размещать электронику, потребительские товары, аксессуары и упакованные компоненты.
Промышленные лотки для хранения
Формованные лотки позволяют упорядочить размещение деталей при производстве, сборке, складской обработке и внутризаводской логистике. Отсеки и позиционирующие элементы помогают хранить компоненты раздельно и организованно.
Автомобильные и механические компоненты
Крупногабаритные формованные пластиковые ящики, крышки и защитные корпуса могут использоваться для хранения и транспортировки компонентов, а также в отдельных видах оборудования. При выборе материала и конструкции следует учитывать условия эксплуатации и требуемые механические характеристики.
Медицинская и лабораторная упаковка
Подходящие термоформованные лотки и коробки позволяют упорядочить размещение устройств, инструментов и лабораторных принадлежностей. Для применений, связанных с медицинскими изделиями или стерильной упаковкой, необходимы материалы, меры производственного контроля и валидация, соответствующие назначению продукции.
Многооборотные промышленные контейнеры
В зависимости от конструкции и материала технологии формования пластмасс позволяют изготавливать ящики для хранения, защитные корпуса и контейнеры для перемещения изделий на производстве и при дистрибуции.
Как правильно выбрать термоформовочные машины
Выбор термоформовочных машин для производства пластиковых коробок требует не только сравнения цен на оборудование. Машина должна соответствовать размерам листа, глубине формования, конструкции формы, целевой производительности и требуемому уровню автоматизации.
Площадь формования и размеры изделий
Уточните максимальный размер листа, габариты формы и полезную площадь формования. Оборудование должно вмещать самую крупную из планируемых коробок, обеспечивая при этом необходимые зазоры, зажим листа и обрезку.
Материал и толщина листа
Разные термопласты требуют разных температур нагрева и условий формования. Проверьте, способна ли машина равномерно нагревать заданные материалы по всей площади листа и поддерживать стабильные параметры процесса во время производства.
Глубина формования и геометрия
Для глубоких коробок и изделий с узкими полостями могут потребоваться предварительная вытяжка пуансоном, формование с избыточным давлением, специальная конструкция формы или другие корректировки процесса. Поставщик оборудования должен оценивать фактическую геометрию детали, а не ориентироваться только на общие габариты коробки.
Нагрев и контроль температуры
Равномерный нагрев способствует стабильному распределению материала. Оцените управление зонами нагрева, контроль температуры, гибкость регулировок и возможность воспроизведения проверенных параметров процесса.
Производительность и время цикла
Оцените необходимое количество готовых коробок в час или за смену. Производственная мощность зависит от времени нагрева, формования и охлаждения, компоновки форм, обрезки, перемещения изделий и простоев, а не только от номинальной скорости формования машины.
Автоматизация и интеграция с последующими этапами производства
В зависимости от производственных потребностей линия может включать автоматическую загрузку листов, извлечение деталей, обрезку, укладку в стопки и транспортировку. Комплексная автоматизация может сократить время перемещения изделий, однако ее преимущества следует оценивать с учетом инвестиционных затрат, технического обслуживания и требований к переналадке при смене продукции.
Техническое обслуживание и техническая поддержка
Оцените доступность запасных частей, порядок технического обслуживания, обучение операторов и техническую поддержку. Надлежащая организация сервисного обслуживания помогает сократить простои на протяжении срока эксплуатации машины.
Как повысить качество и эффективность формования пластиковых коробок
Качество изделий зависит от взаимосвязи свойств материала, конструкции формы, нагрева, давления формования, охлаждения и обрезки. Для стабильного производственного процесса необходимо оценивать эти факторы в совокупности.
Уменьшение разнотолщинности стенок
При растяжении нагретого пластикового листа по форме распределение материала изменяется. Углы, глубокие полости и узкие участки могут становиться тоньше более плоских участков.
Для улучшения распределения толщины стенок производители могут исследовать толщину листа, распределение нагрева, температуру формования, необходимость предварительной вытяжки пуансоном, геометрию формы и скорость формования. Пробные запуски и измерения фактических деталей надежнее, чем опора только на настройки машины.
Предотвращение коробления и изменения размеров
Коробление может возникать из-за неравномерного нагрева, нестабильного охлаждения, неподходящих условий извлечения из формы или остаточных напряжений. Анализ температуры формы, времени охлаждения, геометрии детали и поведения материала помогает выявить причину.
Проверку размеров следует выполнять после того, как детали остынут и стабилизируются в предусмотренных условиях контроля.
Улучшение внешнего вида поверхности
Дефекты поверхности могут возникать из-за загрязнения листа, неравномерного нагрева, защемленного воздуха, состояния поверхности формы или неправильных параметров процесса. Поддержание чистоты листа и формы, обеспечение надлежащего отвода воздуха и контроль цикла нагрева позволяют повысить однородность поверхности.
Оптимизация цикла формования и обрезки
Сокращение времени цикла не должно происходить за счет точности размеров или прочности изделий. Производителям следует измерять продолжительность всего производственного процесса, включая загрузку листа, нагрев, формование, охлаждение, обрезку и укладку в стопки.
Затем меры по сокращению времени цикла можно сосредоточить на этапах, ограничивающих фактическую производительность.
Контроль отходов материала
Коэффициент использования материала можно повысить за счет оптимизации компоновки форм, равномерного нагрева, точной обрезки и сокращения количества дефектов. При крупносерийном производстве даже небольшое сокращение отходов на одно изделие может повлиять на общие затраты на материал.
Является ли термоформование экономически выгодным способом производства пластиковых коробок?
Термоформование может быть экономически выгодным, если изделие подходит для формования из листового материала, инвестиции в формы необходимо удерживать на приемлемом уровне или конструкция предусматривает относительно крупные детали. Этот метод также может быть привлекательным, если производители предполагают со временем изменять размеры изделий или конфигурацию форм.
Однако минимальные первоначальные затраты на технологическую оснастку не гарантируют минимальной общей себестоимости производства.
Практическое сравнение затрат должно учитывать:
- Проектирование, изготовление и обслуживание форм
- Стоимость пластикового листа или другого сырья
- Коэффициент использования материала и долю отходов
- Затраты на приобретение и эксплуатацию оборудования
- Продолжительность цикла и производственную мощность
- Обрезку, финишную обработку и затраты на труд
- Контроль качества, доработку и бракованные изделия
- Изменения изделия и ожидаемый срок службы
Для некоторых крупносерийных изделий со сложными конструктивными элементами литье под давлением может обеспечивать более выгодную структуру совокупных затрат. Для отдельных полых конструкций более подходящими могут быть выдувное или ротационное формование. Окончательный выбор должен основываться на требованиях к изделию и предполагаемом объеме производства.
Почему стоит выбрать группу Junjingsai для решения задач формования пластиковых коробок?
Группа Junjingsai специализируется на решениях по автоматизации термоформования для промышленного производства пластиковых изделий. Подбор подходящей системы начинается с изучения изделия, требуемой производительности, листового материала и последующих производственных операций.
При оценке проекта по формованию пластиковых коробок производителям следует определить следующие исходные данные до выбора оборудования:
- Чертежи изделия или типовые образцы
- Размеры коробки, глубину формования и требования к толщине стенок
- Тип пластика и толщину листа
- Планируемый объем выпуска в час, за смену или за год
- Компоновку форм и количество изделий за цикл
- Требования к обрезке, укладке в стопы и перемещению изделий
- Доступную производственную площадь и требования к интеграции средств автоматизации
Эти сведения помогают определить конфигурацию оборудования, требования к формам и объем автоматизации для предлагаемой производственной линии.
Если вы планируете новый проект по производству пластиковых коробок или модернизацию существующей формовочной линии, свяжитесь с группой Junjingsai, чтобы обсудить характеристики ваших изделий и требования к термоформовочному оборудованию.
Часто задаваемые вопросы о решениях для формования пластиковых коробок
1. Что представляют собой решения для формования пластиковых коробок?
Решения для формования пластиковых коробок — это производственные процессы и оборудование, используемые для изготовления из пластиковых материалов коробок, лотков, контейнеров и защитных корпусов. В зависимости от конструкции изделия производители могут применять термоформование, литье под давлением, выдувное формование, ротационное формование или другие методы формования пластмасс.
2. Какой процесс лучше всего подходит для производства пластиковых коробок?
Оптимальный процесс зависит от геометрии коробки, материала, объема производства, бюджета на технологическую оснастку и эксплуатационных требований. Вакуумное формование подходит для многих коробок и лотков из листового материала, литье под давлением позволяет изготавливать сложные детали и обеспечивает крупносерийное производство, выдувное формование подходит для определенных полых контейнеров, а ротационное формование часто используется для крупных полых изделий.
3. Что представляет собой процесс термоформования?
В процессе термоформования лист термопласта нагревают до состояния, позволяющего придать ему форму, затем формуют по поверхности формы с помощью вакуума или давления, охлаждают сформованное изделие и при необходимости удаляют излишки материала обрезкой. Этот процесс широко применяется для изготовления лотков, упаковочных коробок, крышек и других пластиковых изделий из листового материала.
4. Какие материалы обычно используются для термоформованных пластиковых коробок?
К распространенным материалам относятся ABS, HIPS, PET, PETG и PP. Выбор подходящего материала зависит от требований к ударопрочности, жесткости, прозрачности, химической совместимости, температурным воздействиям и стоимости. Марки материалов следует оценивать с учетом предполагаемого применения.
5. Чем вакуумное формование отличается от литья под давлением?
При вакуумном формовании нагретому пластиковому листу придают форму по поверхности формы, а при литье под давлением расплавленный пластик впрыскивают в замкнутую полость пресс-формы. Вакуумное формование может обеспечивать более низкие затраты на оснастку для подходящих крупных деталей или деталей из листового материала, тогда как литье под давлением часто подходит для крупносерийного производства сложных компонентов.
6. Подходит ли вакуумное формование для глубоких пластиковых коробок?
Да, вакуумное формование позволяет изготавливать многие виды глубоких пластиковых коробок, однако достижимая глубина и качество зависят от материала листа, его толщины, конструкции формы, условий нагрева и способа формования. Для глубоких полостей может потребоваться предварительная вытяжка пуансоном или другие корректировки процесса, позволяющие контролировать неравномерность толщины стенок.
7. Подходят ли термоформовочные машины для автоматизированного производства?
Да. В зависимости от конфигурации термоформовочные машины могут объединять подачу листа, нагрев, формование, обрезку, укладку в стопы и перемещение изделий. Подходящий уровень автоматизации зависит от целевой производительности, требований к стабильности характеристик изделий, потребности в персонале и доступной производственной площади.
8. Как производители могут сократить количество дефектов при формовании пластиковых коробок?
Производители могут проверить стабильность характеристик материала, равномерность нагрева, температуру формования, отвод воздуха из формы, условия охлаждения и точность обрезки. Регистрация параметров процесса и проверка готовых изделий помогают выявлять причины повторяющихся дефектов.
9. Как можно контролировать толщину стенок при термоформовании?
На толщину стенок влияют толщина листа, распределение температуры, глубина формования, геометрия формы и растяжение материала. Для улучшения распределения материала производители могут оценить настройку зон нагрева, применение предварительной вытяжки пуансоном, конструкцию формы и параметры формования. Для подтверждения улучшений необходимы измерения изделий и производственные испытания.
10. Экономически выгодно ли термоформование при производстве пластиковых коробок?
Термоформование может быть экономически выгодным для подходящих изделий из листового материала, особенно когда важны гибкость оснастки и крупные размеры деталей. Общие затраты зависят от расхода материала, инвестиций в формы, эксплуатации оборудования, обрезки, отходов, объема производства и технического обслуживания.
11. Чем выдувное формование отличается от ротационного формования?
При выдувном формовании размягченный пластик раздувают давлением воздуха до прилегания к поверхности формы, как правило, для изготовления полых контейнеров. При ротационном формовании форму с пластиковым порошком нагревают и вращают, чтобы материал покрывал ее внутреннюю поверхность. Эти два процесса подходят для разных геометрических форм изделий, материалов и производственных требований.
12. Можно ли с помощью термоформования изготавливать пластиковые коробки по индивидуальным требованиям?
Да. Термоформованные коробки можно адаптировать к индивидуальным требованиям за счет геометрии формы, размеров, компоновки формующих полостей, текстуры поверхности, выбора материала и контуров обрезки. Технологичность конструкции следует проверять с учетом глубины формования, формовочных уклонов, растяжения листа и требуемых допусков на размеры.
13. Какая информация необходима для выбора машины для формования пластиковых коробок?
Полезные сведения включают чертежи изделия, размеры, тип материала, толщину листа, глубину формования, требуемую производительность, компоновку форм и требования к финишной обработке. Производителям также следует указать потребности в автоматизации, доступную производственную площадь и стандарты качества.
14. Как производители могут улучшить процесс производства пластиковых коробок?
Улучшения могут включать оптимизацию нагрева листа, стабилизацию параметров формования, сокращение задержек при охлаждении и перемещении изделий, совершенствование компоновки форм и внедрение автоматизации обрезки или укладки в стопы. Наиболее эффективные изменения определяют на основе измерений фактической продолжительности цикла, количества отходов, показателей качества и времени простоя оборудования.
15. Как выбрать между термоформованием, литьем под давлением и другими методами формования пластмасс?
Сравните геометрию изделия, требования к материалу, годовой объем выпуска, инвестиции в оснастку, допуски на размеры и потребности в финишной обработке. Термоформование часто подходит для изделий из листового материала, литье под давлением — для крупносерийных компонентов со сложными конструктивными элементами, выдувное формование — для подходящих полых контейнеров, а ротационное формование — для определенных крупных полых изделий.
Заключение
Решения для формования пластиковых коробок помогают производителям изготавливать упаковку, изделия для хранения и промышленные компоненты с применением различных технологий переработки пластмасс. Для изделий из листового материала процесс термоформования обеспечивает гибкость в выборе размеров коробок, материалов, конструкции форм и средств автоматизации.
Выбор подходящего решения требует четкого понимания геометрии изделия, необходимой производительности, поведения материала, бюджета на оснастку и операций финишной обработки. Согласовывая эти требования с подходящими термоформовочными машинами и хорошо контролируемым процессом формования, производители могут повысить стабильность характеристик изделий, контролировать производственные затраты и создать систему, отвечающую их долгосрочным производственным потребностям.



