






Производителям чемоданов необходимы процессы формования, обеспечивающие прочность корпусов, стабильность формы, привлекательный внешний вид поверхности и воспроизводимость размеров от партии к партии. Термоформование представляет собой практичный способ изготовления чемоданов с жёстким корпусом: термопластичные листы нагревают и придают им форму изогнутых наружных панелей с помощью соответствующей оснастки в контролируемых условиях формования.
Junsai Group поставляет термоформовочное оборудование и решения по автоматизации для промышленного производства. При изготовлении чемоданов выбор подходящего оборудования зависит от размеров корпуса, типа материала, глубины формования, качества поверхности, объёма производства, требований к обрезке и желаемого уровня автоматизации.
Современные вакуум-формовочные машины помогают производителям изготавливать корпуса чемоданов со скруглёнными углами, углублениями, формованными контурами и конструктивными особенностями конкретного изделия. При согласовании процесса формования с материалом и формой производители могут организовать воспроизводимый производственный процесс, обеспечивающий качество продукции и эффективность изготовления.
Что представляют собой решения для термоформования чемоданов?
Решения для термоформования чемоданов — это производственные системы и процессы, используемые для нагрева термопластичных листов и формования из них панелей жёсткого корпуса чемоданов или других фасонных компонентов. Эти решения могут включать нагрев листа, вакуумное формование или формование с дополнительным давлением воздуха, формующую оснастку, охлаждение, извлечение из формы, обрезку, контроль и перемещение материалов.
Готовые корпуса могут использоваться для чемоданов, ручной клади, сдаваемого багажа, дорожных кейсов и отдельных видов защитных транспортировочных кейсов. Подходящий процесс зависит от требуемой геометрии корпуса, эксплуатационных свойств материала, внешнего вида поверхности и производственных целей.
Термоформование особенно подходит для конструкций чемоданов с крупными изогнутыми панелями, имеющими относительно сплошные поверхности. Производители могут изменять геометрию формы и характеристики листа для получения различных размеров, контуров, текстур и конструктивных элементов.
Комплексное решение для термоформования чемоданов не ограничивается формовочной машиной. Оно включает оснастку, параметры процесса, спецификации материалов, проверки качества и последующие операции, необходимые для превращения пластиковых листов в готовые компоненты корпуса.
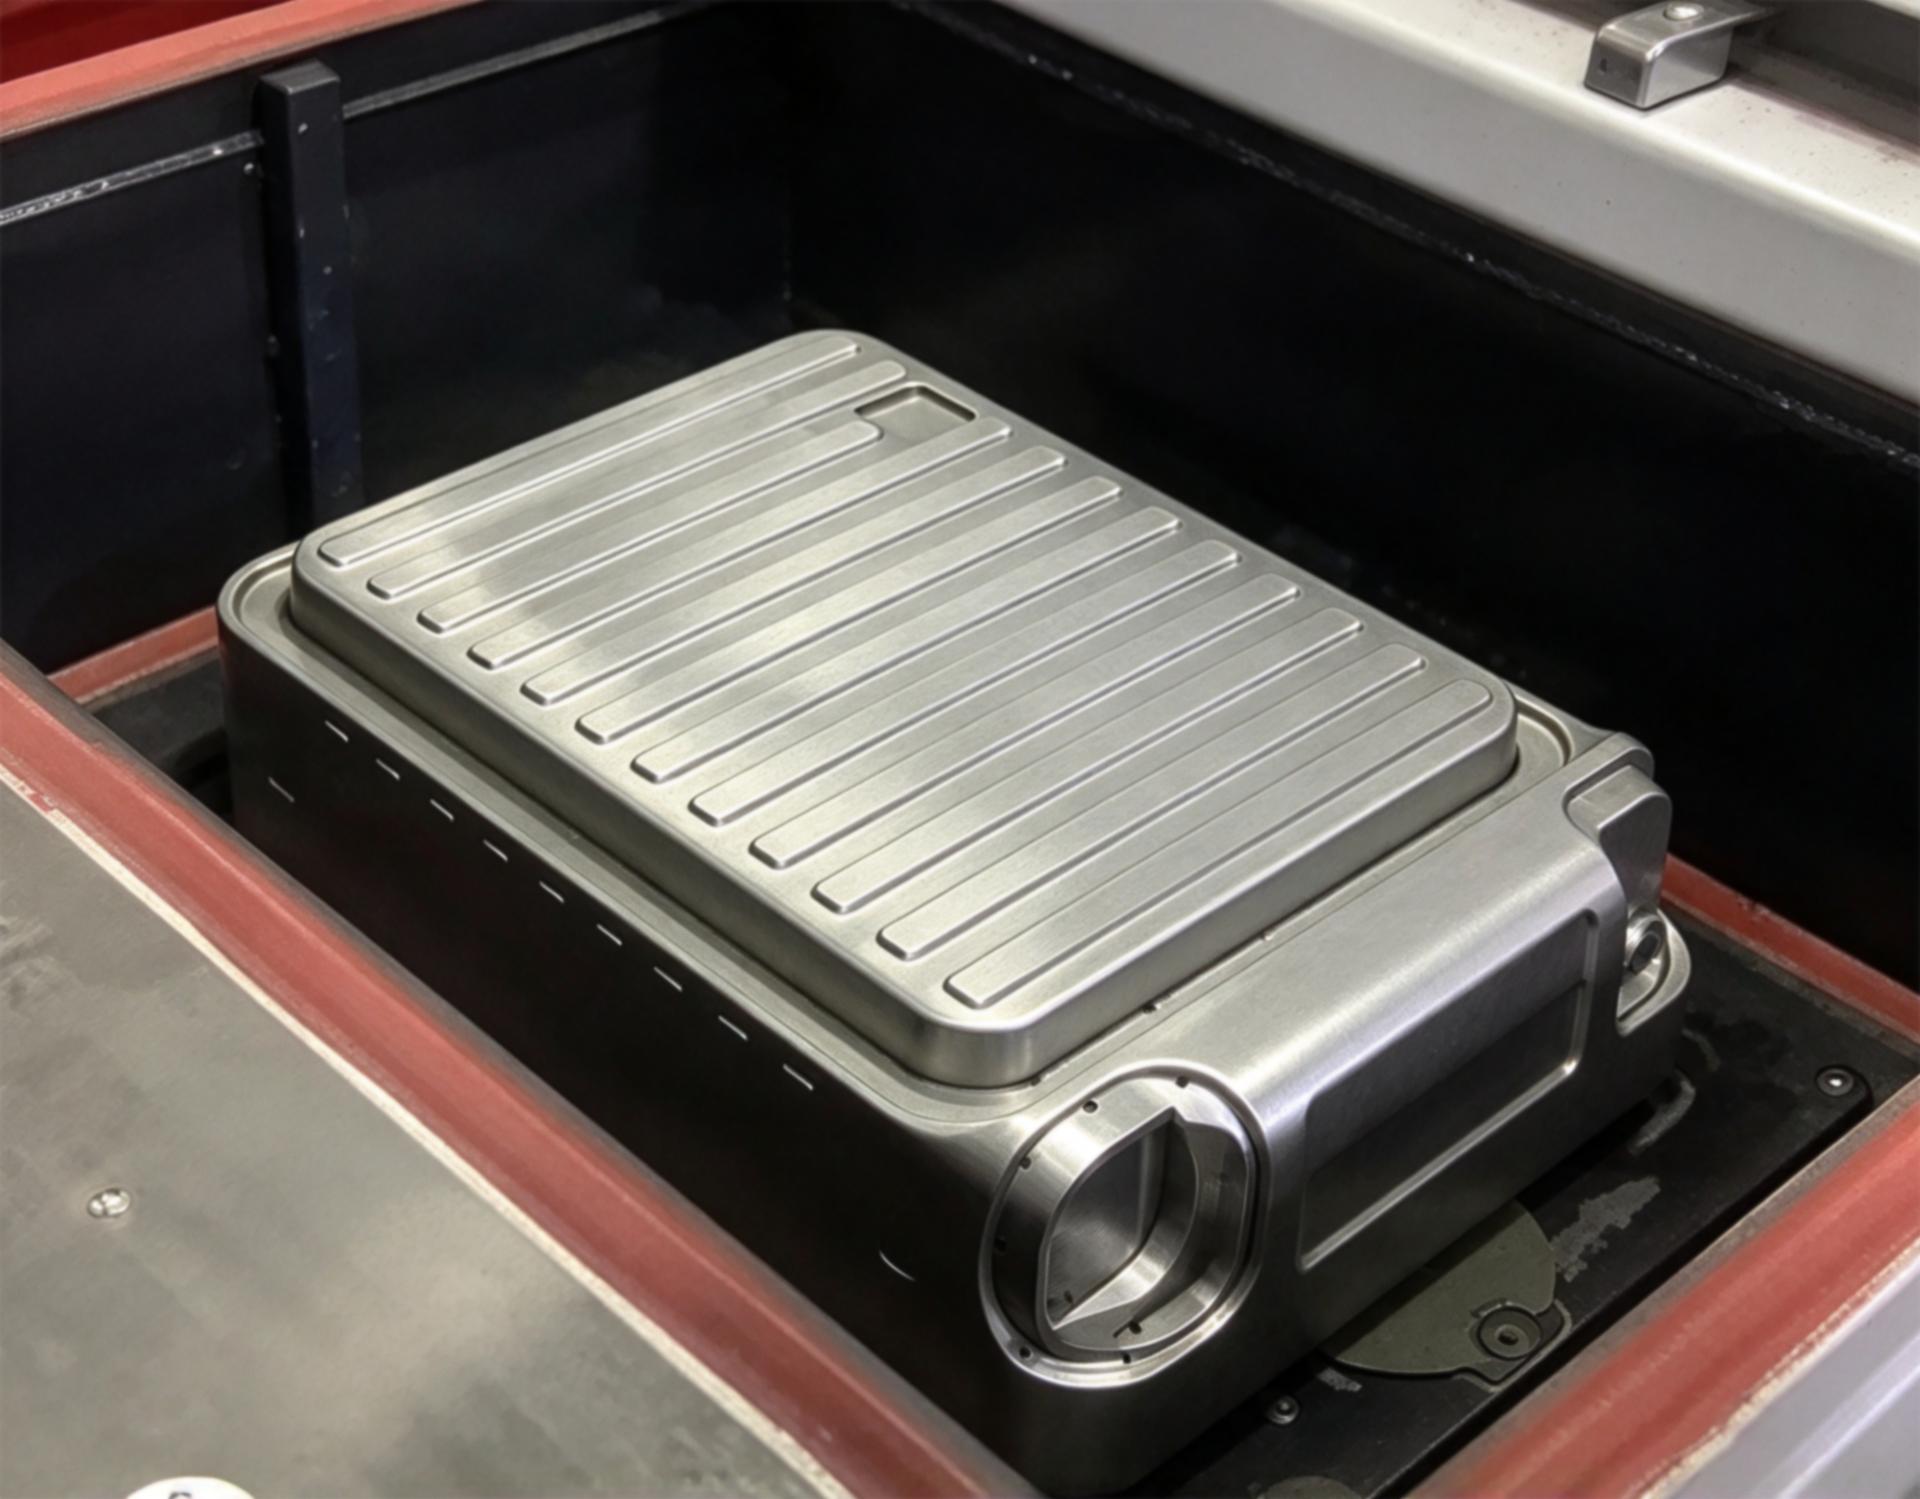
Как применяется термоформование при производстве чемоданов?
При термоформовании плоский термопластичный лист нагревают до пластичного состояния и формуют на форме, получая трёхмерную деталь. Вакуумное формование — один из распространённых способов изготовления корпусов чемоданов.
1. Подготовка термопластичного листа
Процесс начинается с подбора подходящего пластикового листа с учётом назначения чемодана. Материал листа, его толщина, качество поверхности, размеры и однородность влияют на поведение при формовании и конечные эксплуатационные характеристики корпуса.
Перед началом производства изготовителям следует убедиться, что характеристики листа совместимы с геометрией предполагаемой формы и формовочной машиной. Защита поверхности и правильное хранение также помогают уменьшить риск появления царапин, загрязнений и повреждений при обращении с материалом.
2. Контролируемый нагрев листа
Лист закрепляют в зажимной раме и нагревают до температуры формования, соответствующей выбранному материалу.
Равномерный нагрев способствует более равномерному растяжению листа по форме. При чрезмерных перепадах температуры некоторые участки могут стать слишком тонкими, тогда как другие могут не полностью повторить поверхность формы.
Для корпусов чемоданов с глубокими углами, выраженными изгибами или углублениями режим нагрева следует определять по результатам испытаний конкретного материала. Разные материалы и толщины листа могут требовать разных профилей нагрева.
3. Вакуумное формование или формование с дополнительным давлением воздуха
Когда лист достигает требуемого состояния для формования, его располагают над формой или помещают в неё.
При вакуумном формовании воздух удаляется из пространства между листом и формой, благодаря чему перепад давления прижимает размягчённый пластик к поверхности формы. Так создаются трёхмерные контуры корпуса.
При формовании с дополнительным давлением воздуха лист прижимается к форме за счёт дополнительного воздушного давления. В зависимости от оборудования и оснастки этот способ может улучшить чёткость воспроизведения отдельных деталей или элементов поверхности.
Выбор между вакуумным формованием и формованием с дополнительным давлением воздуха зависит от геометрии корпуса, требований к поверхности, поведения материала и предполагаемой себестоимости производства.
4. Охлаждение и стабилизация формы
После того как пластик примет очертания формы, корпус охлаждают до состояния, при котором он способен сохранять заданную форму при извлечении и последующем обращении.
Условия охлаждения влияют на стабильность размеров, коробление, время цикла и воспроизводимость характеристик готовой детали. Для крупных корпусов может потребоваться тщательный контроль охлаждения и извлечения из формы во избежание деформации.
5. Извлечение из формы и обрезка
Сформованный корпус извлекают из формы и обрезают по требуемому контуру. Обрезка позволяет сформировать кромки, необходимые для соединения половин корпуса, и подготовить места для петель, ручек, замков, колёс, рам и других компонентов чемодана.
В зависимости от организации производства обрезку можно выполнять вручную, с использованием специальных приспособлений или с помощью автоматизированного режущего оборудования. Стабильное качество обрезки помогает обеспечить точность сопряжения корпуса с остальными элементами чемодана.
6. Контроль и сборка
Готовые корпуса проверяют на соответствие размерам, распределение толщины стенок, качество поверхности, наличие трещин, складок и деформаций.
Компоненты, прошедшие контроль, затем могут поступать на последующие операции, такие как обработка кромок, сверление, установка усиливающих элементов, монтаж фурнитуры и окончательная сборка чемодана.
Воспроизводимый процесс объединяет все этапы, от подготовки листа до контроля, позволяя выявлять дефекты формования до того, как в изделие будут вложены дополнительные трудозатраты и материалы.
Какие материалы используются для термоформованных корпусов чемоданов?
Выбор материала влияет на массу корпуса, ударные характеристики, жёсткость, внешний вид поверхности, химическую стойкость и поведение при формовании. Оптимальный материал зависит от категории чемодана, конструкции, предполагаемого использования, ценового диапазона и требований к эксплуатационным характеристикам.
| Материал | Типичные характеристики | Особенности применения при производстве чемоданов |
|---|---|---|
| ABS | Хорошая ударопрочность, жёсткость и различные варианты отделки поверхности | Часто рассматривается для чемоданов с жёстким корпусом; выбор марки материала и толщина корпуса влияют на эксплуатационные характеристики |
| Поликарбонат (PC) | Высокая ударопрочность и хорошая вязкость у соответствующих марок | Часто выбирается для чемоданов премиум-класса; необходимо оценить стоимость материала и условия формования |
| Полипропилен (PP) | Низкая плотность и хорошая химическая стойкость | Позволяет создавать облегчённые конструкции, однако необходимо оценить жёсткость, усадку и стабильность размеров |
| Лист на основе PET | Доступен в марках с различной прозрачностью, вязкостью и технологическими свойствами | Пригодность зависит от конкретной марки, требований к ударным характеристикам, поведения при различных температурах и конструкции корпуса |
| Многослойный или соэкструдированный лист | Позволяет сочетать различные свойства материалов или характеристики поверхности | Необходимо проверить совместимость слоев, поведение материала при формовании, распределение толщины и требования к финишной обработке |
ABS и поликарбонат широко применяются при изготовлении чемоданов с жестким корпусом, однако их пригодность зависит от технических требований к изделию и производственного процесса. Полипропилен также может подходить для отдельных облегченных конструкций.
При выборе материала следует учитывать не только стоимость исходного листа. Производителям необходимо оценивать массу готовой корпусной оболочки, ее ударопрочность, стабильность размеров, качество поверхности, уровень брака, продолжительность цикла формования и совместимость со способами сборки.
Если установлены требования к ударопрочности или долговечности, следует испытывать репрезентативные образцы готовых корпусных оболочек, а не полагаться только на общие описания материалов. Фактические характеристики корпусной оболочки чемодана зависят от марки материала, толщины, геометрии, условий формования и конструкции изделия.
Как выбрать вакуум-формовочные машины для корпусных оболочек чемоданов
Выбор вакуум-формовочных машин для производства чемоданов начинается с анализа конструкции корпусной оболочки и требуемого объема выпуска. Машина, вмещающая лист нужных размеров, все же может оказаться неподходящей, если она не обеспечивает требуемую глубину формования, равномерность нагрева, свободное пространство для формы или стабильность производства.
Площадь формования и размеры корпусной оболочки
Площадь формования должна соответствовать размерам пластикового листа и геометрии корпусной оболочки с учетом материала, необходимого для зажима и формования. Производителям следует оценивать как внешние размеры корпусной оболочки, так и пространство, необходимое для оснастки, перемещения и обрезки.
Для больших чемоданов или специализированных дорожных кейсов машина должна обеспечивать достаточное свободное пространство для формы и отформованной детали. Максимальную площадь формования следует проверять по фактическим производственным чертежам, а не оценивать только по размерам готовой корпусной оболочки.
Система нагрева и контроль температуры
Система нагрева должна соответствовать типу материала, толщине листа и требуемому циклу формования. Регулируемые зоны нагрева помогают операторам управлять распределением тепла по участкам с различными требованиями к формованию.
При сравнении оборудования следует изучить компоновку нагревателей, средства контроля температуры, возможности регулировки и повторяемость параметров. Подходящий профиль нагрева необходимо определять в ходе испытаний с использованием предполагаемых материала и оснастки.
Глубина формования и совместимость с формой
Корпусные оболочки чемоданов часто имеют скругленные углы, изогнутые боковые стенки, ребра, углубленные панели и другие конструктивные элементы. Эти особенности влияют на растяжение листа при формовании.
Доступную глубину формования машины, способ крепления формы, систему зажима, вакуумные подключения и свободное пространство для извлечения детали следует оценивать в совокупности. Испытания формы позволяют определить, может ли предлагаемая конфигурация воспроизводить геометрию корпусной оболочки без недопустимого утонения или дефектов поверхности.
Характеристики вакуумной системы
Характеристики вакуумной системы зависят от насоса, вакуумных каналов, воздухоотводящих отверстий формы, уплотнений и момента контакта листа с формой. Один лишь высокопроизводительный вакуумный насос не гарантирует стабильного формования.
Для корпусных оболочек с глубокими углублениями или мелкодетализированной текстурой правильное расположение воздухоотводящих отверстий и контролируемая температура материала помогают листу точно облегать поверхность формы.
Производственный цикл и объем выпуска
Полный производственный цикл включает загрузку, нагрев, формование, охлаждение, извлечение из формы и обрезку. Если последующие операции не согласованы с формованием, линия в целом может не достичь запланированного объема выпуска.
Производителям следует оценивать производственную мощность с учетом реалистичной продолжительности цикла, планового рабочего времени, переналадок, требований к техническому обслуживанию и ожидаемого уровня брака. При сравнении оборудования необходимо использовать одинаковые исходные производственные допущения.
Автоматизация и перемещение материалов
В зависимости от требований предприятия линии термоформования корпусных оболочек чемоданов могут включать автоматическую загрузку листов, формование, вспомогательные средства извлечения из формы, обрезку, транспортировку или контроль качества.
Автоматизация позволяет сократить повторяющиеся операции по перемещению и способствует поддержанию стабильных производственных условий. Однако подходящая конфигурация зависит от годового объема выпуска, разнообразия корпусных оболочек, доступности персонала, производственной площади, возможностей технического обслуживания и стоимости интеграции.
Проектирование форм для стабильного формования корпусных оболочек чемоданов
Конструкция формы определяет, как нагретый пластик растягивается и принимает заданную геометрию корпусной оболочки. Она также влияет на толщину стенок, четкость воспроизведения поверхности, точность размеров и извлечение из формы.
Радиусы скругления углов и участки глубокой вытяжки
Острые углы и глубокие углубления могут вызывать локальное усиленное растяжение, приводя к появлению тонких участков или неполному формованию. Подходящие радиусы скругления углов и плавные переходы способствуют более равномерному распределению материала.
Конструкторам следует выявлять участки значительного растяжения до окончательного утверждения оснастки. Затем можно проверить пробные детали, чтобы определить, требуются ли изменения геометрии, толщины листа или профиля нагрева.
Текстура поверхности и внешний вид
Корпусные оболочки чемоданов могут иметь гладкую, текстурированную поверхность, поверхность с узором или фирменной символикой. Такая отделка зависит от поверхности формы, характеристик листа, условий формования и степени детализации, которую позволяет воспроизвести процесс.
Обработку поверхности формы следует выбирать с учетом предполагаемого внешнего вида изделия и производственных требований. Оснастку также необходимо проверять на износ и загрязнения, способные повлиять на стабильность характеристик корпусных оболочек.
Распределение толщины стенок
Исходная толщина листа не обязательно соответствует толщине готовой корпусной оболочки в каждой точке. При формовании материал растягивается на разных участках формы в различной степени.
В глубоких углах, по краям и на углубленных элементах утонение может быть более значительным, чем на плоских участках. Производители могут измерять толщину стенок в характерных точках и при необходимости корректировать процесс или конструкцию.
Точность размеров и усадка
При охлаждении термопластичные листы дают усадку. Степень усадки зависит от марки материала, температуры листа, состояния и температуры формы, условий охлаждения и геометрии детали.
При проектировании оснастки следует учитывать ожидаемую усадку, а производственные испытания должны подтвердить, что отформованная корпусная оболочка подходит к предусмотренной раме и фурнитуре. Повторяемые условия нагрева и охлаждения помогают уменьшить различия между производственными партиями.
Припуски и конструктивные требования для извлечения из формы и обрезки
Геометрия корпусной оболочки должна позволять извлекать деталь из формы без излишней деформации. На извлечение влияют уклоны, особенности поверхности, доступ к форме и предусмотренная последовательность извлечения.
Припуски на обрезку также необходимо учитывать при проектировании изделия. Окончательный контур должен обеспечивать надежную сборку с другой половиной корпуса, петлями, замками, ручками и усиливающими элементами.
Распространенные дефекты термоформования при производстве корпусных оболочек чемоданов
Понимание возможных причин дефектов формования помогает производителям совершенствовать процесс и сокращать отходы материала.
| Дефект | Возможные причины | Рекомендуемые проверки |
|---|---|---|
| Чрезмерное утонение стенок | Глубокая вытяжка, неравномерный нагрев, неподходящая геометрия или чрезмерное растяжение | Измерьте толщину на участках значительного растяжения и проверьте параметры нагрева и конструкцию формы |
| Морщины или складки | Неправильная температура листа, смещение листа или неподходящая последовательность формования | Проверьте зажим, распределение температуры и контакт с формой |
| Неполное воспроизведение деталей поверхности | Недостаточный вакуум, засоренные воздухоотводящие отверстия или неподходящие условия формования | Проверьте вакуумные каналы, отвод воздуха, уплотнения и температуру материала |
| Коробление после извлечения из формы | Недостаточное охлаждение, неравномерная усадка или перемещение без надлежащей опоры | Проверьте время охлаждения, последовательность извлечения из формы и поведение материала |
| Царапины на поверхности | Ненадлежащее обращение с листами, загрязнение формы или контакт с другими деталями | Проверьте условия хранения материала, чистоту оснастки и меры защиты при обращении с деталями |
| Отклонения размеров | Нестабильность характеристик материала, нагрева, охлаждения или обрезки | Проверьте характеристики листов, настройки машины и методы измерения |
| Трещины или разрывы | Чрезмерное растяжение, повреждение материала или неподходящие условия формования | Проверьте качество листа, геометрию углов и диапазон температур формования |
Эти проверки служат отправной точкой, а не окончательным диагнозом. У дефекта может быть несколько причин. Контролируемые испытания, регистрация параметров процесса и повторяемые методы контроля помогают определить подходящие корректирующие меры.
Повышение эффективности производства чемоданов
Производители могут повысить эффективность производства, согласовав подготовку материала, формование, обрезку и сборку, вместо того чтобы сосредоточиваться только на номинальной продолжительности цикла формовочной машины.
Оптимизация использования материала
Размеры листов, размещение корпусных оболочек, припуски на обрезку и схемы раскладки влияют на эффективность использования сырья. Анализ конструкции детали и плана раскроя помогает сократить обрезки и отходы.
Цель состоит в том, чтобы сбалансировать эффективность использования материала с требованиями к формованию, прочности и внешнему виду готовой корпусной оболочки.
Установление повторяемых параметров нагрева
Профили нагрева, подобранные для конкретного материала, помогают уменьшить различия между производственными циклами. Документально зафиксированные настройки облегчают воспроизведение отработанного процесса при смене операторов или возобновлении производства после технического обслуживания.
При различиях в геометрии корпусных оболочек может потребоваться корректировка профиля нагрева для каждой формы или группы изделий.
Согласование формования и обрезки
Формовочная машина может выпускать корпусные оболочки быстрее, чем участок обрезки способен их обрабатывать, создавая узкое место. Производителям следует оценивать производительность формования, охлаждения, извлечения из формы, обрезки и последующего перемещения как единой производственной системы.
Автоматизированная передача деталей или специализированные приспособления для обрезки могут улучшить производственный поток, если они устраняют подтвержденное узкое место.
Сокращение времени переналадки
Производителям, выпускающим чемоданы разных размеров или конструкций, полезно организовать хранение оснастки, стандартизировать присоединительные элементы форм, документировать настройки и планировать процедуры переналадки.
Время переналадки следует учитывать при планировании производства, особенно если для разных изделий требуются разные формы, размеры листов или условия формования.
Обслуживайте оборудование и оснастку
Регулярная проверка нагревательных элементов, вакуумных систем, уплотнений, поверхностей форм, зажимных узлов и охлаждающего оборудования помогает выявить износ до того, как он повлияет на производство.
Периодичность технического обслуживания должна учитывать интенсивность использования оборудования, условия эксплуатации и фактический износ компонентов. Данные о простоях и дефектах помогают определять приоритеты технического обслуживания.
Контролируйте качество и уровень брака
Регистрация дефектов с указанием их типа, производственной партии, материала, формы и настроек машины помогает выявлять повторяющиеся проблемы. Эти данные можно использовать для совершенствования режима формования, оснастки, требований к материалам и рабочих инструкций операторов.
Для полноценной оценки производства следует совместно учитывать выпуск готовых деталей, долю брака, время цикла, время переналадки и простои на техническое обслуживание.
Вакуумное формование и литье под давлением при производстве корпусов чемоданов
Вакуумное формование и литье под давлением основаны на разных методах производства. Выбор подходящего процесса зависит от размера корпуса, его геометрии, материала, объема производства, инвестиций в оснастку и требуемых характеристик поверхности.
| Критерий | Вакуумное формование | Литье под давлением |
|---|---|---|
| Основной принцип процесса | Нагрев термопластичного листа и его прижатие к форме под действием вакуума | Впрыск расплавленного пластика в закрытую пресс-форму |
| Геометрия детали | Подходит для многих крупногабаритных корпусов из листового материала и криволинейных панелей | Подходит для многих вариантов геометрии литых деталей, в том числе с мелкими элементами, с учетом возможностей оснастки и машины |
| Распределение материала | В процессе формования лист растягивается, поэтому толщина стенок может различаться | Толщина стенок определяется главным образом геометрией полости пресс-формы и процессом литья под давлением |
| Особенности оснастки | Форма и вакуумная система разрабатываются для формования листового материала | Требуются пресс-форма для литья под давлением и подходящий термопластавтомат |
| Финишная обработка | После формования обычно требуется обрезка | В зависимости от конструкции детали может потребоваться удаление литника или другая финишная обработка |
| Выбор процесса | Зависит от размера корпуса, геометрии, материала, объема выпуска и стоимости оснастки | Зависит от геометрии, материала, экономических показателей производства и требований к оборудованию |
Вакуумное формование может быть подходящим вариантом для крупных корпусов чемоданов из термопластичного листа. Литье под давлением может лучше соответствовать другим конструкциям изделий или производственным требованиям. При сравнении затрат следует учитывать оснастку, расход материала, время цикла, финишную обработку, брак и ожидаемый объем производства.
Области применения решений для термоформования чемоданов
Термоформование позволяет изготавливать различные компоненты чемоданов и дорожных кейсов с жестким корпусом.
Чемоданы для ручной клади
Чемоданы для ручной клади часто требуют компактных размеров корпуса, стабильных контуров и точных сопряжений с молниями, рамами, ручками и внутренними компонентами. Условия формования должны обеспечивать требуемое сочетание массы, жесткости и ударопрочности.
Чемоданы для сдаваемого багажа
Корпуса крупных чемоданов предъявляют повышенные требования к площади формования, распределению материала, размерам формы и операциям перемещения. При выборе машины следует учитывать максимальный размер корпуса и требуемую производительность.
Чемоданы премиум-класса с жестким корпусом
Для изделий премиум-класса могут требоваться определенная текстура поверхности, фирменные элементы, однородность цвета и строго контролируемые размеры. Выбор материала и качество поверхности формы следует оценивать наряду с точностью формования и последующей финишной обработкой.
Деловые и защитные дорожные кейсы
В некоторых кейсах для оборудования и защитных переносных кейсах используются термоформованные панели, позволяющие выдерживать заданные размеры или создавать профилированные внутренние либо наружные поверхности. Материал и конструкция корпуса должны соответствовать предполагаемой нагрузке, условиям ударного воздействия и назначению изделия.
Индивидуальные конструкции чемоданов
Индивидуальные конструкции корпусов могут включать характерные изгибы, утопленные панели, ребра и рельефные рисунки поверхности. Сотрудничество разработчиков изделий, инженеров по оснастке и поставщиков оборудования на раннем этапе помогает выявить ограничения формования до окончательного утверждения оснастки.
Как оценить производственную линию для термоформования чемоданов
Перед приобретением вакуум-формовочных машин или комплектной линии термоформования чемоданов производителям следует определить измеримые производственные требования.
Оценка должна включать:
- Технические требования к изделию: чертежи корпуса, размеры, глубину формования, качество поверхности и требования к соединениям.
- Сведения о материале: тип и марку пластика, толщину листа, цвет, обработку поверхности и рекомендации поставщика по переработке.
- Производственные цели: требуемый суточный или годовой выпуск, рабочее время, ассортимент изделий и ожидаемые переналадки.
- Требования к оснастке: размеры формы, конструкцию формующей полости, каналы отвода воздуха для создания вакуума, способы крепления и припуски на обрезку.
- Критерии качества: допуски на размеры, минимальную толщину стенок, внешний вид поверхности, требования к ударопрочности и допустимую долю брака.
- Объем автоматизации: загрузку листов, извлечение из формы, обрезку, перемещение, контроль и сопряжение с последующими сборочными операциями.
- Эксплуатационные затраты: расход материала, энергопотребление, трудозатраты, техническое обслуживание, оснастку и производственные простои.
По возможности производителям следует запрашивать оценку технологического процесса с использованием репрезентативных материалов и реальных конструкций корпусов. На пробных деталях можно измерить толщину стенок и размеры, оценить качество поверхности и проверить совместимость с предусмотренной фурнитурой.
Часто задаваемые вопросы о решениях для термоформования чемоданов
1. Что представляют собой решения для термоформования чемоданов?
Решения для термоформования чемоданов — это машины, оснастка и производственные процессы, используемые для придания нагретым термопластичным листам формы панелей жестких корпусов чемоданов и связанных с ними компонентов. Типовой процесс включает нагрев листа, вакуумное формование или формование с применением избыточного давления, охлаждение, извлечение из формы, обрезку и контроль.
2. Какие вакуум-формовочные машины подходят для корпусов чемоданов?
Подходящие вакуум-формовочные машины должны соответствовать размерам корпуса, толщине листа, глубине формования, конфигурации формы и требуемому объему выпуска. Равномерность нагрева, характеристики вакуумной системы, охлаждение, организацию обрезки и автоматизацию также следует оценивать с использованием предусмотренных материала и оснастки.
3. Какие материалы обычно используются для чемоданов с жестким корпусом?
Для чемоданов с жестким корпусом часто используют ABS и поликарбонат. Для определенных конструкций также можно рассматривать полипропилен и отдельные виды листов на основе PET или многослойных листов. Окончательный выбор зависит от ударопрочности, массы, жесткости, качества поверхности, стоимости и требований к формованию.
4. Подходит ли вакуумное формование для крупных корпусов чемоданов?
Вакуумное формование может подходить для крупных корпусов чемоданов, поскольку позволяет придавать нагретым пластиковым листам форму с помощью формующей оснастки. Машина должна обеспечивать достаточную площадь формования, мощность нагрева, глубину формования, характеристики вакуумной системы и эффективность охлаждения для конкретной конструкции корпуса.
5. В чем разница между вакуумным формованием и формованием под избыточным давлением?
При вакуумном формовании используется перепад давления, создаваемый удалением воздуха между листом и формой. При формовании под избыточным давлением дополнительно подается воздух под давлением, который прижимает лист к форме. Формование под избыточным давлением может обеспечивать более четкое воспроизведение некоторых элементов, однако оптимальный метод зависит от геометрии, материала, оснастки и требований к поверхности.
6. Как производители могут уменьшить разнотолщинность стенок корпусов чемоданов?
Производители могут проверить распределение нагрева, температуру листа, геометрию формы, радиусы углов, глубину вытяжки и характеристики вакуумной системы. Измерение толщины в характерных точках пробных корпусов помогает выявить участки чрезмерного растяжения и определить необходимые корректировки процесса или конструкции.
7. Можно ли с помощью термоформования изготавливать корпуса чемоданов с текстурированной поверхностью?
Да. Текстурированные поверхности можно получать, если материал, поверхность формы и условия формования позволяют воспроизвести заданный рисунок. Достижимая детализация зависит от рисунка текстуры, характеристик листа, конструкции формы и управления процессом.
8. Требуется ли обрезка после термоформования корпусов чемоданов?
Большинство корпусов чемоданов, сформованных из листа, требуют обрезки для получения окончательного контура и кромок, необходимых для сборки. Обрезка может выполняться вручную, с использованием приспособлений или на автоматизированном оборудовании в зависимости от объема производства и требований к точности.
9. Как производители чемоданов могут повысить эффективность производства?
Производители могут повысить эффективность за счет оптимизации использования листового материала, установления воспроизводимых режимов нагрева, согласования операций формования и обрезки, сокращения времени смены форм, технического обслуживания оборудования и учета брака и простоев. Наиболее эффективные улучшения зависят от действующего технологического процесса и производственных ограничений предприятия.
10. Экономичнее ли вакуумное формование, чем литье под давлением, при изготовлении корпусов чемоданов?
Это зависит от конструкции корпуса, материала, объема производства, стоимости оснастки, времени цикла, требований к финишной обработке и доли брака. Вакуумное формование может быть выгодным для определенных крупных корпусов из листового материала, тогда как литье под давлением может лучше подходить для других вариантов геометрии. Необходимо сравнение затрат применительно к конкретному проекту.
11. Что вызывает дефекты термоформованных корпусов чемоданов?
К распространенным дефектам относятся утонение углов, складки, неполное воспроизведение рельефа формы, царапины на поверхности, коробление, трещины и отклонения размеров. Возможные причины включают неравномерный нагрев, чрезмерное растяжение, неподходящую геометрию формы, недостаточный вакуум, неравномерное охлаждение или повреждение материала.
12. Какая информация необходима для запроса машины для термоформования чемоданов?
Предоставьте чертежи или образцы корпуса, максимальные размеры, тип материала и толщину листа, глубину формования, требуемую производительность, требования к качеству поверхности и обрезке, сведения о форме и ожидаемый уровень автоматизации. Эта информация помогает поставщикам оборудования оценить возможности машины и пригодность технологического процесса.
13. Можно ли интегрировать термоформование корпусов чемоданов в автоматизированное производство?
Да. В зависимости от комплектации оборудования автоматизация может охватывать подачу листов, формование, вспомогательные операции съема изделий с формы, обрезку, транспортировку и контроль качества. Интеграцию следует планировать с учетом фактических требований к производительности, разнообразия продукции, планировки предприятия и возможностей последующей сборки.
Решения для термоформования чемоданов от Junsai Group
Для выбора подходящей формовочной системы необходимо четко понимать конструкцию корпуса чемодана и производственные цели предприятия. Характеристики оборудования следует оценивать с учетом фактически используемого материала, формы, глубины формования, требуемой производительности и последующих отделочных операций.
Junsai Group поставляет термоформовочное оборудование и решения по автоматизации для промышленного производства. В проектах по производству чемоданов требования к оборудованию можно оценивать с учетом размеров корпусов, выбора материалов, конфигурации оснастки, объема производства и ожидаемого уровня автоматизации.
Для обсуждения проекта по термоформованию корпусов чемоданов подготовьте чертежи или образцы корпусов, спецификации пластиковых листов, требования к производительности и любые особые требования к поверхности или размерам. Эти сведения помогут определить подходящую комплектацию оборудования и технологические условия, которые необходимо проверить до начала производства.
Свяжитесь с Junsai Group, чтобы обсудить ваши требования к термоформованию корпусов чемоданов и рассмотреть варианты оборудования для вашего производства.



