






Что представляют собой решения по автоматизации термоформования?
Решения по автоматизации термоформования объединяют формовочные машины, оборудование для перемещения материалов, системы управления и автоматизированные процессы загрузки и выгрузки для повышения стабильности и эффективности производства изделий из пластиковых листов. В зависимости от производственных требований автоматизированная термоформовочная линия может включать подачу листов, нагрев, формование, резку, перемещение деталей, штабелирование, контроль и перемещение готовой продукции.
Правильно спроектированная система автоматизации координирует эти операции, сокращая объем ручного перемещения, поддерживая повторяемость производственных циклов и помогая производителям управлять потребностью в персонале и объемом выпуска. В зависимости от планировки предприятия и области применения автоматизация также может включать конвейеры, роботизированное перемещение, автоматически управляемые транспортные средства (AGV) и системы автоматизированной загрузки грузовых автомобилей.
Junjingsai разрабатывает термоформовочное оборудование и производственные решения для промышленного производства. Требования к автоматизации могут оцениваться с учетом используемого пластика, геометрии изделия, целевой производительности, доступной площади, имеющегося оборудования и требуемого уровня интеграции.
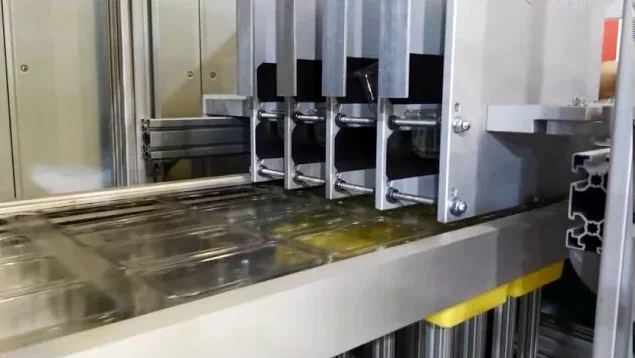
Решения по автоматизации термоформования для эффективного производства
Термоформовочное производство не ограничивается приданием формы нагретому пластиковому листу. Материал должен своевременно проходить каждый этап, а формовочная машина — работать согласованно с предшествующим и последующим оборудованием. При недостаточной синхронизации этих операций могут возникать задержки, нестабильность времени цикла, лишняя ручная работа или скопление материала между машинами.
Решения по автоматизации термоформования объединяют отдельные операции в согласованную линию роликового профилирования или термоформовочную производственную линию в зависимости от производственного процесса. При термоформовании пластиковых листов система может объединять подачу листов, нагрев, формование, резку, штабелирование и перемещение. Технология роликового профилирования, напротив, обычно предусматривает обработку непрерывной металлической полосы последовательностью роликов. Выбор оборудования и терминологии должен соответствовать материалу и автоматизируемому процессу формования.
Комплексный проект автоматизации может включать:
- Автоматическую подачу сырья и загрузку листов
- Системы управления машинами и согласованные последовательности операций
- Перемещение материалов между участками формования и финишной обработки
- Автоматизированную загрузку и выгрузку компонентов
- Формование, резку, штабелирование и перемещение деталей
- Конвейеры, передаточные столы и системы приемных столов
- Интеграцию роботизированного перемещения или автоматически управляемых транспортных средств
- Мониторинг производства и предоставление оперативной информации в реальном времени
- Системы безопасности, оповещения о неисправностях и операторские интерфейсы
Требуемая конфигурация зависит от продукции, объема производства, компоновки оборудования и необходимого уровня автоматизации.
Основные компоненты автоматизированной линии термоформования
Автоматическая загрузка сырья
Равномерная подача материала помогает поддерживать стабильный производственный цикл. Автоматическая система загрузки может позиционировать пластиковые листы или подавать в машину подходящее сырье с меньшим участием оператора.
При проектировании следует учитывать размеры листов, толщину материала, высоту стопы, защиту поверхности, частоту загрузки и доступное пространство вокруг машины. При использовании рулонных материалов подающее оборудование должно быть рассчитано на конкретный формат рулона и процесс формования.
Автоматическая загрузка сырья позволяет сократить объем повторяющихся операций по перемещению материалов и помогает оператору машины сосредоточиться на контроле производства, проверке качества продукции и реагировании на изменения условий процесса.
Интегрированные системы управления
Системы управления координируют движения механизмов машин, последовательности нагрева, циклы формования, операции резки и перемещение материала. В зависимости от конструкции системы производственной последовательностью может управлять централизованный контроллер или взаимосвязанные контроллеры отдельных машин.
Подходящая система управления может в режиме реального времени предоставлять сведения о рабочем состоянии оборудования, параметрах цикла, аварийных сообщениях и отдельных производственных показателях. Блокировки и алгоритмы обработки неисправностей помогают предотвращать несовместимые движения механизмов и повышать безопасность эксплуатации.
Для полностью интегрированной производственной линии архитектуру управления следует планировать с учетом требований каждой машины к обмену данными, рабочих процедур предприятия и существующих систем управления производством.
Оборудование для перемещения и передачи материалов
Оборудование для перемещения материалов обеспечивает транспортировку сырья, сформованных изделий и промежуточных компонентов между этапами производства. В зависимости от задачи оно может включать конвейеры, передаточные механизмы, подъемные устройства, роботизированные захваты и специализированные приспособления.
Грамотно спроектированная система передачи сокращает ненужные ручные перемещения и помогает предотвращать возникновение узких мест между формовочной машиной и последующими операциями. Способ перемещения должен соответствовать размерам, массе, форме, температуре и состоянию поверхности изделия.
Для хрупких компонентов или компонентов с высокими требованиями к внешнему виду система также должна учитывать точки контакта, ориентацию изделия и риск появления царапин или деформации при перемещении.
Автоматизированная загрузка и выгрузка
Автоматизированные системы загрузки и выгрузки подают материал в машину и извлекают готовые изделия или полуфабрикаты после обработки. В зависимости от производственной задачи в таких системах могут использоваться механические питатели, устройства захвата и укладки, роботизированные манипуляторы, конвейеры или специализированные передаточные механизмы.
При проектировании системы следует учитывать ориентацию изделия, время цикла, способ захвата, доступ к машине и необходимость вмешательства оператора. При объединении нескольких машин последовательности загрузки и выгрузки должны быть синхронизированы, чтобы одна станция не останавливалась из-за неготовности другой.
Резка, укладка в стопы и приемный стол
После формования пластиковым компонентам могут потребоваться резка, обрезка кромок, укладка в стопы или передача на станцию финишной обработки. Оборудование последующих этапов следует проектировать с учетом сформованного изделия и требуемой производительности.
Приемный стол может принимать изделия или материал, выходящие из машины, и обеспечивать специально отведенную зону для сбора, контроля или передачи на следующую операцию. Его размеры и конфигурация должны учитывать габариты продукции, скорость выпуска, требования к перемещению и доступную площадь.
Если производственный процесс требует выполнения формования и резки в согласованном цикле, режущее оборудование и передаточные механизмы должны быть синхронизированы с формовочной машиной для обеспечения стабильного позиционирования изделий и выпуска продукции.
Автоматизация взаимосвязанных производственных линий
Синхронизация производственной линии
Взаимосвязанная производственная линия должна поддерживать оптимальное соотношение между скоростью обработки, временем перемещения и производительностью последующих участков. Если формовочная машина выпускает изделия быстрее, чем следующая станция может их принять, продукция может накапливаться и нарушать рабочий процесс.
При проектировании автоматизации следует учитывать время циклов, вместимость буферных накопителей, готовность оборудования к работе, требования к переналадке и процедуры восстановления работы. Это помогает создавать производительные линии со стабильной работой, не предполагая, что каждая станция должна работать с абсолютно одинаковой скоростью.
Для производителей, расширяющих существующее предприятие, интеграция может включать подключение нового оборудования для перемещения материалов к уже установленным машинам. Проект должен учитывать интерфейсы оборудования, управляющие сигналы, площадь помещений и эксплуатационные ограничения действующей линии.
Автоматически управляемые транспортные средства для перевозки материалов
Автоматически управляемое транспортное средство (AGV) может перевозить сырье, технологическую оснастку, контейнеры или готовую продукцию между заданными точками внутри предприятия. AGV могут быть полезны, когда термоформовочное оборудование является частью более масштабной автоматизированной производственно-складской системы.
Перед интеграцией AGV производителям следует оценить грузоподъемность, габариты транспортного средства, маршруты движения, ширину проходов, организацию зарядки, управление движением и взаимодействие с персоналом и другим оборудованием. Требуемая грузоподъемность должна учитывать перевозимый груз и все приспособления для его перемещения в пределах ограничений, установленных производителем транспортного средства.
AGV, как правило, предназначены для транспортировки материалов, а не для непосредственной замены механизма подачи листов внутри термоформовочной машины. В комплексном проекте автоматизации следует разграничивать загрузку на уровне машины и логистику на уровне предприятия.
Автоматизированная погрузка в грузовые автомобили и перемещение готовой продукции
Автоматизированные системы погрузки в грузовые автомобили могут обеспечивать перемещение готовой продукции из производственных или складских зон в транспортные средства. В зависимости от планировки предприятия система может использовать конвейеры, оборудование для перемещения поддонов, передаточные платформы или другие технологии автоматизированной логистики.
Для производителей термоформованной продукции этот вид автоматизации наиболее актуален, когда производство связано с более масштабными операциями упаковки, складирования и отгрузки. Он не является стандартным требованием для каждой линии термоформования.
При проектировании следует учитывать упаковку продукции, размеры поддонов, устойчивость груза, подъезд транспортных средств, требования к пропускной способности и грузоподъемность каждого компонента оборудования для перемещения грузов. Также следует предусмотреть средства обеспечения безопасности и координацию складских систем с погрузочным оборудованием.
Как автоматизация термоформования повышает эффективность производства
Более стабильные производственные циклы
Автоматизированные последовательности операций помогают координировать подачу, нагрев, формование, резку и выгрузку. При правильной синхронизации движений механизмов и операций передачи производители могут уменьшить отклонения, вызванные неравномерностью ручных операций и несоблюдением времени их выполнения.
Стабильность производства по-прежнему зависит от свойств материала, регулирования температуры, состояния формы, настроек процесса и технического обслуживания оборудования. Автоматизация способствует повторяемости процесса, но не устраняет необходимость контроля качества.
Сокращение ручного перемещения материалов
Оборудование для автоматической подачи и передачи может сократить объем повторяющихся операций подъема, изменения положения и перемещения продукции. Это может улучшить рабочий процесс и позволить операторам машин сосредоточиться на наблюдении за работой оборудования, проверках качества, наладке и техническом обслуживании.
Степень сокращения трудозатрат зависит от охвата автоматизации, типа продукции, частоты переналадки и сохраняющегося необходимого уровня участия оператора.
Улучшение производственного потока
Интегрированная система перемещения материалов сокращает ненужные перемещения и помогает предотвращать узкие места между обрабатывающими станциями. Правильно подобранная вместимость буферных накопителей, согласованное время циклов и четкие процедуры восстановления после сбоев помогают эффективнее возобновлять работу линии после остановки.
Оперативная информация в режиме реального времени
Системы управления могут в режиме реального времени предоставлять информацию о состоянии машин, аварийных сигналах, количестве циклов и отдельных параметрах процесса. Если предусмотрен сбор данных, производственный персонал может использовать эту информацию для выявления повторяющихся остановок, сравнения фактического выпуска с плановыми показателями и планирования технического обслуживания.
Объем доступной информации зависит от контроллера, датчиков, сетевой архитектуры и подключенного производственного программного обеспечения. Требования к мониторингу в режиме реального времени следует определять исходя из решений, которые необходимо принимать операторам и руководителям производства.
Эффективное использование производственных площадей
Грамотно спланированная компоновка автоматизированной системы может сократить ненужное перемещение материалов и повысить эффективность использования доступной площади. Однако конвейеры, роботы, AGV и зоны доступа для технического обслуживания также требуют места. При разработке компоновки следует сочетать компактное размещение оборудования с безопасным доступом, хранением материалов и возможностью дальнейшего расширения.
Процесс проектирования и интеграции автоматизации термоформования
Успешный проект автоматизации начинается с производственных требований, а не с заранее определенного перечня оборудования. Следующие этапы представляют типовую схему планирования новой линии или модернизации существующего оборудования.
1. Оценка производственного процесса
На первом этапе анализируют сырье, размеры продукции, процесс формования, требуемый объем выпуска и текущий производственный процесс. Оценка должна выявить участки ручного перемещения, операции, вызывающие задержки, и уровень автоматизации, способный принести практическую пользу.
Если предприятие уже использует профилегибочное оборудование для обработки металла, этот процесс следует оценивать отдельно от термоформования пластиковых листов. Хотя в обоих случаях могут применяться автоматизированные последовательности подачи, формования и резки, оборудование, материалы и требования к процессу различаются.
2. Определение требований к оборудованию и перемещению материалов
На следующем этапе определяют требования к подаче, нагреву, формованию, резке, выгрузке и последующей транспортировке. Каждую станцию следует оценить с точки зрения времени цикла, доступа, пригодности для работы с конкретной продукцией и производительности.
Для автоматизированного перемещения необходимо указать размеры и массу изделий или материала, требования к захвату, расстояние перемещения и допустимые условия контакта с продукцией. Эти сведения помогают определить подходящую схему механизированного перемещения.
3. Разработка архитектуры управления
Системы управления должны координировать работу оборудования, перемещение материалов, защитные блокировки, аварийную сигнализацию и восстановление работы после сбоев. Архитектура системы должна определять, какое оборудование работает независимо, а какие станции требуют синхронизированного управления.
Если планируется использовать существующее оборудование, перед интеграцией следует проверить возможности его контроллеров, интерфейсы связи и средства обеспечения безопасности. Не каждую старую машину можно подключить к новой централизованной системе управления без доработки.
4. Разработайте компоновку линии
При разработке компоновки следует учитывать габариты оборудования, доступ операторов, хранение сырья, сбор готовой продукции, пространство для технического обслуживания и маршруты перемещения между станциями.
Если планируется использовать AGV или системы автоматической загрузки грузовых автомобилей, необходимо также учитывать внутризаводскую логистику. Маршруты их движения и рабочие зоны следует согласовать с размещением производственного оборудования, пешеходными маршрутами и складскими операциями.
5. Проведите испытания и подтвердите работоспособность системы
В ходе пусконаладочных работ следует проверить последовательность работы оборудования, точность подачи, эффективность перемещения, функции безопасности и восстановление работы после типичных сбоев. Пробное производство помогает выявить проблемы с позиционированием изделий, синхронизацией циклов или производительностью последующих участков.
Критерии приемки следует согласовать до начала испытаний. В зависимости от проекта они могут включать производительность, повторяемость, точность перемещения, качество продукции и эффективность предусмотренных функций автоматизации.
6. Обучите операторов и установите порядок технического обслуживания
Операторы оборудования должны понимать штатную последовательность работы, аварийные сигналы, порядок безопасного вмешательства, процедуры переналадки и основные методы устранения неисправностей. Персонал технического обслуживания также должен получить соответствующую информацию о графиках осмотров, изнашиваемых компонентах, смазке, датчиках и резервном копировании системы управления.
Четкие рабочие инструкции помогают поддерживать предусмотренные рабочие характеристики после установки и сокращать простои, которых можно избежать.
Выбор подходящего решения для автоматизации термоформования
Оптимальная конфигурация автоматизации зависит от производственных задач, имеющегося оборудования, характеристик материала, планировки предприятия и бюджета. Система, предназначенная для выпуска небольших партий часто меняющейся продукции, может существенно отличаться от системы для непрерывного высокопроизводительного производства.
При сравнении решений производителям следует учитывать следующие факторы.
| Фактор выбора | Что оценивать |
|---|---|
| Изделие и материал | Размеры листа, тип материала, геометрию изделия, массу и требования к поверхности |
| Производственная задача | Требуемую производительность, время цикла, размер партии и частоту переналадки |
| Загрузка и выгрузка | Способ подачи, расстояние перемещения, ориентацию изделия и точность перемещения |
| Системы управления | Связь между машинами, интерфейс оператора, аварийную сигнализацию, мониторинг и восстановление работы после сбоев |
| Грузоподъемность | Полезную нагрузку и номинальную грузоподъемность подающих устройств, конвейеров, подъемных устройств, роботов и AGV |
| Планировка предприятия | Площадь, доступ, маршруты перемещения материалов, зоны безопасности и возможности дальнейшего расширения |
| Объем интеграции | Существующее оборудование, станции формования и резки, укладку в стопы, хранение и отгрузку |
| Эксплуатационные затраты | Затраты на персонал, энергию, техническое обслуживание, расходные материалы и простои, а также ожидаемый срок службы |
Производителям также следует сравнивать совокупную стоимость владения, а не ориентироваться исключительно на первоначальную цену оборудования. Более высокий уровень автоматизации может повысить производительность или сократить трудозатраты на перемещение материалов и изделий, однако его экономическая выгода зависит от загрузки оборудования, ассортимента продукции, численности персонала, технического обслуживания и стоимости простоев.
Почему стоит сотрудничать с Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. разрабатывает термоформовочное оборудование и сопутствующие производственные решения для промышленного применения. Планирование автоматизации должно обеспечивать согласование формовочного оборудования с фактическими производственными требованиями, включая подачу материалов, работу оборудования, перемещение изделий и последующую обработку.
Для нового проекта или модернизации существующей линии производители могут предоставить чертежи изделий, спецификации материалов, целевую производительность, сведения об имеющемся оборудовании и информацию о планировке предприятия. Эти исходные данные помогают определить, какие операции целесообразно автоматизировать и какие интерфейсы оборудования необходимо проработать.
При обсуждении проекта можно рассмотреть:
- Автоматическую подачу материалов и загрузку оборудования
- Координацию процесса термоформования и операций резки
- Загрузку и выгрузку отформованных деталей
- Организацию транспортировки и перемещения материалов
- Требования к системе управления и интерфейсам оператора
- Интеграцию с существующими производственными линиями
- Возможные требования к последующей укладке в стопы и логистике
Окончательную конфигурацию оборудования следует определять по результатам технической оценки. AGV, автоматическую загрузку грузовых автомобилей и другие системы внутризаводской логистики следует рассматривать как опции, зависящие от конкретного применения, а не как стандартные функции каждой термоформовочной машины.
Часто задаваемые вопросы
Что представляют собой решения для автоматизации термоформования?
Решения для автоматизации термоформования объединяют формовочное оборудование, подачу материалов, системы управления, оборудование для перемещения и последующие операции, чтобы сократить ручное вмешательство и согласовать производственные процессы. В зависимости от применения линия может включать нагрев, формование, резку, укладку в стопы, контроль и перемещение изделий.
Какое оборудование можно интегрировать в автоматизированную линию термоформования?
В зависимости от изделия и производственных требований автоматизированная линия может включать устройства подачи листов, оборудование для нагрева и формования, станции резки, конвейеры, передаточные столы, устройства укладки в стопы, роботизированные средства перемещения и системы мониторинга. Окончательная конфигурация зависит от производственного процесса и требуемой производительности.
Могут ли термоформовочные машины автоматически загружать и выгружать материалы?
Да. Совместимое оборудование для подачи и перемещения может автоматически загружать сырье и перемещать готовые изделия или полуфабрикаты. Систему необходимо проектировать с учетом размеров материала, массы изделия, рабочего цикла машины, способа перемещения и доступного рабочего пространства.
Какую роль играют системы управления в автоматизации термоформования?
Системы управления координируют последовательность работы оборудования, перемещение материалов, рабочие состояния, аварийную сигнализацию и защитные блокировки. В зависимости от конфигурации они также могут собирать информацию о циклах и производственные данные в реальном времени для мониторинга и устранения неисправностей.
Можно ли интегрировать автоматически управляемое транспортное средство в производственную линию термоформования?
Автоматически управляемое транспортное средство может обеспечивать внутризаводскую транспортировку сырья, технологической оснастки, тары или готовой продукции. Интеграция зависит от полезной нагрузки, маршрутов движения, планировки предприятия, организации движения, зарядки и связи с общей логистической системой. Наличие AGV само по себе не заменяет подачу листов непосредственно в машину.
В чем разница между линией профилирования и линией термоформования?
Линия профилирования обычно придает форму непрерывной металлической полосе, пропуская ее через ряд роликовых клетей. Линия термоформования нагревает пластиковые листы и придает им форму по поверхности или полости формы с помощью вакуума, давления или других методов формования. Обе линии могут включать автоматизированную загрузку, системы управления, резку и перемещение материалов, но они обрабатывают разные материалы с использованием разных технологий формования.
Могут ли автоматизированные системы формовать и резать детали в рамках одной производственной последовательности?
Да. Операции формования и резки могут быть согласованы в рамках автоматизированной производственной последовательности, если оборудование рассчитано на требуемый процесс. Организация этих операций зависит от конфигурации машины, геометрии детали, способа резки и требований ко времени цикла.
Как определяется грузоподъемность автоматизированной системы перемещения?
Грузоподъемность следует определять с учетом массы и размеров материала или изделия, приспособлений для перемещения, требований к ускорению и движению, а также номинальных предельных характеристик оборудования. Роботы, конвейеры, подъемные устройства и AGV имеют собственные характеристики грузоподъемности, которые необходимо проверять для предполагаемого применения.
Требуются ли AGV или автоматическая загрузка грузовых автомобилей во всех проектах автоматизации термоформования?
Нет. Во многих проектах требуется только подача, формование, резка и выгрузка на уровне оборудования. AGV и системы автоматической загрузки грузовых автомобилей обычно рассматриваются в тех случаях, когда внутризаводская логистика, складская транспортировка или отгрузочные операции оправдывают дополнительную интеграцию.
Какая информация необходима для планирования проекта автоматизации термоформования?
Полезная информация включает чертежи изделий, сведения о пластиковом материале и размерах листов, целевую производительность, характеристики имеющегося оборудования, требования к перемещению, планировку предприятия и желаемый уровень автоматизации. Для интеграции логистики следует также предоставить сведения о грузоподъемности, маршрутах транспортировки и интерфейсах взаимодействия со складом.
Как производители могут повысить производительность автоматизированной линии термоформования?
Производители могут проанализировать сбалансированность времени циклов, надежность подачи, стабильность нагрева и формования, эффективность резки, перемещение материалов и производительность последующих участков. Рабочие данные в реальном времени, профилактическое обслуживание, надлежащее обучение операторов и четкие процедуры восстановления работы после сбоев помогают выявлять узкие места и поддерживать стабильное производство.
Запросите предложение по автоматизации термоформования
Для оценки проекта автоматизации термоформования предоставьте сведения об изделии, пластиковом материале, текущем производственном процессе, желаемой производительности и существующем оборудовании. Планировка предприятия или схема технологического процесса также помогут уточнить перемещение материалов и ограничения по пространству.
Если проект включает автоматическую загрузку и выгрузку, укажите размеры детали, ее массу, ориентацию при перемещении и требуемую скорость передачи. Для интеграции AGV или логистических систем предоставьте сведения о грузоподъемности, маршруте транспортировки, пункте назначения и соответствующих требованиях к складским или отгрузочным операциям.
На основе этой информации Junjingsai сможет оценить условия применения и обсудить подходящий вариант автоматизации с учетом производственных потребностей, совместимости оборудования и объема интеграции.



