






Что такое Формы для термоформования?
Формы для термоформования — это оснастка, используемая для придания нагретым пластиковым листам формы готовых деталей или полуфабрикатов. В процессе термоформования пластиковый лист нагревают до пластичного состояния, размещают над формой или у ее поверхности и формуют с помощью вакуума, давления воздуха, механического воздействия или сочетания этих методов. После охлаждения термоформованную деталь извлекают из формы и при необходимости подвергают обрезке или другим финишным операциям.
Производитель форм для термоформования проектирует и изготавливает оснастку с учетом геометрии изделия, пластикового материала, требуемого качества поверхности, объема производства, допусков на размеры и технических характеристик оборудования. Правильно подобранная оснастка помогает производителям обеспечивать стабильное качество деталей, регулировать толщину стенок, контролировать производственные затраты и поддерживать предсказуемые сроки изготовления.
Junjingsai предлагает термоформовочное оборудование и производственные решения. Требования к формам и оснастке можно оценить с учетом предполагаемой области применения, процесса формования и производственных целей.
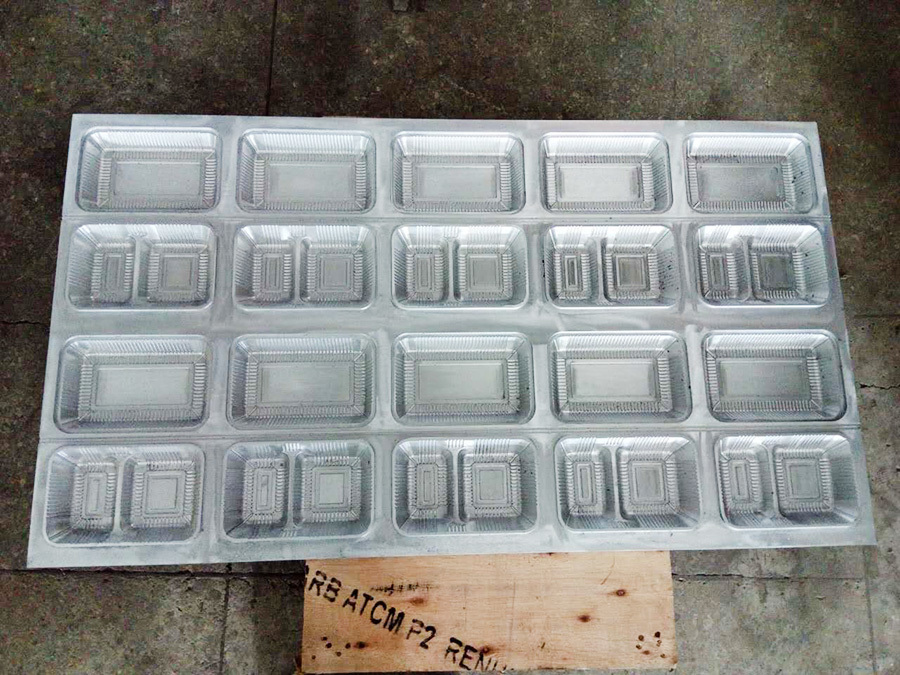
Решения для проектирования и изготовления форм для термоформования
Формы для термоформования влияют на растяжение пластиковых листов, точность воспроизведения элементов изделия и стабильность изготовления деталей. Поэтому конструкцию формы следует рассматривать совместно с формовочной машиной, способом нагрева, пластиковым материалом, процессом охлаждения и требованиями к последующей обрезке.
Оснастку для термоформования можно разрабатывать для новых изделий, замены существующих форм, оценки прототипов и серийного производства. При проектировании обычно учитывают:
- Размеры, глубину, геометрию детали и углы формовочных уклонов
- Материал, толщину пластикового листа и температуру формования
- Процесс вакуумного формования или требования к пневмоформованию
- Материал и поверхность формы, охлаждение и отвод воздуха
- Требуемую толщину стенок и стабильность размеров
- Качество поверхности и видимые участки, к которым предъявляются требования по внешнему виду
- Планируемый объем производства и ожидаемый срок службы оснастки
- Требования к обрезке, загрузке, выгрузке и автоматизации
Анализ этих факторов до начала изготовления помогает согласовать оснастку с предполагаемым производственным процессом и снизить вероятность дорогостоящих изменений конструкции в дальнейшем.
Виды форм для термоформования
Формы для вакуумного формования
При вакуумном формовании разрежение притягивает нагретый пластиковый лист к поверхности формы. Воздух откачивается через вентиляционные отверстия, позволяя размягченному материалу повторять контуры формы.
Формы для вакуумного формования часто рассматриваются для изготовления упаковочных лотков, защитных кожухов, корпусов оборудования, элементов торговых дисплеев и других формованных пластиковых изделий. Их конструкция зависит от глубины детали, элементов поверхности, толщины материала, расположения вентиляционных отверстий и требований к размерам.
Правильно спроектированная форма помогает пластиковому листу принимать заданную геометрию, снижая риск таких проблем, как неполное формование, защемление воздуха и неравномерное распределение материала.
Формы для пневмоформования
При пневмоформовании сжатый воздух помогает прижать нагретый пластиковый лист к форме. По сравнению с использованием только вакуумного формования дополнительное давление позволяет воспроизводить более мелкие элементы поверхности и более четкие текстуры на подходящих деталях.
Формы для пневмоформования могут использоваться для изготовления потребительских товаров, корпусов бытовой техники, кожухов оборудования и других изделий, требующих высокого качества внешнего вида. При проектировании оснастки необходимо учитывать распределение давления, отвод воздуха, прочность формы, течение материала и геометрию готовой детали.
Выбор между пневмоформованием и вакуумным формованием зависит от внешнего вида изделия, требований к размерам, пластикового материала, объема производства и бюджета на оснастку.
Формы для термоформования на заказ
Формы для термоформования на заказ проектируются для конкретных деталей или семейств изделий. Они подходят для случаев, когда стандартная оснастка не обеспечивает требуемую форму, размеры, текстуру поверхности или производственные требования.
Проекты по изготовлению оснастки на заказ обычно начинаются с анализа 2D-чертежей, 3D-моделей, физических образцов, спецификаций материалов и предполагаемого производственного процесса. Эти сведения помогают определить компоновку формы, способ формования, выбор материала и совместимость с термоформовочной машиной.
Формы на заказ также могут разрабатываться для изделий, требующих специальных схем обрезки, интерфейсов подключения к системам автоматизации или особого качества внешних поверхностей.
Формы для прототипирования и серийного производства
Прототипные формы используются на ранних этапах разработки изделий и проверки проектных решений. Они позволяют производителям оценить геометрию, поведение материала при формовании, сопряжение деталей и внешний вид до инвестирования в производственную оснастку.
Производственные формы проектируют с учетом повторяемости результатов, условий эксплуатации, технического обслуживания и предполагаемого объема производства. В зависимости от области применения прототипная и производственная оснастка могут изготавливаться из разных материалов и с использованием разных конструктивных решений.
3D-печать может применяться на отдельных этапах разработки прототипов, например для проверки геометрии и анализа проектных решений. Однако модель, изготовленная методом 3D-печати, не обязательно пригодна для непосредственного термоформования. Необходимо оценить ее теплостойкость, жесткость, качество поверхности, возможность отвода воздуха и способность выдерживать многократные циклы формования.
Материалы форм для термоформования
При выборе материала формы необходимо найти баланс между требованиями к механической обработке, теплопередаче, качеству поверхности, стоимостью оснастки и предполагаемым объемом производства. Наиболее подходящий вариант зависит от конструкции детали и условий эксплуатации формы.
Алюминиевая оснастка
Алюминиевую оснастку широко рассматривают для серийного термоформования благодаря возможности точной механической обработки и эффективной теплопередаче. При наличии подходящих каналов охлаждения и воздухоотводящих отверстий алюминиевые формы позволяют обеспечивать стабильность условий формования от партии к партии.
Такая оснастка часто подходит для задач, требующих стабильных размеров, контролируемого охлаждения, детализированных поверхностей формы и высокого качества поверхности изделия. Окончательные технические требования должны учитывать вид пластика, геометрию формы, производственный цикл и требования к техническому обслуживанию.
Композитная оснастка и оснастка на основе смол
Композитная оснастка и оснастка на основе смол могут подходить для изготовления прототипов, проверки проектных решений и отдельных задач мелкосерийного производства. В зависимости от материала и конструкции такие формы позволяют снизить первоначальные затраты на оснастку и вносить изменения в конструкцию до заказа производственной оснастки.
Их термостойкость, жесткость, характер износа и стабильность размеров следует оценивать с учетом предполагаемых условий формования. Они могут быть менее подходящими для задач, требующих длительного срока службы или непрерывного крупносерийного производства.
Формы для термоформования, изготовленные методом 3D-печати
3D-печать представляет собой еще один способ изготовления прототипной оснастки и некоторых форм для небольших серий. Она помогает производителям оценить геометрию изделия до инвестирования в оснастку, изготавливаемую механической обработкой, особенно если конструкция еще дорабатывается.
Материал, используемый для печати, должен выдерживать температуру формования и прилагаемые усилия. При проектировании также следует учитывать вакуумные каналы, подготовку поверхности, охлаждение, извлечение изделия из формы и необходимое количество циклов формования.
Для длительного серийного производства алюминий, обработанный механическим способом, или другой подходящий материал для производственных форм может обеспечить более высокую долговечность и лучшие теплотехнические характеристики. Выбор подходящего варианта зависит от конкретной задачи, а не только от способа изготовления.
Ключевые аспекты проектирования оснастки для термоформования
Геометрия детали и поверхность формы
Геометрия термоформованной детали определяет, как нагретый пластиковый лист растягивается по поверхности формы. Большая глубина вытяжки, острые углы, узкие элементы и сложные контуры могут повышать риск утонения материала, неполного формования или затрудненного извлечения детали.
При проектировании оснастки следует учитывать формовочные уклоны, радиусы скруглений, расположение воздухоотводящих отверстий и взаимосвязь формы с последующей обрезкой. Поверхность формы также должна соответствовать требованиям к внешнему виду готового изделия. Царапины, следы механической обработки и другие дефекты поверхности могут воспроизводиться на пластике.
Для видимых компонентов требования к качеству поверхности следует определить до начала изготовления оснастки. В зависимости от изделия это может предусматривать полирование, заданную текстуру или обработку поверхности с контролируемыми параметрами.
Толщина стенок и распределение материала
При термоформовании нагретый пластиковый лист растягивается, повторяя геометрию формы. Поэтому конечная толщина стенок не обязательно будет равномерной, особенно в зонах глубокой вытяжки, на углах и на участках со значительными изменениями формы.
Перед окончательным утверждением конструкции формы следует проанализировать распределение материала. Увеличенные радиусы, подходящие формовочные уклоны, оптимизированные температуры формования и, при необходимости, использование формующего пуансона помогают контролировать утонение. Оптимальный подход зависит от вида пластика, толщины листа, глубины детали и способа формования.
Если к компоненту предъявляются требования по минимальной толщине стенок, в спецификации следует указать участки, требующие особого внимания. Одна лишь исходная толщина листа не определяет толщину каждого участка готовой детали.
Вакуумные отверстия и отвод воздуха
При вакуумном формовании воздух должен удаляться из пространства между нагретым листом и формой, чтобы материал мог повторить заданные контуры. Расположение и размеры воздухоотводящих отверстий должны обеспечивать эффективное удаление воздуха, не оставляя нежелательных следов на готовом компоненте.
Формование под давлением также требует надлежащего отвода воздуха, несмотря на то что сжатый воздух создает дополнительное формующее усилие. Расположение воздухоотводящих отверстий следует оценивать с учетом геометрии формы, поведения материала и требований к внешнему виду.
Охлаждение и продолжительность цикла
Охлаждение влияет на стабильность размеров, извлечение детали из формы и продолжительность производственного цикла. Если тепло распределяется по форме неравномерно, результаты процесса могут быть нестабильными либо может потребоваться более длительное охлаждение.
Для производственной оснастки система охлаждения должна соответствовать размерам и геометрии формы, виду пластика и запланированному циклу. Распределение температуры следует учитывать на этапе проектирования, а не заниматься этим вопросом только после запуска производства.
Обрезка и автоматизация
Многие термоформованные детали после формования требуют обрезки, сверления, резки или других отделочных операций. При проектировании формы следует учитывать способы позиционирования и закрепления сформованного компонента во время этих операций.
Для автоматизированных линий оснастка также может требовать адаптации к передаче деталей, роботизированному перемещению, загрузке и выгрузке, а также оборудованию последующих этапов обработки. Учет этих требований на ранней стадии позволяет сократить последующие доработки и повысить стабильность производства.
Процесс изготовления форм для термоформования
Структурированный процесс разработки помогает согласовать технические требования к оснастке с фактическими производственными потребностями. Конкретная последовательность работ зависит от компонента, типа формы и конфигурации оборудования.
1. Анализ требований к изделию и технических требований
Процесс начинается с анализа чертежей изделия, 3D-файлов CAD, физических образцов, характеристик пластикового листа, допусков на размеры, требований к внешнему виду и целевого объема производства.
Эта информация помогает определить способ формования, тип формы, материал оснастки и требования к совместимости с термоформовочной машиной.
2. Проектирование и инженерная проработка оснастки
При проектировании оснастки определяют геометрию формы, формовочные уклоны, систему отвода воздуха, систему охлаждения, присоединительные элементы и способ извлечения изделия из формы. При необходимости также учитывают использование формующего пуансона, приспособления для обрезки и интерфейсы интеграции с системами автоматизации.
Анализ проектных решений помогает выявить потенциальные проблемы формования или изготовления до начала производства самой оснастки.
3. Выбор материала формы
Материал формы выбирают с учетом объема производства, температурного воздействия, требований к поверхности, сложности механической обработки, бюджета и ожидаемого срока службы.
Алюминиевая оснастка может подходить для длительного серийного производства, тогда как композитная оснастка, оснастка на основе смол или изготовленная методом 3D-печати может использоваться для отдельных задач прототипирования и выпуска небольших серий.
4. Изготовление формы и финишная обработка поверхности
Выбранный материал подвергают механической обработке, используют для изготовления формы другими способами или печатают в соответствии с утвержденным проектом. Поверхность формы обрабатывают согласно требованиям, а такие элементы, как вакуумные отверстия, каналы охлаждения и точки крепления, проверяют.
Контроль размеров помогает убедиться в соответствии оснастки утвержденным техническим требованиям.
5. Пробное формование и корректировка оснастки
Если проект предусматривает пробное формование, форму оценивают с использованием предусмотренного пластикового листа и способа формования. Испытания помогают выявить проблемы, связанные с распределением материала листа, воспроизведением поверхности, отводом воздуха, охлаждением и извлечением детали из формы.
Любые корректировки следует оценивать на соответствие исходным требованиям к изделию и согласованным критериям приемки.
6. Контроль детали и подтверждение готовности к производству
Сформованный компонент проверяют на соответствие требованиям к размерам, внешнему виду поверхности, толщине стенок и сопряжению. Обрезку и вторичные операции также следует проанализировать, если они влияют на конечное изделие.
Определение критериев приемки до подтверждения готовности к производству помогает обеспечить единообразную оценку результатов.
Стоимость и сроки изготовления форм для термоформования
Стоимость форм для термоформования зависит от размеров формы, сложности, материала, требований к поверхности, особенностей систем охлаждения и отвода воздуха, а также объема необходимых инженерных работ и механической обработки. Низкая первоначальная стоимость оснастки не всегда обеспечивает минимальные общие производственные затраты, особенно если форма требует частого ремонта или не позволяет поддерживать необходимое качество.
Для прототипов и ограниченных партий более простая оснастка может стать практичным способом проверки изделия до инвестирования в производственные формы. При крупносерийном производстве долговечная оснастка с подходящим охлаждением и стабильным извлечением деталей из формы может со временем снизить эксплуатационные затраты.
Сроки изготовления зависят от степени готовности проекта, материала оснастки, сложности механической обработки, производственных возможностей поставщика и количества циклов испытаний и доработок. Работа над проектом может идти эффективнее, если изготовитель получает полный комплект чертежей, спецификации материалов, четкие критерии приемки и информацию о предполагаемом оборудовании.
Комплексная оценка затрат на оснастку должна учитывать:
- Первоначальные затраты на оснастку и инженерные работы
- Отходы материала и уровень брака
- Ожидаемую продолжительность цикла и время охлаждения
- Требования к техническому обслуживанию и ремонту оснастки
- Стабильность качества деталей и последующую финишную обработку
- Ожидаемый объем производства и срок службы формы
- Затраты и время, необходимые для будущих изменений конструкции
Наиболее экономически эффективным является решение, которое обеспечивает соответствие техническим требованиям к изделию и достижение целевого объема производства при приемлемых совокупных затратах в течение запланированного срока эксплуатации.
Области применения форм для термоформования
Формы для термоформования используются для изготовления пластиковых компонентов для различных промышленных и коммерческих применений.
Упаковочные и защитные лотки
Оснастка может разрабатываться для изготовления упаковочных лотков, вкладышей, защитной упаковки и формованных контейнеров. Геометрия формы должна обеспечивать требуемую посадку изделий, их отделение и скорость производства.
Компоненты для автомобильной и транспортной промышленности
Для термоформованных панелей, крышек, элементов внутренней отделки и корпусов оборудования может потребоваться оснастка, разработанная с учетом размеров деталей, внешнего вида поверхности и требований к размерам.
Промышленное оборудование и машины
Для изготовления корпусов, ограждений, крышек и защитных компонентов могут использоваться индивидуально разработанные формы, соответствующие требуемой геометрии и процессу формования.
Потребительские товары и бытовая техника
Для корпусов бытовой техники, крышек изделий, элементов торговых дисплеев и других потребительских товаров могут требоваться определенная текстура, заданное качество видимых поверхностей и стабильность размеров деталей.
Требования к оснастке для каждого применения зависят от спецификации изделия, используемого пластика, метода формования и условий производства.
Почему стоит работать с Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. разрабатывает термоформовочное оборудование и сопутствующие производственные решения для промышленного применения. Опыт компании в области термоформовочного оборудования позволяет оценивать взаимосвязь требований к формам с нагревом, формованием, охлаждением и работой производственной линии.
Для проекта по разработке оснастки заказчики могут предоставить чертежи изделий, образцы, сведения о пластиковых листах, целевой производительности и имеющемся оборудовании. Эти данные помогают выбрать подходящий метод формования и определить, следует ли рассматривать изготовление опытной оснастки, серийных форм или внедрение дополнительной автоматизации.
В ходе обсуждения проекта могут рассматриваться:
- Совместимость оснастки с предполагаемой термоформовочной машиной
- Требования к вакуумному формованию или формованию под давлением сжатого воздуха
- Геометрия деталей, качество поверхности и требования к размерам
- Материал формы и ожидаемый объем производства
- Организация обрезки, перемещения изделий и автоматизации
- Разработка оснастки, испытания и планирование производства
Окончательная спецификация оснастки должна быть согласована с учетом конкретной детали, конфигурации машины и требований к приемке. Это помогает согласовать решения по оснастке с предполагаемым производственным процессом до начала производства.
Часто задаваемые вопросы
Что такое форма для термоформования?
Форма для термоформования — это оснастка, используемая для придания нагретому пластиковому листу заданной геометрии. Лист формуется по поверхности формы или внутри ее полости с использованием вакуума, давления воздуха, механического воздействия или сочетания этих методов. После охлаждения сформованную деталь извлекают; затем она может подвергаться обрезке или другим отделочным операциям.
Какие материалы используются для изготовления форм для термоформования?
Распространенные варианты включают алюминий, композитные материалы, материалы на основе смол и отдельные материалы для 3D-печати. Алюминий часто рассматривается для серийной оснастки, поскольку он поддается точной механической обработке и эффективно передает тепло. Другие материалы могут подходить для прототипов или ограниченных производственных серий в зависимости от их тепловых и механических свойств.
Чем отличаются формы для вакуумного формования от форм для формования под давлением сжатого воздуха?
В формах для вакуумного формования используется разрежение, которое притягивает нагретый лист к поверхности оснастки. При формовании под давлением сжатого воздуха дополнительно подается сжатый воздух, что помогает воспроизводить более мелкие детали и текстуру поверхности. Подходящий метод зависит от геометрии детали, требований к внешнему виду, используемого пластика, объема производства и бюджета на оснастку.
Подходит ли алюминиевая оснастка для крупносерийного производства?
Алюминиевая оснастка часто подходит для крупносерийного производства, поскольку она поддается точной механической обработке и эффективно передает тепло. Ее пригодность также зависит от конструкции формы, охлаждения, технического обслуживания, конструкции детали и условий эксплуатации.
Можно ли использовать 3D-печать для изготовления форм для термоформования?
Да. 3D-печать может использоваться для изготовления некоторых видов опытной оснастки и для мелкосерийного производства. Материал для печати и конструкция оснастки должны выдерживать температуру формования и механические нагрузки, обеспечивая при этом надлежащий отвод воздуха и качество поверхности. Пригодность следует оценивать с учетом предполагаемого пластикового листа и условий производства.
Как конструкция формы влияет на толщину стенок?
Глубина формы, радиусы скруглений, формовочные уклоны, геометрия детали и последовательность контакта пластикового листа с формой влияют на растяжение материала. Глубокая вытяжка и резкие переходы могут вызывать локальное утонение. Правильное проектирование оснастки и отработка технологического процесса помогают улучшить распределение материала.
Что влияет на качество поверхности термоформованной детали?
Поверхность формы, качество поверхности пластикового листа, условия нагрева, давление формования, отвод воздуха и обращение с изделиями могут влиять на окончательный внешний вид. Дефекты поверхности формы могут воспроизводиться на сформованной детали, поэтому требуемое качество поверхности следует определить до изготовления оснастки.
Как производители могут снизить затраты на оснастку для термоформования?
Производители могут контролировать затраты на оснастку, анализируя геометрию деталей на раннем этапе, выбирая материал формы в соответствии с ожидаемым объемом производства, избегая ненужного усложнения и проверяя прототипы до инвестирования в серийную оснастку. При расчете общей стоимости также следует учитывать техническое обслуживание, брак, время цикла и будущие изменения конструкции.
Какая информация нужна для запроса коммерческого предложения на форму для термоформования?
Полезная информация включает чертежи изделия или файлы CAD, образец при его наличии, вид пластика и толщину листа, размеры детали, требования к качеству поверхности, ожидаемый объем производства, метод формования и сведения об имеющейся машине. Эти исходные данные помогают изготовителю оценить требования к оснастке и подготовить более подходящее предложение.
Сколько времени занимает изготовление формы для термоформования?
Сроки изготовления зависят от размера формы, материала, сложности конструкции, требований к механической обработке, загрузки поставщика и необходимости испытаний прототипов или доработок. Достоверный график можно составить после рассмотрения конструкции и технических требований.
Запросить на форму для термоформования коммерческое предложение
При запросе коммерческого предложения на форму для термоформования предоставьте как можно больше технической информации. Полезно предоставить 2D-чертеж или 3D-модель, а физический образец поможет уточнить геометрию и требования к поверхности.
Для первоначальной оценки укажите вид пластика и толщину листа, размеры детали, требуемое качество поверхности, предполагаемый объем производства, метод формования и, если применимо, сведения об имеющейся машине. Если изделие еще находится в разработке, укажите, какие характеристики уже определены, а какие могут измениться.
Эти сведения помогают изготовителю оценить конструкцию формы, выбор материала, сложность оснастки, требования к испытаниям и ожидаемые сроки изготовления.



