






Машины для термоформования тонколистового пластика предназначены для нагрева тонких пластиковых листов и придания им формы лёгких изделий со стабильными характеристиками для упаковки и других областей крупносерийного производства. Контролируя температуру листа, давление формования, контакт с формой и охлаждение, производители могут получать детали стабильного качества, одновременно управляя расходом материала и продолжительностью производственного цикла.
Для производителей, выбирающих между термоформованием тонколистового и толстолистового пластика, основные различия заключаются в толщине листа, требованиях к готовым деталям, конструкции формы и объёме производства. Системы для тонколистового пластика обычно выбирают для изготовления лотков, контейнеров, крышек, блистерной упаковки и других изделий, для которых необходимы относительно тонкие стенки и высокая производительность.
Машины для термоформования тонколистового пластика
Машины для термоформования тонколистового пластика — это промышленное формовочное оборудование, которое нагревает тонкие термопластичные листы до пластичного состояния, а затем формует их по наружной поверхности формы или в её полости с помощью вакуума, давления воздуха либо сочетания методов формования. После охлаждения пластика и закрепления требуемой формы из сформованного листа могут вырезаться отдельные изделия.
Это оборудование широко используется там, где производителям необходимы лёгкие пластиковые детали, стабильные размеры и воспроизводимость результатов при выпуске крупных партий. В зависимости от конфигурации оборудования такие операции, как подача листа, нагрев, формование, вырубка, укладка в стопы и выгрузка изделий, могут быть объединены в одну производственную линию.
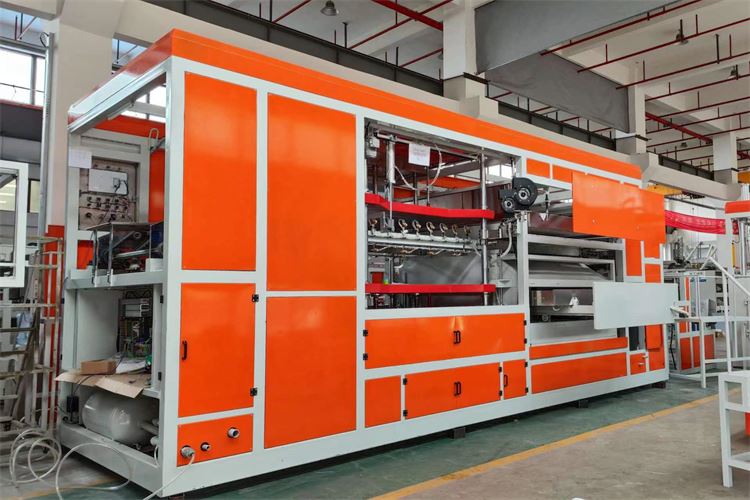
Как проходит процесс термоформования тонколистового пластика?
В процессе термоформования плоским пластиковым листам придают окончательную форму посредством последовательности контролируемых операций. Конкретная организация процесса зависит от материала, конструкции изделия, устройства формы и требуемой производительности.
1. Подача пластикового листа
Процесс начинается с подачи термопластичного листового материала из рулона или стопы предварительно нарезанных листов. Системы с рулонной подачей широко применяются для непрерывного крупносерийного производства, поскольку позволяют подавать материал в машину с контролируемой скоростью. Перед формованием следует проверить размеры листа, равномерность толщины и состояние материала.
2. Нагрев пластикового материала
Станции нагрева повышают температуру листа до тех пор, пока пластик не размягчится достаточно для формования без разрывов и потери требуемых свойств материала. Режим нагрева должен соответствовать выбранному полимеру и толщине листа. Неравномерный нагрев может привести к неодинаковой толщине стенок, недостаточной детализации, провисанию или неполному формованию.
3. Формование листа по форме
Когда лист достигает температуры формования, машина устанавливает его в рабочее положение над формой или в её полости. При вакуумном формовании пониженное давление воздуха обеспечивает прижатие размягчённого листа к поверхности формы. При формовании под давлением сжатый воздух прижимает пластик к форме, позволяя в подходящих случаях воспроизводить более мелкие детали поверхности.
Некоторые формовочные машины сочетают вакуум и давление для выполнения конкретных требований к изделию. Подходящий метод зависит от геометрии детали, качества поверхности, характеристик материала и целевых показателей производства.
4. Охлаждение и стабилизация формы
Сформованная деталь должна достаточно охладиться, чтобы сохранять свою форму после извлечения. Эффективность охлаждения влияет на стабильность размеров, продолжительность цикла и стабильность качества изделий. Необходимая продолжительность охлаждения зависит от пластикового материала, толщины стенок, температуры формы и конструкции детали.
5. Обрезка и финишная обработка
После формования излишки материала удаляют для получения требуемых размеров изделия. В зависимости от производственной линии резка может выполняться в линии или на отдельной станции. Затем готовые изделия можно укладывать в стопы, подсчитывать, проверять или передавать на последующие упаковочные операции.
Вакуумное формование и формование под давлением
При термоформовании тонколистового пластика применяются как вакуумное формование, так и формование под давлением. Выбор зависит от требуемой детализации изделия и ожидаемых эксплуатационных характеристик готовой детали.
| Сравнение | Вакуумное формование | Формование под давлением |
|---|---|---|
| Метод формования | Вакуум прижимает размягчённый пластик к форме | Давление сжатого воздуха прижимает пластик к форме |
| Типичное применение | Изделия относительно простой формы | Изделия, требующие более тонкой детализации или более чётких элементов поверхности |
| Конструкция изделия | Подходит для многих лотков, контейнеров, крышек и элементов упаковки | Подходит для отдельных деталей с более детализированной текстурой или более чёткими элементами |
| Требования к оборудованию | Требуются подходящая вакуумная система и соответствующая конструкция формы | Требуются подходящее оборудование для создания давления, герметизация и соответствующая конструкция формы |
| Факторы выбора | Материал, форма, качество поверхности и требования к циклу | Требования к детализации, поведение материала, оснастка и требования к циклу |
Формование под давлением может обеспечивать более точное воспроизведение деталей при использовании подходящих материала и формы. Однако оно не всегда является оптимальным выбором для любого изделия. Перед выбором процесса производителям следует сопоставить стоимость оснастки, продолжительность цикла, внешний вид изделия и производственные требования.
Материалы для термоформования тонколистового пластика
Используются различные термопласты, которые размягчаются при нагреве и могут принимать форму, задаваемую формой. Выбор подходящего пластика зависит от назначения изделия, прозрачности, жёсткости, ударопрочности, химической совместимости, требований к контакту с пищевыми продуктами и условий эксплуатации.
| Пластиковый материал | Основные характеристики | Типичные области применения |
|---|---|---|
| PET и листовой материал на основе PET | Хорошая прозрачность у соответствующих марок; широко применяется для упаковки | Пищевые лотки, прозрачные контейнеры, крышки и упаковка для розничной торговли |
| PP (полипропилен) | Доступны марки с подходящими показателями химической стойкости и гибкости | Пищевые контейнеры, элементы многоразовой упаковки и отдельные промышленные изделия |
| PVC (поливинилхлорид) | Доступен в жёстких композициях с различными эксплуатационными свойствами | Блистерная упаковка, демонстрационная упаковка и отдельные виды защитной упаковки |
| PS (полистирол) | Соответствующие марки легко поддаются переработке и широко используются в производстве упаковки | Лотки, одноразовые контейнеры и блистерная упаковка |
| ABS | Соответствующие марки обеспечивают ударопрочность и жесткость | Отдельные виды корпусов, крышек и технических компонентов при подходящей толщине листа и соответствующих возможностях оборудования |
| PE (полиэтилен) | В зависимости от рецептуры доступны гибкие и жесткие марки | Отдельные виды вкладышей, лотков и формованных изделий промышленного назначения |
Не каждый материал подходит для любого применения тонколистового термоформования. Марку полимера, толщину листа, температуру формования, усадку, геометрию формы и способ обрезки следует оценивать в комплексе. Для изделий, контактирующих с пищевыми продуктами, или медицинских изделий также могут потребоваться специальные сертификаты на материалы и документально подтвержденный производственный контроль.
Тонколистовое и толстолистовое термоформование
Тонколистовое и толстолистовое термоформование основаны на одном принципе нагрева и формования термопластичных листов, однако решают разные производственные задачи.
| Параметр | Тонколистовое термоформование | Толстолистовое термоформование |
|---|---|---|
| Формат листового материала | Как правило, тонкий листовой материал, поставляемый в рулонах или отдельных листах | Обычно более толстый листовой материал, поставляемый в виде раскроенных листов или в других подходящих форматах |
| Типичные изделия | Лотки, крышки, контейнеры, блистерная упаковка | Корпуса оборудования, компоненты транспортных средств, защитные кожухи и крупногабаритные формованные детали |
| Производственные приоритеты | Высокая производительность, повторяемость, рациональное использование материала и эффективная обрезка | Размеры деталей, жесткость, качество поверхности и глубина формования |
| Система подачи | В крупносерийном производстве широко применяются системы подачи из рулона | Способ загрузки листов зависит от их размеров и конструкции машины |
| Требования к формованию | Быстрые, повторяемые циклы для легких изделий | Формовочные возможности, соответствующие более толстым материалам и более крупным деталям |
Тонколистовое термоформование часто подходит для производства больших партий легких изделий. Толстолистовое термоформование обычно выбирают для более толстых деталей, которым требуются повышенная жесткость или большие размеры. Различие определяется фактической толщиной листа и областью применения, а не единым пороговым значением толщины, поскольку отраслевые определения могут различаться.
Области применения машин для тонколистового термоформования
Машины для тонколистового термоформования используются в отраслях, которым необходим выпуск легких пластиковых изделий повторяющимися партиями.
Пищевая упаковка
Тонколистовое термоформование широко применяется для изготовления пищевых лотков, контейнеров для хлебобулочных изделий, упаковки для овощей и фруктов, крышек и других формованных упаковочных изделий. Выбор материалов и производственный контроль должны соответствовать требованиям к предполагаемому контакту с пищевыми продуктами.
Фармацевтическая и медицинская упаковка
Соответствующие конфигурации оборудования позволяют производить блистерную упаковку, лотки для компонентов и защитную упаковку для медицинских или фармацевтических изделий. Требования к материалам, чистоте, прослеживаемости и контролю соблюдения нормативных требований зависят от области применения.
Упаковка для розничной торговли и потребительских товаров
Из подходящих тонких пластиковых листов можно формовать блистерную упаковку, демонстрационную упаковку, контейнеры-ракушки и вкладыши для изделий. Если необходимо обеспечить видимость товара, можно использовать прозрачные материалы.
Промышленная упаковка
Тонколистовое термоформование позволяет изготавливать лотки и вкладыши для упорядоченного размещения или защиты компонентов при хранении и транспортировке. При проектировании формы и выборе материала следует учитывать размеры изделий, требования к нагрузке и условия обращения.
Как выбрать подходящую машину для тонколистового термоформования
Оптимальная конфигурация машины зависит от изделия, материала и целевой производительности. Перед выбором оборудования производителям следует оценить следующие факторы.
Размеры изделия и компоновка формы
Уточните габариты изделия в плане, глубину формования, количество гнезд, припуск на обрезку и требуемые допуски на размеры. Эти параметры влияют на размеры формы, площадь формования и расход листового материала за цикл.
Тип и толщина листового материала
Определите марку полимера, диапазон толщины листа, его ширину и формат поставки материала: в рулонах или в виде предварительно раскроенных листов. Система нагрева и формовочная станция должны подходить для выбранных материалов.
Объем производства и время цикла
Для крупносерийного производства оценивайте полный производственный цикл, а не только скорость формования. Подача, нагрев, формование, охлаждение, обрезка, укладка в стопы и смена материала влияют на фактическую производительность. Линия со встроенными последующими операциями может сократить объем ручных операций, если это допускают изделие и планировка производства.
Способ формования
Вакуумное формование подходит для многих распространенных форм упаковки. Формование под давлением может быть предпочтительнее, если изделию требуется более четкая детализация поверхности. Перед окончательным выбором способа формования следует учитывать конструкцию формы и поведение материала.
Автоматизация и контроль качества
В зависимости от производственных требований оборудование может включать автоматическую подачу листового материала, регулирование температуры, управление формованием, станции вырубки, укладку в стопы и перемещение изделий. Контроль качества может охватывать размеры, распределение толщины стенок, дефекты поверхности, качество обрезки и стабильность характеристик изделий.
Требования к производственной площадке и техническая поддержка
Уточните доступную площадь, параметры электроснабжения, производительность системы подачи сжатого воздуха, требования к вакууму, доступ к формующей оснастке, обучение операторов и организацию технического обслуживания. Перед оформлением заказа производителям также следует уточнить условия монтажа, поставки запасных частей, поддержки при устранении неисправностей и ожидаемый срок поставки.
Повышение эффективности крупносерийного термоформования
Высокая производительность зависит от согласованности всего производственного процесса. Увеличение скорости машины без контроля нагрева, формования, охлаждения и обрезки может привести к росту брака и нестабильности характеристик изделий.
Практический план улучшений начинается со стабильной подачи листового материала и равномерного нагрева. Формовочная станция должна соответствовать геометрии формы и поведению материала, а охлаждение должно обеспечивать сохранение формы деталей до обрезки. Техническое обслуживание оснастки, регулярные проверки и стабильные рабочие параметры помогают сократить незапланированные остановки.
Эффективность использования материала также влияет на себестоимость производства. Компоновку формы, расстояние между гнездами, ширину полотна, схему обрезки и обращение с отходами следует рассматривать в комплексе. При наличии подходящей системы переработки чистые производственные отходы могут возвращаться в переработку в соответствии со спецификациями материала и применимыми требованиями.
Производителям следует измерять производительность по количеству годных готовых изделий в час или за смену, а не полагаться только на номинальную частоту циклов машины. Это позволяет более реалистично оценивать эффективность всей производственной линии.
Распространенные проблемы термоформования и их причины
Понимание распространенных дефектов помогает производственным специалистам определить параметры процесса или состояние оснастки, требующие корректировки.
| Проблема | Возможные причины | Что следует проверить |
|---|---|---|
| Неравномерная толщина стенок | Неравномерный нагрев, чрезмерное растяжение или неподходящая геометрия формы | Настройки нагревателей, температуру листа, конструкцию формы и последовательность формования |
| Неполное воспроизведение деталей формы | Недостаточное формующее усилие, плохой отвод воздуха или неподходящая температура материала | Вакуумную систему или систему подачи давления, воздухоотводящие отверстия формы и профиль нагрева |
| Морщины или складки | Неправильное позиционирование листа, чрезмерное провисание или неподходящие условия формования | Натяжение листа, равномерность нагрева и временные параметры формования |
| Коробление после извлечения из формы | Недостаточное охлаждение или неравномерное распределение температуры | Время охлаждения, температуру формы и геометрию детали |
| Нестабильные размеры | Колебания свойств листового материала, параметров процесса или условий обрезки | Стабильность характеристик материала, контроль процесса, оснастку и станцию вырубки |
Поиск и устранение неисправностей следует проводить систематически. Одновременное изменение нескольких настроек затрудняет определение источника дефекта. Фиксируйте партию материала, настройки машины, состояние формы и результаты контроля, чтобы успешные корректировки можно было воспроизвести.
Индивидуальные решения Junjingsai для термоформования тонколистовых пластиков
Shanghai Junjingsai Automation Machinery Co., Ltd. разрабатывает оборудование для термоформования и формования пластмасс с учетом различных производственных требований. Для работы с тонколистовыми материалами подбор оборудования следует начинать с анализа чертежа изделия, материала листа, требуемой производительности, компоновки форм и последующих операций окончательной обработки.
Подходящая конфигурация может включать подачу листа, нагрев, вакуумное формование или формование под давлением, охлаждение, резку, укладку в стопы и перемещение материала. Окончательную конструкцию оборудования следует согласовывать с учетом конкретного изделия, условий на предприятии и целевой производительности.
При запросе предложения на оборудование производителям следует подготовить образцы изделий или чертежи, спецификации материалов, данные о толщине и ширине листа, ожидаемой производительности и требованиях к качеству, а также сведения об интерфейсах сопряжения с существующей производственной линией. Эта информация помогает определить, что лучше подходит: стандартная машина или индивидуальная конфигурация.
Часто задаваемые вопросы
Что такое машина для термоформования тонколистовых пластиков?
Машина для термоформования тонколистовых пластиков нагревает тонкие листы термопластов и формует их по наружной поверхности формы или в ее полости. В процессе обычно применяется вакуумное формование, формование под давлением или сочетание методов для изготовления легких изделий, таких как лотки, крышки, контейнеры и блистерная упаковка.
Чем отличается термоформование тонколистовых и толстолистовых пластиков?
Термоформование тонколистовых пластиков обычно используется для изготовления легкой упаковки и изделий из тонких листов, зачастую в условиях крупносерийного производства. Термоформование толстолистовых пластиков, как правило, применяется для изготовления более толстых, жестких или крупных пластиковых деталей, таких как корпуса и защитные кожухи. Точное разграничение зависит от материала и области применения.
Какие материалы могут перерабатывать машины для термоформования тонколистовых пластиков?
В зависимости от машины и области применения могут использоваться PET, PP, PVC, PS, отдельные марки PE или другие листовые пластики, пригодные для термоформования. Перед началом производства следует проверить марку материала, толщину листа, требования к нагреву и условия эксплуатации готового изделия.
В чем разница между вакуумным формованием и формованием под давлением?
При вакуумном формовании используется разрежение, благодаря которому размягченный пластик прижимается к форме. При формовании под давлением лист прижимается к форме сжатым воздухом, что в подходящих условиях позволяет воспроизводить более мелкие детали. Выбор зависит от геометрии изделия, требований к внешнему виду, формующей оснастки и производственных задач.
Подходят ли машины для термоформования тонколистовых пластиков для крупносерийного производства?
Да. Машины для термоформования тонколистовых пластиков широко используются в крупносерийном производстве, особенно когда можно объединить подачу из рулона, автоматическое формование, обрезку и укладку в стопы. Фактическая производительность зависит от конструкции изделия, количества гнезд формы, материала, продолжительности цикла и эффективности линии.
Как производители могут сократить отходы материала при термоформовании?
Сократить отходы материала можно за счет оптимизации компоновки формы и расстояний между гнездами, контроля температуры листа, выбора подходящих параметров формования, разработки эффективных схем обрезки и контроля брака. Также возможна переработка отходов при условии чистоты материала и соответствия процесса переработки применимым требованиям.
Как выбрать между вакуумным формованием и формованием под давлением?
Начните с оценки требуемой детализации изделия, качества поверхности, материала, геометрии формы и целевой производительности. Вакуумное формование может подходить для более простых форм и многих видов упаковки, тогда как формование под давлением может быть полезно для деталей, требующих более четкого воспроизведения элементов поверхности. Пробное изготовление образцов поможет определить наиболее подходящий метод.
Могут ли машины для термоформования тонколистовых пластиков перерабатывать различные пластмассы?
Многие машины способны перерабатывать различные термопласты в пределах предусмотренного рабочего диапазона, однако при смене материала может потребоваться корректировка температурных профилей, условий формования, охлаждения и обрезки. Уточните у производителя оборудования совместимые типы полимеров и допустимый диапазон толщины листа.
Какую информацию следует предоставить при запросе коммерческого предложения на термоформовочную машину?
Предоставьте чертежи или образцы изделий, сведения о пластиковом материале и толщине листа, размерах листа, требуемом объеме производства, требованиях к форме или ее гнездам, допусках на размеры, требованиях к обрезке и укладке в стопы, доступных инженерных коммуникациях на предприятии, а также требованиях к автоматизации или интеграции в линию. Эти данные помогут производителю рекомендовать подходящую конфигурацию.
Заключение
Машины для термоформования тонколистовых пластиков позволяют эффективно производить легкую пластиковую упаковку и формованные компоненты в больших объемах. Выбор подходящего оборудования зависит от свойств материала, размеров листа, геометрии изделия, метода формования, потребностей в автоматизации и ожидаемого объема производства. Оценка всего производственного процесса — от подачи и нагрева листа до формования, охлаждения, обрезки и контроля — помогает производителям выбрать машину, соответствующую их производственным целям.



