






Что такое Машины для пневмоформования под высоким давлением?
Машина для пневмоформования под высоким давлением — это разновидность термоформовочного оборудования, в котором сжатый воздух прижимает нагретый лист термопласта к форме, позволяя получать пластиковые детали с детализированной текстурой поверхности, чёткими кромками, выраженными контурами и стабильным внешним видом. В зависимости от конфигурации машины также может применяться вакуум для удаления воздуха, оставшегося между листом и формой.
Пневмоформование под высоким давлением подходит для пластиковых деталей, требующих более высокой детализации поверхности, чем может обеспечить обычное вакуумное формование. Его можно использовать для изготовления корпусов оборудования, панелей автомобильного интерьера, кожухов медицинского оборудования, промышленных корпусов и других формованных деталей, для которых важны внешний вид и стабильность размеров.
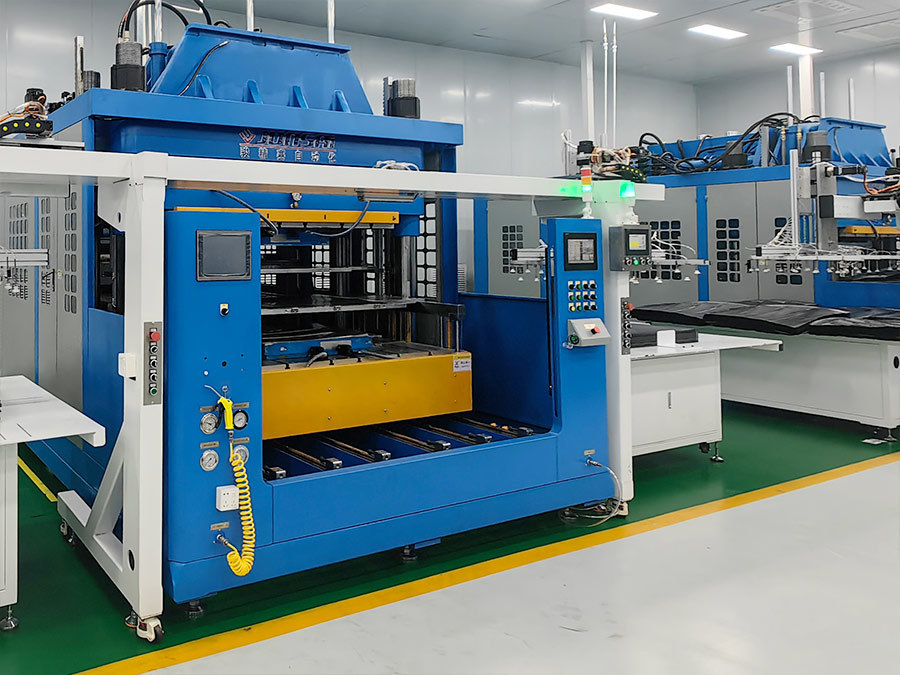
Что делает машина для пневмоформования под высоким давлением?
Машина для пневмоформования под высоким давлением нагревает лист термопласта до состояния, пригодного для формования, располагает его над формой и подаёт сжатый воздух, который прижимает материал к поверхности формы. Затем изделие охлаждают, извлекают из формы и обрезают до окончательных размеров. По сравнению с вакуумным формованием пневмоформование позволяет воспроизводить более тонкие текстуры, более острые углы и более чёткие детали. Для подходящих пластиковых деталей большого размера или со средними объёмами производства оно также может обеспечивать меньшие затраты на оснастку по сравнению с литьём под давлением — в зависимости от геометрии изделия и производственных требований.
Как проходит процесс пневмоформования
Процесс пневмоформования объединяет управляемый нагрев листа, подготовку формы, воздействие избыточного давления воздуха и охлаждение. Каждый этап влияет на внешний вид, толщину стенок, точность размеров и повторяемость характеристик готового изделия.
1. Загрузка и зажим пластикового листа
Процесс начинается с выбора листа термопласта с учётом размеров детали, механических свойств, цвета, качества поверхности и условий эксплуатации. Лист закрепляют в зажимной раме, чтобы обеспечить его неподвижность во время нагрева и формования.
До начала производства следует согласовать толщину листа, марку материала и размеры листа. Эти факторы определяют необходимую мощность нагрева, схему зажима, конструкцию формы и конфигурацию машины.
2. Нагрев пластикового листа
Закреплённый лист перемещается на станцию нагрева, где материал размягчается при управляемом нагреве. Лист должен достичь подходящей температуры формования по всей необходимой площади формования.
Неравномерный нагрев может вызвать чрезмерное провисание, неодинаковую толщину стенок, дефекты поверхности или неполное воспроизведение деталей формы. Поэтому зонирование нагревателей, температурные настройки, время нагрева, толщину листа и свойства материала следует рассматривать в совокупности.
3. Позиционирование формы и герметизация
Когда нагретый пластиковый лист достигает состояния, пригодного для формования, его располагают над формой. Машина закрывает или герметизирует зону формования в соответствии со своей конструкцией.
Форма имеет необходимые контуры, текстуру поверхности и элементы для отвода воздуха. Геометрия формы и расположение воздухоотводных отверстий влияют на то, насколько точно материал воспроизводит детализированные участки, углы и углубления.
4. Подача сжатого воздуха
Над нагретым листом подают сжатый воздух, который прижимает его к форме. Перепад давления помогает размягчённому материалу воспроизводить элементы, которые трудно получить только с помощью вакуума.
Во многих системах через форму также создаётся вакуум для удаления оставшегося воздуха и улучшения контакта с поверхностью формы. Давление формования, уровень вакуума, временные параметры и температуру необходимо согласовывать с материалом и конструкцией детали, а не задавать независимо друг от друга.
5. Охлаждение и извлечение изделия
Сформованный пластик охлаждают до состояния, при котором он сохраняет форму во время извлечения. Охлаждение может осуществляться за счёт контакта с формой, регулируемого воздушного потока, управления температурой формы или другими способами, предусмотренными конструкцией машины.
Затем изделие извлекают из формы. Достаточные формовочные уклоны, подходящие поверхности формы и контролируемая последовательность извлечения помогают предотвратить деформацию и повреждение поверхности.
6. Обрезка и контроль качества
Излишки листового материала удаляют подходящим способом, например фрезерной обрезкой на станке с ЧПУ, вырубкой или другим методом, соответствующим детали.
Готовые изделия проверяют на соответствие размерам, толщине стенок, текстуре поверхности, качеству кромок, требованиям к короблению и другим требованиям заказчика. При необходимости затем выполняют дополнительные операции, такие как сверление, механическая обработка, отделка или сборка.
Преимущества пневмоформования
Пневмоформование позволяет производителям изготавливать детализированные детали из термопластов без тех же требований к оснастке и технологическому процессу, которые предъявляются при традиционном литье под давлением. Пригодность этого метода зависит от конструкции детали, материала, объёма производства и требуемого качества поверхности.
Улучшенная детализация поверхности
Дополнительное давление воздуха помогает нагретому листу воспроизводить мелкие элементы формы, включая текстурированные поверхности, выпуклые и углублённые надписи, чёткие кромки и более острые углы.
Благодаря этому технология пневмоформования подходит для пластиковых деталей, остающихся на виду, поверхность которых должна напоминать поверхность литого изделия.
Более чёткое воспроизведение сложных форм
Пневмоформование позволяет получать сложные формы в пределах возможностей термоформования. Оно особенно полезно для крупногабаритных тонкостенных деталей с детализированными контурами, заданными переходами и декоративными элементами.
Однако термоформование не обеспечивает такую же свободу проектирования для любой геометрии, как литьё под давлением. Глубокие углубления, малые радиусы, поднутрения и значительные перепады толщины необходимо оценивать на этапе проектирования.
Меньшие первоначальные вложения в оснастку для подходящих деталей
По сравнению с литьём под давлением пневмоформование может снизить первоначальные затраты на оснастку для некоторых крупногабаритных деталей или проектов, в которых применение дорогостоящей литьевой формы экономически не оправдано.
Формование под давлением также требует подходящих форм и оборудования, рассчитанного на работу под давлением. Оснастка для этого процесса может стоить дороже, чем оснастка для обычного вакуумного формования, поскольку форма и система подачи давления должны выдерживать более высокие нагрузки и обеспечивать воспроизведение более сложных элементов.
Возможность изготовления крупногабаритных деталей
Термоформовочное оборудование можно сконфигурировать для изготовления крупных пластиковых панелей, кожухов оборудования, корпусов и элементов внутренней отделки. Если требуется крупная пластиковая деталь с относительно тонкими стенками, формование под давлением может быть экономичнее изготовления детали той же геометрии методом литья под давлением.
Фактический размер детали зависит от площади формования машины, мощности нагрева, системы зажима, размеров формы и требований к перемещению материала и деталей.
Стабильный внешний вид в процессе производства
При контроле подготовки материала, нагрева, давления формования, охлаждения и обрезки формование под давлением позволяет получать воспроизводимые результаты по внешнему виду и размерам.
Валидация процесса должна проводиться с использованием фактической марки материала и конструкции формы. Для деталей с жесткими допусками или высокими требованиями к сопрягаемым поверхностям при сборке могут потребоваться дополнительные приспособления, механическая обработка или контроль.
Подходит для изготовления на заказ и серийного производства
Формование под давлением можно использовать для разработки прототипов, изготовления на заказ и серийного производства. Его экономическая эффективность зависит от того, как затраты на оснастку, материал, машинное время цикла, обрезку и контроль распределяются на количество изделий в заказе.
Этот процесс стоит рассмотреть, если проект требует более высокой детализации, чем обеспечивает вакуумное формование, но не нуждается во всех возможностях литья под давлением или в соответствующих первоначальных вложениях в оснастку.
Формование под давлением и вакуумное формование: основные различия
Формование под давлением и вакуумное формование — родственные процессы термоформования. В обоих случаях листовой термопластичный материал нагревают и придают ему форму, прижимая к поверхности формы. Основное различие заключается в способе создания формующего усилия.
При вакуумном формовании воздух удаляется из пространства между нагретым листом и формой. Перепад давления прижимает лист к оснастке. При формовании под давлением с противоположной стороны листа подается сжатый воздух, что увеличивает усилие, вдавливающее материал в элементы рельефа формы. Вакуум может дополнительно использоваться в обоих процессах.
| Критерий сравнения | Формование под давлением | Вакуумное формование |
|---|---|---|
| Способ формования | Сжатый воздух прижимает лист к форме; возможно дополнительное использование вакуума | Вакуум прижимает лист к форме |
| Детализация поверхности | Лучше подходит для мелких текстур и четко выраженных элементов | Подходит для более простых текстур и менее высоких требований к детализации |
| Четкость кромок | Позволяет получать более острые и четко очерченные кромки | Зависит от конструкции формы и достижимой степени прилегания листа под действием вакуума |
| Оснастка | Обычно сложнее и дороже оснастки для обычного вакуумного формования | Часто проще и дешевле |
| Оборудование | Требует подходящей системы подачи давления и герметичной формовочной системы | Требует подходящей вакуумной системы |
| Типичные области применения | Корпуса с высокой детализацией, декоративные панели и видимые элементы | Кожухи, лотки, облицовочные вкладыши, панели и другие подходящие формованные детали |
| Основной критерий выбора | Требования к детализации, внешнему виду и геометрии | Более простая конструкция деталей и требования к снижению стоимости оснастки |
Выбор между формованием под давлением и вакуумным формованием должен основываться на характеристиках конкретной детали. Если обычная вакуум-формовочная машина обеспечивает требуемый внешний вид и размеры, дополнительные затраты на формование под давлением могут быть неоправданными. Если необходимы мелкие текстуры, четкие надписи или более острые углы, формование под давлением может оказаться более подходящим решением.
Формование под давлением и литье под давлением
И литье под давлением, и формование под давлением применяются для изготовления пластиковых деталей, но используют разные исходные материалы и методы переработки.
При литье под давлением полимерное сырье расплавляют и впрыскивают в закрытую форму. При формовании под давлением предварительно экструдированный термопластичный лист нагревают и формуют с помощью избыточного давления воздуха, часто с дополнительным использованием вакуума. Это различие влияет на оснастку, расход материала, конструктивные возможности, время цикла и экономику производства.
| Критерий | Формование под давлением | Литье под давлением |
|---|---|---|
| Исходный материал | Термопластичный лист | Полимерное сырье, обычно в гранулах |
| Производственный процесс | Нагрев листа и придание ему формы на поверхности формы | Плавление полимерного сырья и его впрыск в полость формы |
| Вложения в оснастку | Часто ниже для подходящих крупногабаритных деталей | Могут быть высокими, особенно для сложных металлических форм |
| Крупногабаритные детали | Хорошо подходит для многих крупных тонкостенных деталей | Изготовление возможно, но размеры оборудования и стоимость формы могут существенно возрасти |
| Мелкие элементы | Хорошее воспроизведение текстуры поверхности и мелких элементов в пределах возможностей термоформования | Подходит для сложных встроенных конструктивных элементов и детализированной трехмерной геометрии |
| Толщина стенок | Изменяется в зависимости от растяжения листа и геометрии детали | Регулируется конструкцией формы и параметрами впрыска с учетом конструктивных ограничений |
| Встроенные конструктивные элементы | Могут потребовать дополнительной механической обработки или сборки | Позволяет включать бобышки, ребра жесткости, защелки и другие элементы в конструкцию отливаемой детали |
| Экономика производства | Часто экономически выгодно для изготовления на заказ и подходящих малых и средних объемов производства | Часто экономически выгодно при больших объемах производства, когда стоимость оснастки распределяется на большое количество деталей |
Формование под давлением не является универсальной заменой литью под давлением. Литье под давлением может быть предпочтительнее для небольших деталей со сложной внутренней геометрией, встроенными крепежными элементами, жесткими требованиями к размерам или очень высокой годовой потребностью.
Для крупных кожухов, корпусов, панелей и других конструкций из листового материала формование под давлением может обеспечить удачное сочетание внешнего вида, размера детали и вложений в оснастку. Решение должно основываться на сравнении полной стоимости изготовления, а не только затрат на оснастку.
Материалы, используемые при формовании под высоким давлением
Материал должен быть доступен в виде листов подходящей марки и толщины и выдерживать условия нагрева и формования, необходимые для изготовления детали заданной конструкции.
| Материал | Типичные характеристики | Возможные области применения |
|---|---|---|
| ABS | Хорошая ударопрочность и различные варианты отделки поверхности | Корпуса оборудования, кожухи и панели внутренней отделки |
| PC | Высокая ударопрочность и термостойкость в зависимости от марки | Защитные кожухи и технические детали |
| PETG | Хорошая формуемость и возможность выбора прозрачных марок | Крышки, элементы витрин и отдельные компоненты упаковки |
| HIPS | Простота переработки и экономичные варианты листового материала | Корпуса, внутренние облицовки и детали общего назначения |
| PMMA / Акрил | Оптическая прозрачность и внешний вид поверхности | Прозрачные крышки и декоративные компоненты |
| PVC | Доступен в марках с различными химическими и механическими свойствами | Отдельные виды промышленных крышек и корпусов |
| PP | Низкая плотность и химическая стойкость в зависимости от марки | Промышленные компоненты и отдельные виды упаковки |
При выборе материала следует учитывать рабочую температуру, требования к ударопрочности, воздействие химических веществ и УФ-излучения, требования к горючести, цвет, текстуру поверхности и применимые отраслевые стандарты. Не каждая марка этих материалов подходит для любой машины для термоформования под давлением или любой области применения.
Области применения деталей, изготовленных термоформованием под давлением
Детали, изготовленные термоформованием под давлением, применяются там, где процесс изготовления из листового материала позволяет обеспечить требуемые размеры, форму, детализацию поверхности и эксплуатационные характеристики.
Автомобильные компоненты
Возможные области применения включают элементы отделки салона, накладки приборной панели, дверные панели, компоненты центральной консоли, панели спинок сидений и декоративные детали. Выбранный материал и производственный процесс должны соответствовать установленным для проекта требованиям к внешнему виду, размерам, горючести и долговечности.
Промышленное оборудование и корпуса машин
В промышленности этот процесс может применяться для изготовления кожухов машин, корпусов панелей управления, защитных ограждений, корпусов оборудования и крупногабаритных формованных панелей. Термоформование под давлением позволяет воспроизводить детали поверхности и изготавливать детали различных размеров.
Медицинское и лабораторное оборудование
Подходящие области применения включают корпуса оборудования, крышки приборов и защитные панели. Применение в медицинском или лабораторном оборудовании требует тщательного выбора материалов и мер контроля производства. Любые требования, касающиеся чистящих средств, биосовместимости, стерилизации или соответствия нормативным требованиям, необходимо оценивать применительно к конкретной области применения.
Продукция коммерческого и потребительского назначения
Термоформование под давлением позволяет изготавливать наружные корпуса, крышки бытовых приборов, элементы витрин, панели изделий для отдыха и пластиковые детали на заказ. Текстуру поверхности формы, цвет, чёткость кромок и операции после формования можно задавать в соответствии с конструкцией изделия.
Упаковка и защитные компоненты
Для подходящих конструкций упаковки термоформование под давлением позволяет воспроизводить заданные контуры и элементы поверхности. Однако для более простых лотков и вкладышей, которым не требуется дополнительная детализация, обеспечиваемая термоформованием под давлением, обычное вакуумное формование или другие процессы термоформования могут быть экономичнее.
Машина для термоформования под высоким давлением: основные системы и особенности
Машина для термоформования под высоким давлением требует согласованной работы систем нагрева, формования, регулирования давления, охлаждения и перемещения материала. Необходимая конфигурация зависит от размера листа, материала, геометрии детали, целевой производительности и степени автоматизации.
Система нагрева
Система нагрева доводит лист до заданной температуры формования. Зональный нагрев и регулируемые настройки помогают адаптировать процесс к различным материалам, толщинам листа и площадям формования.
Зажим и перемещение листа
Зажимная система надёжно удерживает лист во время нагрева и формования. В зависимости от конструкции машины загрузка и перемещение могут выполняться вручную, полуавтоматически или полностью автоматически.
Система подачи и регулирования давления
Система подачи и регулирования давления обеспечивает подачу сжатого воздуха для формования и регулирует его давление. Она может включать воздушный ресивер, регуляторы давления, клапаны, датчики и камеру или короб давления, рассчитанные на рабочие условия.
Система должна быть рассчитана на предусмотренное рабочее давление и оснащена соответствующими средствами управления и защиты. Рабочее давление должно соответствовать спецификациям производителя машины и требованиям, установленным при валидации процесса.
Вакуумное содействие
Если в процессе используется вакуум, соответствующая вакуумная система помогает удалять воздух между листом и формой. Характеристики вакуумирования, расположение воздухоотводящих каналов формы и момент подачи вакуума влияют на контакт листа с формой и воспроизведение мелких деталей.
Форма и организация охлаждения
Форма определяет окончательную геометрию и качество поверхности. Организация охлаждения должна обеспечивать сохранение деталью своей формы до извлечения. При проектировании оснастки следует учитывать материал формы, отвод воздуха, формовочные уклоны, регулирование температуры и способ извлечения детали.
Системы управления и безопасности
Система управления координирует последовательность нагрева, перемещения, подачи давления, вакуумирования, формования и охлаждения. Меры безопасности должны учитывать горячие поверхности, движущиеся части, сжатый воздух, доступ к зоне формования и установленные рабочие условия машины.
Факторы, влияющие на качество термоформования под давлением
Высокое качество деталей, изготовленных термоформованием под давлением, зависит от контролируемого производственного процесса, подходящей оснастки и чётких технических требований к изделию.
Температура листа: Недостаточно нагретый материал может не воспроизвести детали формы. Чрезмерный нагрев может привести к провисанию, деструкции или неравномерному распределению материала.
Давление воздуха и момент его подачи: Профиль давления должен соответствовать состоянию листа при формовании и геометрии формы. Подача давления в неподходящий момент может привести к неполному воспроизведению деталей или неравномерной толщине стенок.
Конструкция формы: Формовочные уклоны, радиусы скругления углов, расположение воздухоотводящих отверстий, текстура поверхности и геометрия формы влияют на формуемость и извлечение детали.
Распределение материала: Глубокая вытяжка и сложная геометрия могут приводить к неравномерному растяжению листа. При проектировании детали и настройке процесса следует учитывать минимальную требуемую толщину стенки.
Охлаждение и извлечение: Извлечение детали до стабилизации её формы может привести к короблению или изменению размеров. Условия охлаждения и момент извлечения необходимо подтвердить в ходе валидации для конкретного материала и детали.
Обрезка и контроль: Окончательные размеры могут зависеть от приспособлений для обрезки, программирования ЧПУ, базовых точек и методов контроля. Эти операции следует включать в производственный план.
Воспроизводимый процесс следует отрабатывать с использованием материалов и оснастки, соответствующих серийному производству. Перед началом серийного производства образцы деталей необходимо проверить на соответствие согласованным техническим требованиям.
Стоимость оснастки и экономика производства
Стоимость оснастки — важный фактор при сравнении термоформования под давлением с вакуумным формованием и литьём под давлением. Для термоформования под давлением обычно требуется оснастка с более высокими техническими характеристиками, чем для простого вакуумного формования, поскольку форма и формующий узел должны выдерживать дополнительное давление и воспроизводить более мелкие элементы.
Тем не менее для некоторых крупногабаритных пластиковых компонентов первоначальные затраты на оснастку могут быть ниже, чем при литье под давлением. Это преимущество наиболее существенно, если геометрия детали подходит для формования из листа, а проект не требует сложных интегрированных элементов, которые целесообразнее изготавливать литьём под давлением.
Практическое сравнение затрат должно учитывать:
- Проектирование и изготовление формы, а также ожидаемый срок службы оснастки
- Стоимость пластикового листа и коэффициент использования материала
- Время рабочего цикла машины и ожидаемую производственную мощность
- Обрезку, механическую обработку, отделку и сборку
- Требования к контролю и допустимый уровень брака
- Техническое обслуживание, наладку и время переналадки
- Ожидаемый объём заказа и будущий спрос
Термоформование под давлением является экономически эффективным вариантом, когда затраты на оснастку и изготовление деталей соответствуют требуемым объёму выпуска и качеству. При очень больших объёмах производства литьё под давлением может стать экономичнее, поскольку затраты на оснастку распределяются на большое количество деталей, а процесс позволяет формировать сложные элементы.
Не существует единого объёма производства, при котором один процесс всегда становится дешевле другого. Правильный выбор зависит от размеров детали, сложности конструкции, материала, времени цикла, срока службы оснастки и общих производственных потребностей.
Как выбрать машину для термоформования под высоким давлением
Перед выбором машины для термоформования под давлением определите требования к детали и производству. Эта информация помогает установить необходимую площадь формования, мощность нагрева, параметры системы подачи и регулирования давления, конфигурацию формы и уровень автоматизации.
Уточните размеры и геометрию детали
Укажите максимальные размеры детали, глубину вытяжки, требования к толщине стенок, радиусы скругления углов, текстуры поверхности, а также все поднутрения или интегрированные элементы. Эти сведения помогут определить, подходит ли термоформование под давлением или следует рассмотреть другой производственный процесс.
Укажите материал и толщину листа
Определите марку материала и толщину листа, включая все требования к цвету, качеству поверхности, эксплуатационным характеристикам и соответствию нормативным требованиям. Свойства материала влияют на время нагрева, температуру формования, настройки давления и характер охлаждения.
Определите объём производства
Оцените первоначальный объём заказа и ожидаемую годовую потребность. Учтите возможные будущие изменения конструкции, варианты изделия и требуемый темп выпуска. Эти факторы помогают сопоставить затраты на оснастку с долгосрочными производственными затратами.
Оцените требования к качеству
Укажите необходимые допуски на размеры, качество обработки поверхности, текстуру, надписи, однородность цвета и критерии контроля. Если деталь должна сопрягаться с другими компонентами, определите сопрягаемые поверхности и размеры, требующие более строгого контроля.
Оцените требования к автоматизации и условия на производстве
Определите, требуются ли для проекта ручная загрузка, автоматизированная подача листов, встроенная обрезка или перемещение изделий после формования. Также следует учитывать доступную производственную площадь, параметры электроснабжения, производительность системы подачи сжатого воздуха, доступ для операторов и требования к техническому обслуживанию.
Запросите оценку технической осуществимости
CAD-модель или конструкторский чертеж будут полезны, однако предварительную оценку можно начать на основе фотографий детали, ее размеров, материала, предполагаемой толщины и годовой потребности. Затем производитель сможет оценить технологический процесс, концепцию формы, конфигурацию оборудования и требования к изготовлению образцов.
Почему стоит работать с Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. разрабатывает и производит термоформовочное оборудование и индивидуальные системы автоматизации формования пластмасс для промышленного применения.
При оценке проекта формования под высоким давлением конфигурацию оборудования следует подбирать с учетом конкретной детали, а не только габаритов машины. Важные факторы включают размеры листа, требования к нагреву, конструкцию формы, управление давлением, детализацию формуемой поверхности, целевые показатели производства и последующую финишную обработку.
Junjingsai готова обсудить требования к проекту индивидуального термоформовочного оборудования, включая:
- Конфигурацию машины с учетом размеров детали и производственных потребностей
- Организацию нагрева и перемещения листов
- Способы формования и интеграцию форм
- Требования к автоматизации, загрузке и выгрузке
- Электрические характеристики и условия на производстве
- Организацию монтажа, обучения операторов и технической поддержки
Окончательные технические характеристики машины следует подтвердить в ходе технической экспертизы и, при необходимости, испытаний образцов. Это помогает установить, способно ли предлагаемое оборудование обеспечить требуемое качество деталей, производительность и условия эксплуатации.
Часто задаваемые вопросы о машинах для формования под высоким давлением
1. Что такое машина для формования под высоким давлением?
Машина для формования под высоким давлением нагревает термопластичный лист и с помощью сжатого воздуха прижимает его к форме. Этот процесс позволяет воспроизводить мелкие текстуры, более четкие углы, выраженные кромки и другие детализированные элементы поверхности. Для удаления воздуха, захваченного между листом и формой, также может применяться вакуум.
2. В чем разница между формованием под давлением и вакуумным формованием?
При вакуумном формовании нагретый пластиковый лист притягивается к форме за счет вакуума. При формовании под давлением на противоположную сторону листа дополнительно подается сжатый воздух, увеличивающий усилие формования. Формование под давлением обычно лучше подходит для воспроизведения мелких деталей поверхности, тогда как вакуумное формование часто отличается более простой оснасткой и меньшими первоначальными затратами.
3. Лучше ли формование под давлением, чем литье под давлением?
Ни один из этих процессов не является лучшим для всех областей применения. Формование под давлением может быть привлекательным для крупных тонкостенных компонентов, видимых поверхностей и проектов, в которых желательно снизить первоначальные вложения в оснастку. Литье под давлением часто лучше подходит для очень больших объемов производства и деталей со сложными встроенными элементами, такими как бобышки, защелки и внутренние ребра жесткости.
4. Какие материалы могут обрабатывать машины для формования под давлением?
В зависимости от возможностей машины и марки материала формование под давлением позволяет перерабатывать термопластичные листы из таких материалов, как ABS, поликарбонат, PETG, HIPS, акрил, PVC и полипропилен. Выбор подходящего материала зависит от температуры формования, геометрии детали, требований к ударной прочности, качеству поверхности и условий эксплуатации изделия.
5. Позволяет ли формование под давлением снизить затраты на оснастку?
Для подходящих крупногабаритных деталей или деталей из листового материала формование под давлением может снизить первоначальные вложения в оснастку по сравнению с литьем под давлением. Однако применяемые формы обычно сложнее простых форм для вакуумного формования. Для обоснованного сравнения следует учитывать оснастку, материал, обрезку, время цикла, финишную обработку и ожидаемый объем производства.
6. Можно ли с помощью формования под давлением получать детали сложной формы?
Формование под давлением позволяет получать сложные контуры, четко выраженные углы, текстурированные поверхности и детализированные элементы в пределах возможностей термоформования. Очень глубокая вытяжка, сложные поднутрения, встроенные внутренние структуры и строгие требования к толщине требуют тщательного анализа конструкции. Для некоторых геометрических форм лучше подходит литье под давлением или сочетание нескольких производственных процессов.
7. Используются ли при формовании под давлением одновременно сжатый воздух и вакуум?
Во многих системах формования под давлением используются оба метода. Сжатый воздух прижимает нагретый лист к форме, а вакуум удаляет воздух, захваченный между листом и поверхностью формы. В зависимости от конструкции оборудования и оснастки такое сочетание может улучшить прилегание к форме и воспроизведение деталей.
8. Подходит ли формование под давлением для серийного производства?
Да. Формование под давлением позволяет обеспечить стабильный серийный выпуск, если машина, форма, материал и параметры процесса подобраны с учетом целевой производительности. Экономическая целесообразность зависит от времени цикла, ресурса оснастки, коэффициента использования материала, требований к обрезке, затрат на контроль и общего объема заказа.
9. Как выбрать подходящую машину для формования под давлением?
Начните с определения размеров детали, материала и толщины листа, требуемой детализации поверхности, объема производства, допусков и последующих операций. Затем совместно с производителем оборудования оцените площадь формования, возможности системы нагрева, системы давления и вакуума, совместимость с формами, автоматизацию, средства обеспечения безопасности и требования к обслуживанию.
Запросите решение для формования под высоким давлением на базе специализированной машины
Ищете машину для формования под давлением для изготовления детализированных пластиковых корпусов, панелей, крышек или других компонентов по индивидуальному заказу? Предоставьте чертежи или образцы деталей, спецификации материалов, толщину листа, целевой объем производства и требования к качеству поверхности.
Junjingsai может изучить эти требования, чтобы помочь определить подходящий способ термоформования, конфигурацию машины и план изготовления оснастки. Оценка конкретного проекта — оптимальная отправная точка для достижения баланса между качеством деталей, эффективностью производства и себестоимостью изготовления.



