






Что такое термоформовочные машины для изготовления прототипов?
Термоформовочные машины для изготовления прототипов используются для формования нагретых термопластичных листов с целью получения образцов деталей, прототипов компонентов и предсерийных изделий. Процесс включает нагрев пластикового листа до пластичного состояния, придание ему формы путем натягивания на форму или прижатия к ней с помощью вакуума, давления или другого подходящего способа формования, а затем охлаждение перед обрезкой и контролем.
Эти машины помогают в разработке продукции, позволяя инженерам оценить геометрию детали, поведение материала, внешний вид, сопряжение и технологическую осуществимость до перехода к более крупным производственным партиям. В зависимости от конфигурации оборудования они также могут использоваться для выпуска небольших партий и воспроизводимого изготовления пластиковых деталей.
Для производителей, разрабатывающих крупные крышки, корпуса, панели, лотки и другие компоненты из листового материала, термоформование может быть экономически эффективным методом изготовления по сравнению с процессами, требующими более дорогой оснастки. Выбор подходящего решения зависит от размеров детали, требуемых допусков, качества поверхности, материала и ожидаемого объема производства.
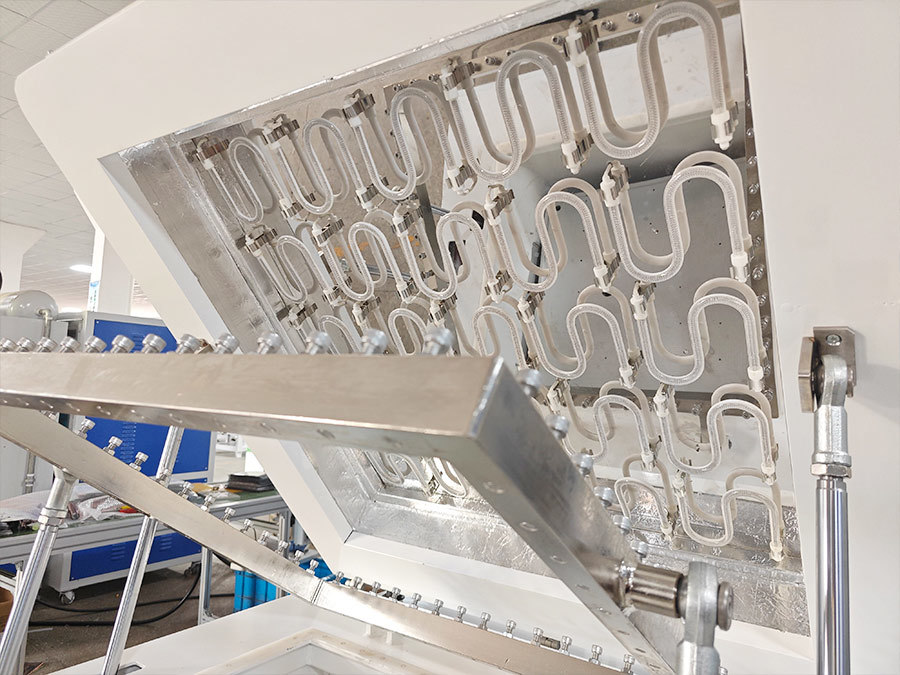
Для чего используется термоформовочная машина для изготовления прототипов?
Термоформовочная машина для изготовления прототипов нагревает листовой пластик и формует его на форме, создавая прототипы деталей для оценки конструкции и разработки продукции. Она помогает производителям оценить геометрию, сопряжение, качество поверхности, характеристики материала и возможность изготовления оснастки до перехода к производству. По сравнению с некоторыми другими методами изготовления термоформование может снизить первоначальные затраты на оснастку и сократить сроки для подходящих деталей из листового материала, особенно при изготовлении прототипов, небольших партий и ограниченных серий.
Почему стоит использовать термоформование при разработке продукции?
В ходе разработки продукции производителям необходимо убедиться, что конструкцию можно стабильно изготавливать, прежде чем вкладывать средства в производственную оснастку. Прототип, изготовленный из предусмотренного материала с применением процесса формования, близкого к планируемому производственному процессу, может выявить проблемы, неочевидные при изучении одной лишь CAD-модели.
Термоформование помогает провести такую оценку, превращая цифровую модель в физическую пластиковую деталь. Инженеры могут осмотреть компонент, проверить сопрягаемые участки при сборке, оценить внешний вид поверхности и скорректировать конструкцию, прежде чем брать на себя более масштабные производственные обязательства.
Оцените геометрию детали до начала производства
Прототип помогает инженерам оценить сложную геометрию, глубину вытяжки, радиусы скруглений, формовочные уклоны, толщину стенок и переходы между поверхностями. Эти особенности влияют на то, как нагретый лист растягивается при формовании и можно ли извлечь деталь из формы без повреждений.
Испытание физического образца также может выявить участки конструкции, требующие корректировки. Изменение геометрии формы, толщины листа, марки материала или параметров формования может улучшить готовую деталь и сократить количество последующих конструкторских изменений.
Подтвердите правильность выбора материала
Различные термопласты по-разному реагируют на нагрев, растяжение, охлаждение и механические нагрузки. Материал, который кажется подходящим согласно техническим требованиям к конструкции, может вести себя иначе при формовании глубокой детали или детали неправильной формы.
Испытания прототипов позволяют инженерам оценить фактически используемый листовой материал в условиях, соответствующих предполагаемому технологическому процессу. В зависимости от области применения испытания могут включать оценку ударопрочности, жесткости, внешнего вида, стойкости к химическим воздействиям, температурных характеристик и совместимости при сборке.
Проверка сопряжения, внешнего вида и сборки
Формованный прототип можно проверить на совместимость с сопрягаемыми деталями, крепежными элементами, точками крепления и окружающими конструкциями. Это особенно полезно для корпусов оборудования, кожухов машин, компонентов автомобильного интерьера и корпусов изделий.
Такая проверка позволяет выявить взаимные помехи при сопряжении, отклонения размеров, видимые дефекты поверхности или проблемы с обрезкой до передачи конструкции в производство.
Сокращение сроков и затрат на разработку
Испытания физических образцов на раннем этапе помогают выявить конструктивные проблемы до окончательного изготовления производственной оснастки. Это позволяет сократить объем доработок, избежать ненужных изменений оснастки и ускорить переход от первоначальной конструкции к утвержденной детали.
Фактическая экономия зависит от конструкции формы, количества прототипов, доступности материала, требований к механической обработке и необходимого числа итераций проектирования. Термоформование не всегда является самым быстрым вариантом для любой детали, однако может быть практичным решением, если деталь подходит для формования из листового материала.
Как работает процесс термоформования
Процесс изготовления прототипов деталей включает несколько этапов. Точная последовательность зависит от оборудования, материала, формы и от того, применяется ли вакуумное формование или формование под давлением.
1. Анализ конструкции и подготовка формы
Процесс начинается с CAD-модели, технического чертежа, физического образца или первоначальной концепции конструкции. Деталь анализируют на технологичность формования, включая глубину вытяжки, распределение толщины стенок, формовочные уклоны, радиусы и требования к обрезке.
Затем разрабатывают форму для получения требуемой геометрии. Для изготовления прототипов оснастку можно выполнять из подходящей смолы, композитного материала или металла в зависимости от термостойкости, геометрии, предполагаемого количества деталей и требований к размерам.
Быстрое изготовление оснастки помогает сократить сроки разработки, однако материал формы должен выдерживать выбранные условия формования и обеспечивать достаточную стабильность размеров.
2. Нагрев пластикового листа
Лист термопласта закрепляют в зажимах и нагревают до подходящей температуры формования. Контроль температуры необходим для размягчения материала без его деструкции, чрезмерного провисания или нестабильного поведения при формовании.
Требования к нагреву зависят от марки материала, толщины и размеров листа, расположения нагревателей и геометрии предполагаемой детали. Равномерный нагрев способствует повышению повторяемости и сокращению дефектов материала.
3. Формование листа
Нагретому листу придают форму по поверхности формы, используя метод формования, поддерживаемый оборудованием.
При вакуумном формовании воздух между листом и формой удаляется, благодаря чему атмосферное давление прижимает материал к форме. При формовании под давлением дополнительно подается сжатый воздух, увеличивающий усилие, с которым лист вдавливается в форму. В других вариантах термоформования могут применяться иные схемы формования в зависимости от области применения.
Подходящий метод формования зависит от требуемой детализации поверхности, геометрии, материала и возможностей оборудования.
4. Охлаждение и извлечение детали
После формования деталь должна достаточно охладиться, чтобы сохранять форму при извлечении. Условия охлаждения влияют на стабильность размеров, коробление и внешний вид готовой поверхности.
Прототип извлекают из формы и проверяют на наличие неполного формования, складок, чрезмерного утонения, следов на поверхности и других видимых дефектов. Перед следующим испытанием параметры процесса или элементы формы могут быть скорректированы.
5. Обрезка и финишная обработка
Сформованную деталь отделяют от излишков листового материала. Обрезку можно выполнять вручную, с применением специальных приспособлений, режущего инструмента или путем обработки на станках с ЧПУ в зависимости от детали и требуемой точности.
Дополнительные операции могут включать сверление, фрезерование, обработку кромок, полирование, склеивание или сборку. Эти этапы помогают приблизить прототип к предполагаемому конечному изделию и позволяют инженерам оценить деталь в целом, а не только сформованную оболочку.
6. Оценка прототипа и итерационная доработка конструкции
Образец проверяют на соответствие требованиям к конструкции. Измерения могут включать габаритные размеры, присоединительные поверхности, толщину стенок, расположение отверстий, внешний вид поверхности и сопряжение с соседними деталями.
При выявлении проблем можно изменить конструкцию, форму, материал или параметры формования. Затем обновленный прототип изготавливают и оценивают повторно до достижения согласованных требований.
Изготовление прототипов термоформованием в сравнении с другими методами производства
Термоформование — один из нескольких способов изготовления прототипов пластиковых деталей. Обработка на станках с ЧПУ, 3D-печать и литье под давлением обладают разными возможностями. Наиболее подходящий процесс зависит от геометрии детали, материала, количества, допусков и предполагаемых испытаний.
| Метод производства | Основные преимущества | Ограничения | Подходящие области применения |
|---|---|---|---|
| Термоформование | Позволяет изготавливать крупные тонкостенные пластиковые детали с использованием относительно доступной оснастки при подходящей конструкции | Требует геометрии, пригодной для формования из листа, и обычно нуждается в обрезке после формования | Кожухи, панели, корпуса, лотки и крупные оболочки |
| Обработка на станках с ЧПУ | Позволяет получать точные элементы непосредственно из цельной заготовки и обрабатывать различные конструкционные пластмассы | При изготовлении крупных или сложных деталей могут увеличиваться объем отходов материала и время обработки | Точные элементы, приспособления, функциональные прототипы и элементы сопряжения |
| 3D-печать | Позволяет быстро изменять конструкцию и создавать сложные формы без традиционных форм для формования | Свойства материала, качество поверхности, размеры и время изготовления зависят от технологии печати | Первоначальные концепции, сложная геометрия и проверка конструкции |
| Литье под давлением | Обеспечивает повторяемое изготовление сложных деталей со встроенными конструктивными элементами | Производственная оснастка может требовать значительных первоначальных вложений и времени на подготовку | Детали массового производства, встроенные конструктивные элементы и отработанные конструкции изделий |
Эти процессы также можно сочетать. Например, термоформованную оболочку можно обработать на станке с ЧПУ для получения точных крепежных отверстий и сборочных кромок. Модель, изготовленная методом 3D-печати, может использоваться для оценки геометрии до изготовления формы для термоформования.
Термоформование в сравнении с обработкой на станках с ЧПУ
При обработке на станках с ЧПУ материал удаляют из цельного блока или листа для получения требуемой геометрии. При термоформовании готовому листу термопласта придают форму, а затем обрезают его по окончательному контуру.
Обработка на станках с ЧПУ может быть предпочтительнее, если прототипу требуются точные отверстия, пазы, крепежные элементы или размеры, которые трудно получить непосредственно формованием. Термоформование может лучше подходить для крупных тонкостенных деталей, когда изготовление всей детали из цельной заготовки потребовало бы большего расхода материала и машинного времени.
Для изделий, которым одновременно требуются формованная оболочка и точные элементы сопряжения, эти два процесса можно использовать совместно.
Термоформование в сравнении с 3D-печатью
3D-печать полезна на ранних этапах разработки изделия, поскольку позволяет получать сложную геометрию без традиционной формы. Зачастую это удобный вариант для концептуальных моделей и деталей со сложными внутренними элементами.
Термоформование может быть более подходящим вариантом, если предполагаемое конечное изделие изготавливается из пластикового листа и его поверхность, структуру стенок и поведение материала необходимо оценить с использованием процесса, соответствующего будущему производству. При выборе следует учитывать характер необходимых испытаний, а не только скорость изготовления прототипа.
Термоформование в сравнении с литьем под давлением
При литье под давлением расплавленный полимер подается в закрытую пресс-форму, тогда как при термоформовании форму придают нагретому листовому материалу. Литье под давлением позволяет получать встроенные ребра жесткости, бобышки, защелки и сложные внутренние элементы, изготовление которых методом термоформования может быть затруднительным или нецелесообразным.
Для крупных тонкостенных деталей или конструкций, которые предполагается изменять в ходе разработки, термоформование может обеспечить более низкие первоначальные затраты на оснастку. Литье под давлением может стать более подходящим вариантом, когда конструкция стабилизирована, а большие объемы производства оправдывают вложения в пресс-форму.
Проектирование прототипов с жесткими допусками
Термоформование позволяет изготавливать точные детали, однако достижимые допуски зависят от поведения материала, геометрии детали, качества оснастки, управления оборудованием и операций после формования. Жесткие допуски следует устанавливать исходя из фактических функциональных требований, а не назначать их для каждого элемента по умолчанию.
Определение критических размеров
Определите размеры, от которых зависят сборка, герметизация, крепление, взаимное расположение или движение. Эти элементы могут требовать более точного контроля, чем поверхности, определяющие внешний вид, или нефункциональные кромки.
На чертеже следует различать размеры, требующие тщательного контроля, и размеры, допускающие обычные технологические отклонения.
Учет растяжения материала
Во время формования лист растягивается по поверхности формы. Распределение материала меняется в зависимости от глубины вытяжки, локальной геометрии, температуры и последовательности формования. Это может приводить к утонению стенок или отклонениям размеров на отдельных участках.
При проектировании детали следует учитывать растяжение, а измерения прототипа должны подтверждать соответствие сформованного материала установленным требованиям.
Применение обработки на станках с ЧПУ там, где это целесообразно
Если одним формованием невозможно обеспечить требуемые размеры, отдельные кромки, отверстия, пазы и крепежные элементы можно окончательно обработать на станках с ЧПУ. Подходящие приспособления и базовые точки помогают обеспечить стабильное позиционирование детали при обработке.
Такой комбинированный подход может быть полезен для промышленных корпусов, корпусов оборудования и других деталей, которым требуется формованная наружная оболочка с точно расположенными элементами сопряжения.
Проверка повторяемости
Один образец, соответствующий требованиям, не подтверждает способность процесса стабильно обеспечивать высокое качество деталей. Повторяемость следует оценивать с использованием материала, оснастки, настроек оборудования и методов контроля, соответствующих предполагаемому производству.
Для проектов, требующих документирования результатов измерений, план контроля должен определять измерительное оборудование, измерительные базы, периодичность отбора образцов и критерии приемки.
Качество поверхности и высококачественные прототипы деталей
Качество поверхности влияет как на внешний вид пластиковой детали, так и на воспринимаемое качество изделия. Термоформование позволяет воспроизводить характеристики поверхности формы, однако конечный результат также зависит от пластикового листа, условий формования, поверхности формы и обращения с деталью.
Поверхность и текстура формы
Гладкая форма позволяет получить гладкую поверхность сформованной детали при условии правильного выбора материала и технологического процесса. Текстурированная оснастка позволяет воспроизводить заданные рисунки, а для выполнения декоративных требований может потребоваться дополнительная отделка или обработка поверхности.
Ожидаемый результат следует подтвердить пробным изготовлением образцов, особенно если прототип будет использоваться для согласования с заказчиком или визуального сравнения с существующим изделием.
Условия нагрева и формования
Неправильный нагрев может привести к появлению следов на поверхности, неравномерному вытягиванию, складкам и другим дефектам. Недостаточный контакт с формой может стать причиной неполного воспроизведения отдельных элементов.
Настройки машины следует подбирать с учетом конкретного листового материала и геометрии детали. Изменения времени нагрева, давления формования или вакуума, а также условий охлаждения могут влиять как на внешний вид, так и на размеры.
Обрезка и качество кромок
После извлечения из формы сформованная деталь не всегда является готовым изделием. Для достижения требуемого внешнего вида и точности сопряжения могут потребоваться обрезка, сверление, механическая обработка на станках с ЧПУ и обработка кромок.
Эти операции следует учитывать при оценке стоимости и сроков изготовления прототипа, поскольку отделка может составлять значительную часть работ при изготовлении сложных деталей.
Материалы для термоформованных прототипов
При выборе материала следует учитывать механические, термические, химические и визуальные требования к предполагаемому изделию, а также применимые нормативные требования. Марка листового материала, используемая для оценки прототипа, должна быть максимально близка к материалу, запланированному для серийного производства, насколько это практически возможно.
| Материал | Общие характеристики | Возможные области применения прототипов |
|---|---|---|
| ABS | Ударопрочность и широкий выбор вариантов отделки поверхности | Корпуса, крышки и панели оборудования |
| Поликарбонат (PC) | Высокая ударопрочность у соответствующих марок | Защитные кожухи и технические детали |
| PETG | Хорошая формуемость и возможность изготовления прозрачных деталей | Демонстрационные конструкции, крышки и отдельные элементы упаковки |
| HIPS | Широко применяется для экономичного формования листовых материалов | Внутренние облицовки, лотки и корпуса общего назначения |
| Акрил (PMMA) | Оптическая прозрачность и различные варианты декоративной отделки поверхности | Прозрачные крышки и элементы демонстрационных конструкций |
| PVC | Доступен в виде марок с различными химическими и механическими свойствами | Отдельные промышленные и защитные детали |
| Полипропилен (PP) | Низкая плотность и химическая стойкость в зависимости от марки | Промышленные детали и отдельные виды упаковки |
Не каждая марка подходит для любой машины, формы или области применения. Перед утверждением материала следует проверить требуемую температуру формования, толщину листа, качество поверхности, условия эксплуатации и применимые стандарты.
Быстрое прототипирование, мелкосерийное и серийное производство
Термоформование может применяться на нескольких этапах производственного жизненного цикла изделия — от первых прототипов до небольших партий и регулярного серийного выпуска. Оснастка и конфигурация машины должны соответствовать планируемому объему и требуемому уровню проверки.
Прототипы на ранних этапах разработки
На ранних этапах разработки изделия конструкция может часто меняться. Подходящая форма для прототипирования позволяет получить физические образцы для оценки общей формы, точности сопряжения, внешнего вида и возможности формования до выбора более долговечной оснастки.
Если конструкция включает сложные внутренние структуры или элементы, которые невозможно получить формованием листового материала, для изготовления первоначальной модели может лучше подойти другой метод производства.
Небольшие партии и опытное производство
После проверки базовой конструкции изготовление небольших партий помогает подтвердить эксплуатационные свойства материала, особенности сборки и обращения с деталями, а также производственные процедуры. Эти детали также можно использовать для испытаний в реальных условиях, оценки заказчиками, испытаний упаковки и опытных сборок.
Экономическая эффективность зависит от стоимости оснастки, времени наладки, требуемого количества деталей и объема работ после формования. При небольших объемах снижение первоначальных затрат на оснастку может быть важнее достижения минимально возможного времени цикла.
Переход к крупносерийному производству
При росте спроса следует пересмотреть производственный процесс с точки зрения времени цикла, срока службы оснастки, эффективности использования материала, обращения с деталями, обрезки и контроля. В некоторых случаях машина, используемая для изготовления прототипов, может подойти и для дальнейшего производства, тогда как в других проектах может потребоваться иная конфигурация или специализированная производственная система.
Контролируемый переход помогает сохранить заданные характеристики изделия при адаптации процесса к требуемому объему выпуска.
Как термоформование может сократить сроки выполнения проекта
Сроки выполнения проекта зависят не только от цикла формования. Проверка конструкции, изготовление формы, закупка материала, доступность оборудования, контроль прототипов и изменения конструкции — все это влияет на общий график проекта.
Термоформование может сократить сроки разработки, если деталь подходит для формования из листового материала, а относительно простую форму можно изготовить быстро. Быстрое изготовление оснастки позволяет провести ранние испытания, при этом изменения формы или процесса могут обойтись дешевле, чем доработка сложной производственной оснастки.
Чтобы обеспечить непрерывное продвижение разработки, в начале проекта предоставьте полный комплект чертежей или CAD-файлов, спецификации материалов, планируемое количество изделий, требуемые допуски и требования к качеству поверхности. Согласование критериев контроля на раннем этапе также помогает сократить объем доработок, которых можно избежать.
Ни один метод производства не позволяет гарантировать определенный срок без изучения деталей проекта. Реалистичный график должен включать подготовку формы, изготовление образцов, контроль и время, необходимое для корректирующих итераций.
Области применения термоформовочных машин для прототипирования
Промышленное оборудование и корпуса
Прототипы кожухов машин, электротехнических корпусов, защитных панелей и корпусов оборудования позволяют оценить точность сопряжения, доступность, внешний вид и сборку. Если для отверстий или крепежных элементов требуется более строгий контроль размеров, можно дополнительно применять механическую обработку на станках с ЧПУ.
Детали для автомобилей и транспортных средств
Термоформование можно рассматривать для изготовления крупных панелей интерьера, элементов отделки, защитных кожухов и других деталей из листового материала. Испытания прототипов помогают оценить контуры, видимые поверхности, сопряжение с соседними деталями и поведение материала.
Выбор материала и необходимых проверочных испытаний зависит от области применения и соответствующих стандартов эксплуатационных характеристик.
Медицинские изделия и лабораторное оборудование
Прототипы корпусов, крышек оборудования, лотков и защитных деталей можно изготавливать методом термоформования, если конструкция подходит для производства из листового материала. Прототип помогает оценить геометрию корпуса, доступ к органам управления, сборку и конструктивные особенности, связанные с очисткой.
Для медицинских изделий могут потребоваться дополнительные меры контроля биосовместимости, совместимости со стерилизацией, прослеживаемости или соблюдения нормативных требований. Сам по себе термоформованный прототип не подтверждает соответствие готового изделия этим требованиям.
Потребительские изделия и изделия коммерческого назначения
Термоформование можно использовать при разработке оболочек изделий, корпусов дисплеев, панелей бытовой техники, компонентов изделий для отдыха и других пластиковых деталей по индивидуальному заказу. Оно позволяет конструкторам оценить физическую форму и внешний вид поверхности до окончательного утверждения конструкции.
Упаковка и защитные лотки
Прототипы упаковки можно использовать для оценки размещения и фиксации изделия, штабелирования, удобства обращения и защиты при транспортировке. При выборе материала и испытаниях конструкции следует учитывать фактическое изделие и условия его доставки.
Как выбрать термоформовочную машину для прототипирования
Выбор подходящего оборудования начинается с требований к детали, а не с основных заявленных характеристик машины.
Определите площадь формования и размеры детали
Уточните максимальные размеры листа, размеры готовой детали, глубину вытяжки и габариты формы в плане. В машине должно быть достаточно места для листа, зажимной рамы, формы и любых необходимых средств перемещения.
Выберите метод формования
Определите, подходит ли для данной конструкции вакуумное формование, формование под давлением или другой совместимый процесс. На выбор влияют детализация поверхности, материал, геометрия и требуемая повторяемость результатов.
Уточните требования к материалу и нагреву
Определите предполагаемый материал и толщину пластикового листа. Система нагрева должна обеспечивать доведение материала до состояния, пригодного для формования, без чрезмерного провисания или неравномерного размягчения.
Учтите оснастку и изменения конструкции
Оцените, насколько часто может меняться конструкция и сколько итераций прототипа ожидается. Оснастку следует выбирать с учетом баланса первоначальной стоимости, долговечности, точности и предполагаемого количества образцов.
Оцените обрезку и дополнительные операции
Определите, потребуются ли после формования механическая обработка на станках с ЧПУ, сверление, обработка кромок, склеивание или сборка. Эти этапы могут повлиять на конечную точность, общую стоимость и график проекта.
Планируйте будущее производство
Если проект может перейти от прототипов к регулярному серийному выпуску, оцените, способно ли оборудование обеспечить ожидаемый объем производства, смену форм, управление процессом и необходимые операции перемещения. Цель — выбрать конфигурацию, соответствующую текущему этапу разработки, не упуская из виду вероятные будущие требования.
Почему стоит работать с Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. разрабатывает и производит термоформовочное оборудование и индивидуальные решения для автоматизации формования пластмасс. В проектах, связанных с разработкой прототипов, оборудование следует выбирать с учетом геометрии детали, материала, способа формования, требуемого качества и предполагаемого объема производства.
При обсуждении проекта термоформования прототипов полезно предоставить следующую информацию:
- CAD-файлы, конструкторские чертежи или образцы деталей
- Материал и толщина пластикового листа
- Максимальные размеры детали и глубина вытяжки
- Требования к качеству поверхности и допуски на размеры
- Предполагаемое количество прототипов и будущая производственная потребность
- Требования к обрезке, механической обработке и другим последующим операциям
- Доступная площадь производственного помещения и условия подключения к инженерным сетям
Эта информация позволяет более предметно оценить процесс формования, подход к изготовлению форм, конфигурацию оборудования и реализуемость производства. Конкретные возможности оборудования, допуски, производительность и сроки поставки необходимо подтверждать с учетом фактических требований проекта.
Часто задаваемые вопросы о термоформовочных машинах для изготовления прототипов
1. Что такое термоформовочная машина для изготовления прототипов?
Термоформовочная машина для изготовления прототипов нагревает лист термопласта и придает ему форму на формующей оснастке для получения образцов деталей. Она используется для оценки геометрии, сопряжения деталей, поведения материала, внешнего вида поверхности и технологичности изготовления до принятия решений о более масштабном производстве.
2. Подходит ли термоформование для быстрого прототипирования?
Термоформование может использоваться для быстрого прототипирования, если геометрия детали подходит для формования из листа, а соответствующую оснастку можно изготовить в короткие сроки. Общие сроки зависят от проектирования формы, доступности материала, настройки оборудования, контроля качества и количества необходимых итераций доработки конструкции.
3. Можно ли с помощью термоформования изготавливать пластиковые детали с жесткими допусками?
Термоформование позволяет получать точные детали, однако достижимые допуски зависят от растяжения материала, геометрии детали, оснастки, управления процессом, охлаждения и обрезки. Если для отверстий, кромок или монтажных поверхностей требуются более жесткие допуски, после формования может применяться механическая обработка на станках с ЧПУ.
4. Экономически выгодно ли термоформование для небольших партий?
Для подходящих деталей этот метод может быть экономически выгодным, поскольку оснастка для термоформования может требовать меньших первоначальных вложений, чем оснастка для литья под давлением. Итоговая экономическая эффективность зависит от стоимости формы, расхода материала, наладки, обрезки, контроля качества и необходимого количества деталей.
5. Чем термоформование отличается от механической обработки на станках с ЧПУ?
При термоформовании нагретому пластиковому листу придают форму на формующей оснастке, а при механической обработке на станках с ЧПУ материал снимают с заготовки управляемыми режущими инструментами. Термоформование часто подходит для крупных тонкостенных деталей; обработка на станках с ЧПУ применяется для получения точных элементов, объемных деталей из цельной заготовки и выполнения финишных операций.
6. Можно ли с помощью термоформования получать детали сложной геометрии?
Термоформование позволяет получать множество криволинейных, углубленных и рельефных форм, однако геометрические возможности ограничены растяжением листа, глубиной вытяжки, распределением материала и требованиями к извлечению из формы. Такие элементы, как сложные внутренние структуры и некоторые поднутрения, могут потребовать другого способа изготовления или комбинированного процесса.
7. Какие материалы используются для термоформования прототипов?
К распространенным вариантам относятся ABS, поликарбонат, PETG, HIPS, акрил, PVC и полипропилен соответствующих листовых марок. Выбор материала зависит от условий формования, прочности, ударной стойкости, внешнего вида, рабочей температуры и требований конкретного применения.
8. Можно ли использовать термоформовочное оборудование для прототипирования в крупносерийном производстве?
Некоторые виды оборудования могут использоваться как для изготовления прототипов, так и для серийного производства — в зависимости от мощности, уровня автоматизации, оснастки и требуемой производительности. Для крупносерийного производства могут потребоваться специализированная конфигурация машины, более долговечная оснастка, автоматизированная загрузка и выгрузка, а также проверенные системы управления процессом.
9. Как термоформование помогает сократить сроки и затраты на разработку продукции?
Термоформование помогает сократить сроки разработки, предоставляя физические образцы деталей для оценки конструкции и технологического процесса до окончательного изготовления дорогостоящей серийной оснастки. Испытания на ранних этапах позволяют выявить проблемы геометрии, материала и финишной обработки, снижая вероятность дорогостоящих изменений на поздних стадиях.
10. Какая информация необходима для запроса термоформовочной машины?
Предоставьте чертежи деталей или CAD-файлы, материал и толщину листа, размеры деталей, требуемые допуски, требования к качеству поверхности, планируемое количество прототипов и предполагаемую будущую потребность. Эти сведения помогают определить подходящий способ формования, подход к изготовлению оснастки, конфигурацию машины и последующие операции.
Запросить Термоформовочная машина для изготовления прототипов Решение
Планируете разработку нового пластикового изделия или проверку формованной детали перед запуском производства? Передайте Junjingsai свои чертежи, требования к материалам, размеры, допуски и планируемые объемы.
После этого проект можно оценить с точки зрения возможности формования, вариантов оснастки, конфигурации машины и финишных операций, необходимых для получения требуемого конечного изделия. Четкая техническая оценка помогает согласовать качество прототипов, сроки выполнения и общие затраты на разработку с вашими производственными целями.



