






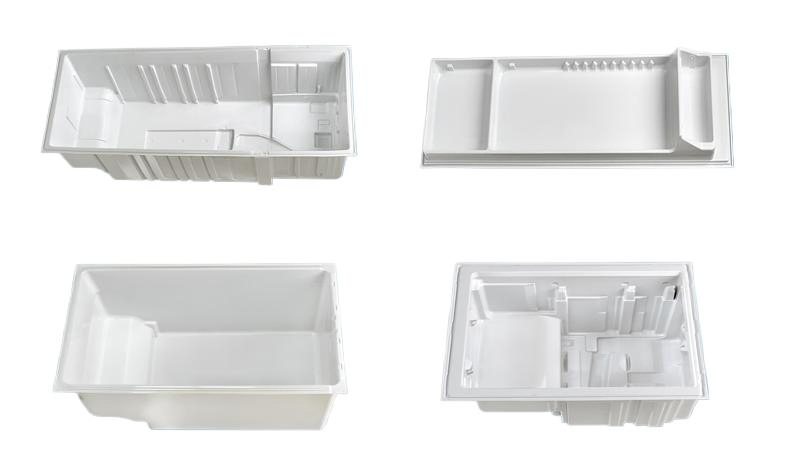
Формование внутренних корпусов холодильников — это процесс переработки термопластов, используемый для изготовления внутренних камер холодильников и морозильников. Нагревая пластиковые листы и придавая им форму с помощью технологии вакуумного формования, производители могут создавать крупные бесшовные внутренние корпуса со стабильными размерами, гладкими поверхностями и встроенными контурами для полок, ящиков, воздушных каналов и других функциональных элементов.
Для производителей холодильников выбор подходящего процесса вакуумного формования не ограничивается выбором машины. Выбор материала, равномерность нагрева, конструкция формы, глубина формования, охлаждение, обрезка и продолжительность производственного цикла влияют на качество и стабильность характеристик готового внутреннего корпуса.
Junsai Group предлагает оборудование для термоформования и решения по автоматизации для промышленного применения. При производстве внутренних корпусов холодильников подходящая конфигурация оборудования зависит от размеров корпуса, характеристик пластикового листа, годового объёма производства, требований к форме и желаемого уровня автоматизации.
Что такое формование внутренних корпусов холодильников?
Формование внутренних корпусов холодильников — это процесс нагрева термопластичного листа и придания ему формы внутреннего корпуса холодильника или морозильника, обычно методом вакуумного формования. Сформованный внутренний корпус образует внутренние поверхности, на которых размещаются полки, отсеки для хранения, элементы, связанные с дверью, воздуховоды и другие компоненты холодильника.
При вакуумном формовании пластиковый лист нагревают до достижения достаточной пластичности. Лист располагают над формой или в её полости, после чего под действием разрежения размягчённый материал прижимается к поверхности формы. После охлаждения сформованную деталь извлекают и обрезают до окончательных размеров.
В зависимости от конструкции холодильника внутренний корпус может включать глубокие полости, скруглённые углы, углубления, крепёжные элементы и переходы между поверхностями разных уровней. Эти элементы необходимо формовать без чрезмерного утонения, складок и недопустимых дефектов поверхности.
Формование внутренних корпусов холодильников широко связано с вакуумным формованием, поскольку этот процесс позволяет изготавливать крупные пластиковые детали сложной трёхмерной формы без использования пресс-форм, необходимых для традиционного литья под давлением.
Как выполняется вакуумное формование внутренних корпусов холодильников?
Вакуумное формование превращает плоский термопластичный лист во внутренний корпус холодильника заданной формы. Точная последовательность производственных операций зависит от машины, материала, формы и требуемого объёма выпуска, однако обычно процесс включает несколько этапов.
1. Загрузка пластикового листа
Подходящий лист термопласта загружают в формовочную машину и закрепляют в зажимной раме. Перед формованием следует проверить толщину и размеры листа, состояние его поверхности и однородность материала.
Стабильное позиционирование листа помогает поддерживать воспроизводимые условия формования, особенно при изготовлении крупных внутренних облицовок с глубокой вытяжкой и многочисленными углублениями.
2. Нагрев листа
Пластиковый лист нагревают с помощью регулируемой системы нагрева до температуры формования, необходимой для выбранного материала.
Равномерность нагрева особенно важна для крупных внутренних облицовок холодильников. Если одни участки перегреты, а другие остаются слишком холодными, материал при формовании может растягиваться неравномерно. Это может привести к утонению в углах, неравномерной толщине стенок, искажению поверхности или неполному прилеганию к форме.
Параметры нагрева следует определять по результатам испытаний конкретного материала, а не использовать одну и ту же настройку температуры для всех типов листов.
3. Вакуумное формование
Когда лист достигает требуемого для формования состояния, машина устанавливает его в рабочее положение над формой или внутри нее. Вакуум удаляет воздух между листом и поверхностью формы, благодаря чему атмосферное давление прижимает размягченный пластик к форме.
При изготовлении внутренних облицовок холодильников конструкция формы должна учитывать глубину облицовки, радиусы скругления углов, элементы поверхности, распределение вакуума и характер растяжения материала по форме.
Для участков с глубокой вытяжкой могут потребоваться тщательно спроектированная система отвода воздуха, регулируемый нагрев листа и подходящая последовательность формования, позволяющие уменьшить чрезмерное утонение.
4. Охлаждение и стабилизация формы
После того как лист примет конфигурацию формы, облицовку охлаждают до состояния, в котором она сохраняет заданную форму при извлечении и последующих операциях.
Условия охлаждения влияют на стабильность размеров, внешний вид поверхности и продолжительность цикла. Недостаточное охлаждение может привести к деформации после извлечения из формы, а нерациональная организация охлаждения — к увеличению производственного цикла.
5. Извлечение из формы и обрезка
Сформованную облицовку извлекают из формы и обрезают по требуемому контуру. В ходе обрезки могут выполняться отверстия, кромки или сопрягаемые участки в соответствии с конструкцией холодильника.
Точная обрезка обеспечивает правильное сопряжение облицовки с конструкцией корпуса, системой теплоизоляции, дверным узлом и внутренними комплектующими. В зависимости от производственной линии обрезка может выполняться на отдельном участке или быть встроена в автоматизированный процесс.
6. Контроль качества и последующая сборка
Готовые облицовки проверяют на точность размеров, качество поверхности, распределение толщины стенок, наличие трещин, складок и других дефектов.
Компоненты, прошедшие контроль, затем могут поступать на последующие операции, такие как сборка корпуса, заполнение теплоизоляцией или установка внутренних компонентов, в соответствии с производственным процессом изготовителя.
Материалы для формования внутренних облицовок холодильников
Выбор материала влияет на его поведение при формовании, ударопрочность, химическую совместимость, внешний вид, стабильность размеров и эксплуатационные характеристики готовой внутренней облицовки холодильника.
Среди распространенных вариантов — ударопрочный полистирол (HIPS), акрилонитрилбутадиенстирол (ABS), а также отдельные марки полипропилена (PP) или других термопластов. Правильный выбор зависит от конструкции холодильника, условий эксплуатации, производственных требований и спецификаций поставщика материала.
| Материал | Типичные характеристики | Особенности формования |
|---|---|---|
| HIPS | Хорошая ударопрочность, достаточная жесткость и широкое применение во внутренних элементах бытовой техники | Требует надлежащего регулирования нагрева и формования для обеспечения стабильной толщины и качества поверхности |
| ABS | Хорошая ударопрочность и вязкость; различные марки отличаются характеристиками поверхности и переработки | Необходимо оценить марку материала, стоимость, температурные требования и пригодность для конкретного применения |
| PP | Химическая стойкость и низкая плотность; свойства различаются в зависимости от марки | Необходимо тщательно оценить усадку, жесткость, тепловые характеристики и стабильность размеров |
| Другие конструкционные термопласты | Могут обеспечивать определенные механические, тепловые или внешние характеристики | Пригодность зависит от конкретной марки, конструкции облицовки, диапазона технологических режимов и требований к стоимости |
HIPS часто рассматривают для внутренних облицовок холодильников благодаря практичному сочетанию формуемости, ударопрочности и стоимости. Однако это не единственный вариант, и выбор материала должен основываться на подтвержденных требованиях к эксплуатационным характеристикам.
Перед началом производства изготовителям следует оценить толщину листа, диапазон температур формования, усадку, ударные характеристики, совместимость с чистящими средствами и соответствующие требования к бытовой технике. Поставщики материалов могут предоставить технические данные и рекомендации по переработке выбранной марки.
Конструктивные аспекты вакуумного формования внутренних облицовок холодильников
Внутренние облицовки холодильников часто имеют глубокие отсеки и большую площадь поверхности. Для успешного формования необходимо согласовать геометрию изделия, поведение материала, конструкцию формы и возможности машины.
Глубокая вытяжка и распределение толщины стенок
Элементы с глубокой вытяжкой требуют значительного растяжения листа при его прилегании к форме. Материал может утончаться в углах, глубоких углублениях и других зонах интенсивного растяжения.
Перед окончательной доработкой формы конструкторам следует оценить глубину вытяжки, радиусы скругления углов, переходы и расстояния между элементами. Испытания формы и измерения толщины помогают выявить участки, требующие изменения геометрии, настроек нагрева или условий формования.
Радиусы скругления углов и геометрия формы
Острые углы могут вызывать локальную концентрацию растяжения материала и повышать риск утонения или неполного формования. Подходящие радиусы скругления и плавные переходы способствуют более равномерному распределению материала по форме.
Форма также должна обеспечивать требуемое качество поверхности, допуски на размеры, расположение отверстий для отвода воздуха и сопряжение компонентов. Эти параметры следует рассматривать в комплексе, а не корректировать по отдельности после начала производства.
Распределение вакуума и удаление воздуха
Эффективность вакуумной системы зависит не только от производительности насоса. Отвод воздуха из формы, вакуумные каналы, уплотнения, температура листа и последовательность его контакта с формой влияют на точность воспроизведения заданной формы.
Неэффективное удаление воздуха может привести к неполному воспроизведению элементов, образованию воздушных карманов или неравномерной четкости рельефа поверхности. Конструкция формы и испытания процесса формования должны подтверждать, что вакуум действует во всех необходимых зонах на протяжении всего цикла формования.
Точность размеров и усадка
При охлаждении термопласты дают усадку. Ее величина зависит от марки материала, температуры листа, температуры формы, условий охлаждения и геометрии детали.
Размеры формы должны учитывать ожидаемую усадку, а производственные испытания — подтверждать, что облицовка подходит к корпусу холодильника и сопрягаемым компонентам. Стабильные настройки процесса помогают уменьшить отклонения размеров между партиями.
Внешний вид поверхности
Внутренняя облицовка — видимая часть готового прибора. Царапины, следы на поверхности, неравномерная текстура, складки и другие дефекты могут влиять на воспринимаемое качество холодильника.
Обращение с листами, состояние формы, контроль температуры, способы извлечения из формы и условия хранения влияют на качество поверхности. Бережное обращение с деталями помогает уменьшить повреждения между формованием и сборкой.
Как выбрать машину для формования внутренних облицовок холодильников
Выбор вакуум-формовочной машины для внутренних облицовок холодильников начинается с технических требований к детали и необходимого объема выпуска. Машина, вмещающая лист по его габаритным размерам, все же может оказаться неподходящей, если ее система нагрева, глубина формования, компоновка форм или конфигурация автоматизации не соответствуют задаче.
Зона формования и максимальные размеры детали
Рабочая зона формования должна вмещать лист с учетом геометрии облицовки и припуска для зажима, необходимого машине. Изготовителям также следует учитывать размеры формы, доступ для загрузки, требования к обрезке и пространство для автоматизированного перемещения.
Для крупных внутренних облицовок холодильников и морозильников может потребоваться машина, специально предназначенная для крупноформатного формования термопластов.
Система нагрева и регулирование температуры
Система нагрева должна обеспечивать достаточную мощность и возможности регулирования для выбранного материала и толщины листа. Независимые зоны нагрева позволяют операторам корректировать распределение тепла с учетом участков с разными требованиями к растяжению.
При оценке машины следует изучить конфигурацию системы нагрева, средства контроля температуры, диапазон регулирования и воспроизводимость параметров в предполагаемых производственных условиях.
Глубина формования и совместимость с формами
Максимальную глубину формования, свободное пространство для формы, схему зажима и вакуумные подключения следует проверить на соответствие фактической конструкции облицовки.
Одних технических характеристик машины недостаточно, чтобы подтвердить возможность успешного формования сложной облицовки. Испытания с использованием репрезентативных материалов и оснастки дают более полезные сведения о возможностях процесса.
Производственный цикл и требования к объему выпуска
Продолжительность цикла включает загрузку листа, нагрев, формование, охлаждение, извлечение из формы и любые встроенные операции перемещения или обрезки. Самый медленный этап может ограничивать общую производительность.
Изготовителям следует рассчитывать необходимый объем выпуска на основе реалистичных допущений о продолжительности цикла, планового времени работы, времени переналадки и ожидаемых простоев. Более короткий номинальный цикл формования не обязательно означает увеличение выпуска готовых деталей, если последующие операции становятся узкими местами.
Автоматизация и потребность в персонале
В зависимости от производственного плана линия формования внутренних облицовок холодильников может включать автоматическую подачу листов, управляемое перемещение, вспомогательные устройства для извлечения из формы, обрезку, транспортировку и контроль качества.
Автоматизация может сократить повторяющиеся ручные операции по перемещению и повысить стабильность процесса, однако инвестиции следует оценивать с учетом объема производства, разнообразия продукции, доступности персонала, возможностей технического обслуживания и стоимости интеграции оборудования в существующее производство.
Распространенные дефекты формования внутренних облицовок холодильников и их причины
Определение дефектов по их расположению и внешнему виду помогает изготовителям сузить круг возможных причин и определить корректирующие меры.
| Дефект | Возможные причины | Проверки технологического процесса |
|---|---|---|
| Чрезмерное утонение | Большая глубина вытяжки, неравномерный нагрев, неподходящая геометрия или чрезмерное растяжение | Измерьте толщину стенок, проверьте распределение нагрева и геометрию формы |
| Морщины или складки | Неправильная температура листа, смещение материала или неподходящая последовательность формования | Проверьте зажим листа, настройки температуры и последовательность контакта с формой |
| Неполное воспроизведение деталей формы | Недостаточный вакуум, засорение воздухоотводящих отверстий или неподходящие условия формования | Проверьте вакуумные каналы, уплотнения, отвод воздуха и температуру материала |
| Следы на поверхности | Повреждение листа, загрязнение формы или проблемы при обращении с материалом и изделием | Проверьте условия хранения листов, чистоту формы и порядок извлечения изделий из формы |
| Отклонения размеров | Нестабильный нагрев или охлаждение, различия в характеристиках материала или нестабильные параметры процесса | Проверьте партии материала, контроль температуры, охлаждение и методы измерения |
| Коробление после извлечения из формы | Недостаточное охлаждение, неравномерная усадка или особенности геометрии изделия | Проверьте время охлаждения, поддержку изделия при извлечении и параметры переработки, установленные для конкретного материала |
Это общие рекомендации по устранению неисправностей, а не окончательные заключения о причинах дефектов. Возникновению дефекта могут способствовать несколько факторов, поэтому результаты корректировок следует проверять в ходе контролируемых испытаний и подтверждать документированными измерениями.
Повышение производительности при изготовлении внутренних корпусов холодильников
Производители могут повысить объем выпуска и стабильность качества, совершенствуя весь производственный процесс, а не сосредотачиваясь исключительно на скорости формования.
Оптимизация цикла нагрева
Правильно настроенный профиль нагрева позволяет уменьшить неравномерность растяжения и обеспечить стабильное достижение листом требуемого состояния для формования. Параметры нагрева следует устанавливать для каждого материала и каждой толщины, а затем контролировать по мере изменения производственных условий.
Сокращение внеплановых простоев
Регулярная проверка нагревательных элементов, вакуумных систем, поверхностей форм, зажимных механизмов и охлаждающего оборудования помогает выявлять проблемы до того, как они приведут к остановке производства.
Графики профилактического обслуживания должны учитывать наработку оборудования, износ компонентов и фактические производственные условия.
Совершенствование процесса смены форм
Если на одной производственной площадке выпускаются разные модели холодильников, время смены форм может влиять на общий коэффициент использования оборудования. Упорядоченное хранение оснастки, стандартизированные соединения, документированные параметры настройки и удобные средства перемещения форм могут упростить переналадку.
Согласование формования и обрезки
Производительность формования должна соответствовать производительности обрезки и последующих операций перемещения изделий. Если сформованные внутренние корпуса накапливаются перед обрезкой или сборкой, линия в целом может не обеспечивать ожидаемый объем выпуска.
При проектировании автоматизированной линии производителям следует оценивать длительность циклов и движение материалов на всех взаимосвязанных операциях.
Организация стабильного контроля качества
Воспроизводимый план контроля позволяет отслеживать основные размеры, толщину стенок, дефекты поверхности и сопряжение с другими компонентами. Регистрация параметров процесса вместе с результатами контроля помогает специалистам выявлять тенденции и воспроизводить производственные условия, обеспечивающие надлежащее качество.
Вакуумное формование внутренних корпусов холодильников в сравнении с другими методами формования
Вакуумное формование — один из нескольких способов изготовления деталей из термопластов. Выбор оптимального процесса зависит от размеров и геометрии детали, материала, объема производства, затрат на оснастку и требований к качеству.
| Процесс | Основные преимущества | Особенности применения для внутренних корпусов холодильников |
|---|---|---|
| Вакуумное формование | Подходит для крупногабаритных деталей из листового материала и сложных контуров поверхности | Требует контроля растяжения материала, толщины стенок, распределения вакуума и обрезки |
| Формование под давлением | Использует дополнительное давление воздуха для более точного воспроизведения деталей формы в подходящих областях применения | Требования к оборудованию и оснастке могут быть выше; пригодность зависит от требований к поверхности и геометрии |
| Литье под давлением | Подходит для многих деталей с мелкими элементами и обеспечивает воспроизводимость формованных изделий | Крупногабаритные внутренние корпуса могут потребовать значительных затрат на оснастку и специализированного оборудования; необходимо оценить геометрию детали и экономическую целесообразность |
| Другие методы формования листовых материалов | Могут подходить для определенных материалов, форм или производственных требований | Применимость зависит от конкретного процесса и требуемых характеристик внутреннего корпуса |
Вакуумное формование часто рассматривают для изготовления крупногабаритных внутренних корпусов холодильников, поскольку оно позволяет придавать нагретым пластиковым листам форму на оснастке и получать крупные изделия как с относительно небольшой, так и с большой глубиной вытяжки. Однако подходящий метод следует выбирать на основе инженерной оценки и сравнения затрат, а не исходя из предположения, что один процесс подходит для любой конструкции внутреннего корпуса.
Области применения формования внутренних корпусов холодильников
Формование внутренних корпусов позволяет изготавливать внутренние пластиковые компоненты для нескольких типов холодильных приборов.
Бытовые холодильники
Внутренние корпуса бытовых холодильников обычно включают отделения для хранения, опоры для полок, скругленные внутренние углы и конструктивные элементы, учитывающие устройство систем охлаждения и теплоизоляции прибора.
Морозильные камеры
Для внутренних корпусов морозильных камер может потребоваться выбор материала и геометрии с учетом предусмотренных рабочих температур, требований к ударопрочности и организации пространства для хранения. Пригодность материала следует подтверждать для конкретного применения.
Коммерческое холодильное оборудование
В холодильных витринах, охладителях напитков и других коммерческих холодильных приборах могут использоваться формованные внутренние корпуса с различными внутренними размерами, системами отвода воды и узлами сопряжения с компонентами.
Специализированное холодильное оборудование
В некоторых лабораторных, медицинских или промышленных холодильных установках могут использоваться внутренние компоненты, изготовленные формованием по индивидуальному заказу. Требования к их материалам, очистке, температурному режиму и соответствию нормативам следует оценивать отдельно, не предполагая, что они совпадают с требованиями к бытовым приборам.
Часто задаваемые вопросы о формовании внутренних корпусов холодильников
1. Что такое формование внутренних корпусов холодильников?
Формование внутренних корпусов холодильников — это процесс придания нагретым листам термопласта формы внутренних оболочек холодильников и морозильных камер. Для получения требуемых трехмерных контуров обычно используют вакуумное формование, после чего изделие охлаждают, извлекают из формы и обрезают.
2. Что такое вакуумное формование при производстве холодильников?
При вакуумном формовании пластиковый лист нагревают до пластичного состояния, располагают над формой или внутри нее и удаляют воздух между листом и формой. Перепад давления прижимает лист к поверхности формы, придавая внутреннему корпусу холодильника заданную конфигурацию.
3. Какие пластиковые материалы используют для внутренних корпусов холодильников?
Ударопрочный полистирол (HIPS) часто рассматривают как материал для внутренних корпусов холодильников. Также могут рассматриваться ABS, PP и другие подходящие термопласты в зависимости от требований к ударопрочности, температурному режиму, стабильности размеров, внешнему виду, технологическим характеристикам и стоимости.
4. Почему HIPS используют для внутренних корпусов холодильников?
HIPS обеспечивает подходящее сочетание формуемости, ударопрочности, жесткости и стоимости для многих внутренних компонентов бытовой техники. При этом выбранную марку материала и толщину листа необходимо проверить на соответствие геометрии внутреннего корпуса, условиям эксплуатации и производственным требованиям.
5. Как производители могут предотвратить неравномерность толщины стенок при вакуумном формовании?
Производители могут проверить равномерность нагрева листа, температуру материала, глубину вытяжки, геометрию формы, радиусы скругления углов и распределение вакуума. Измерение толщины стенок пробных изделий помогает выявить участки с высоким растяжением и определить необходимые корректировки профиля нагрева или конструкции формы.
6. Что вызывает дефекты при вакуумном формовании внутренних корпусов холодильников?
К распространенным дефектам относятся чрезмерное утонение, морщины, неполное формование, следы на поверхности, отклонения размеров и коробление. Возможные причины включают неравномерный нагрев, неподходящую геометрию формы, недостаточный вакуум, нестабильное охлаждение, поврежденные листы или нестабильные параметры процесса.
7. Как выбрать вакуум-формовочную машину для внутренних корпусов холодильников?
Оцените требуемую площадь формования, максимальные размеры изделия, глубину формования, систему нагрева, характеристики вакуумной системы, совместимость с формами, организацию охлаждения, требования к обрезке, длительность цикла и уровень автоматизации. Испытания с использованием предусмотренных материала и оснастки помогут подтвердить пригодность машины.
8. Можно ли автоматизировать формование внутренних корпусов холодильников?
Да. В зависимости от конструкции оборудования и производственных требований автоматизация может охватывать подачу листов, формование, вспомогательные операции извлечения из формы, обрезку, транспортировку и контроль. Подходящий уровень автоматизации зависит от целевого объема выпуска, разнообразия продукции, доступности персонала и затрат на интеграцию.
9. Как конструкция формы влияет на качество внутренней камеры холодильника?
Геометрия формы влияет на растяжение материала, толщину в углах, чёткость поверхности, точность размеров и извлечение изделия из формы. Правильно подобранные радиусы скругления, расположение воздухоотводных отверстий, вакуумные каналы и припуски на усадку помогают листу принимать форму и сохранять требуемые размеры детали.
10. Подходит ли вакуумное формование для крупносерийного производства холодильников?
Вакуумное формование может обеспечивать крупносерийное производство, если оборудование, оснастка, материал, время цикла и последующие операции рассчитаны на требуемый объём выпуска. Фактическую производительность следует подтверждать реалистичными расчётами времени цикла, испытаниями качества и планированием технического обслуживания.
11. Какую информацию следует предоставить при запросе на оборудование для формования внутренних камер холодильников?
Полезно предоставить чертежи или образцы внутренней камеры, максимальные габариты, материал и толщину листа, глубину формования, целевую производительность, требования к обрезке, сведения о форме, доступную производственную площадь и желаемый уровень автоматизации. Эти характеристики помогают поставщикам оборудования оценить предлагаемую конфигурацию производства.
12. В чём разница между вакуумным формованием и формованием под давлением?
При вакуумном формовании нагретый пластиковый лист притягивается к форме за счёт вакуума. При формовании под давлением дополнительно используется избыточное давление воздуха для прижатия листа к форме, что в подходящих случаях может улучшить воспроизведение деталей. Выбор оптимального способа зависит от геометрии внутренней камеры, требований к поверхности, материала, оснастки и экономических показателей производства.
Сотрудничество с Junsai Group в области термоформовочного оборудования
Выбор оборудования для производства внутренних камер холодильников требует чёткого понимания характеристик планируемой детали, объёма производства, материала, оснастки и планировки производственных помещений.
При оценке решения для формования внутренних камер холодильников производителям следует подготовить чертежи или образцы камеры, спецификации листового материала, требуемые размеры формования, целевую производительность и требования к автоматизации. Эти сведения помогают определить, способна ли предлагаемая конфигурация оборудования удовлетворить требования конкретного применения.
Junsai Group поставляет термоформовочное оборудование и решения по автоматизации для промышленного производства. Для проекта по изготовлению внутренних камер холодильников конфигурацию оборудования и процесс формования следует оценивать с учётом фактических производственных требований, при необходимости проводя испытания с использованием репрезентативных материалов и оснастки.
Свяжитесь с Junsai Group чтобы обсудить ваши требования к формованию внутренних камер холодильников и определить характеристики оборудования, наиболее соответствующие вашему производственному плану.



