






Термоформование пластиковой упаковки широко применяется для изготовления блистерной упаковки, лотков для продукции, упаковки типа «ракушка», защитных вкладышей и других видов формованной пластиковой упаковки. Нагревая термопластичный лист и придавая ему форму с помощью формы, производители могут создавать упаковку с учетом размеров и внешнего вида продукта, требований к обращению с ним и условий дистрибуции.
Для производителей упаковки выбор подходящего термоформовочного оборудования не ограничивается подбором высокоскоростной упаковочной машины. Использование материала, конструкция оснастки, точность формования, эффективность обрезки, требования к операторам и последующие упаковочные операции влияют на эффективность производства и долгосрочные эксплуатационные затраты.
Junsai Group предлагает промышленное оборудование и решения по автоматизации для производственных задач. В проектах по изготовлению пластиковой упаковки выбор оборудования должен основываться на требуемой конструкции упаковки, материале, объеме производства, методе формования и уровне автоматизации. Правильно подобранная система может помочь производителям поддерживать качество упаковки, контролировать затраты на оплату труда и выстроить производственный процесс, соответствующий текущему спросу и будущему росту.
Что такое термоформование пластиковой упаковки?
Термоформование пластиковой упаковки — это производственный процесс, при котором термопластичный лист или пленку нагревают до состояния, пригодного для формования, формуют по наружной поверхности формы или в ее полости, охлаждают и обрезают для получения готового упаковочного компонента. В зависимости от задачи для формования пластика могут использоваться вакуум, избыточное давление воздуха или механическая помощь.
Этот процесс применяется для изготовления широкого ассортимента упаковочной продукции, включая блистерную упаковку, прозрачную упаковку типа «ракушка», лотки для продукции, упаковку для демонстрации в розничной торговле, защитные вкладыши и упаковку с полостями индивидуальной формы. Готовая упаковка может быть спроектирована так, чтобы фиксировать изделие, защищать его при транспортировке, демонстрировать покупателям или подготавливать к последующим операциям наполнения и запечатывания.
Термоформование пластиковой упаковки особенно полезно, когда упаковке необходимо придать определённую трёхмерную форму. Пресс-форма определяет геометрию упаковки, а выбор материала и настройки процесса влияют на прозрачность, жёсткость, толщину стенок, стабильность размеров и внешний вид.
В зависимости от продукта и организации производства термоформование может выполняться как отдельная операция формования или быть интегрировано с оборудованием для вырубки, штабелирования, наполнения, запечатывания и контроля.
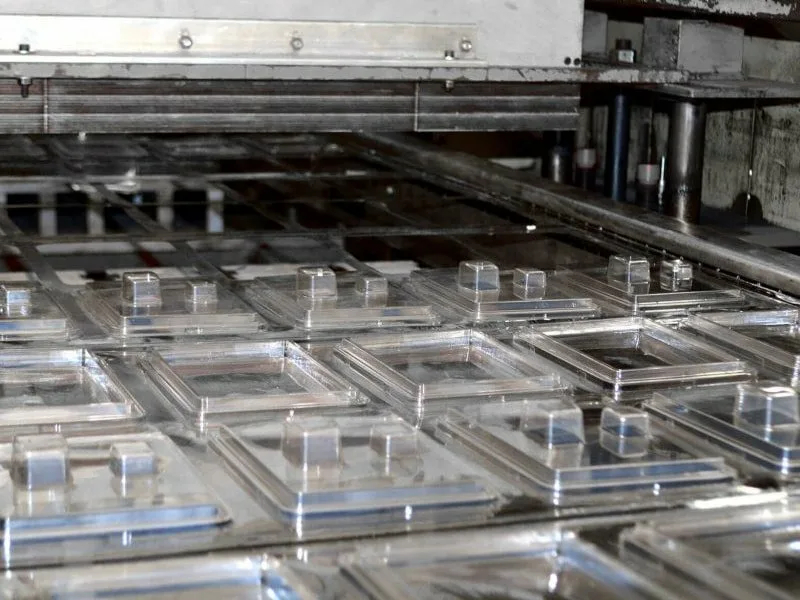
Области применения термоформования пластиковой упаковки
Термоформование позволяет удовлетворять требования к упаковке в розничной торговле, производстве потребительских товаров, электроники, промышленных компонентов и пищевых продуктов, а также в отдельных областях медицины и фармацевтики. Каждая область применения предъявляет свои требования к совместимости материалов, защите продукта, внешнему виду упаковки и объёму производства.
Блистерная упаковка
Блистерная упаковка представляет собой сформованную пластиковую ячейку, в которой размещается продукт и которая обычно соединяется с картонной подложкой, фольгой, упаковочным картоном или другим запечатывающим материалом. Ячейку можно спроектировать в соответствии с размерами продукта, чтобы она помогала удерживать его на месте при обращении и выкладке.
Типичные области применения включают упаковку крепёжных изделий, небольших инструментов, электронных аксессуаров, потребительских товаров, а также отдельных фармацевтических изделий или изделий медицинского назначения.
Для блистерной упаковки могут потребоваться прозрачный материал, обеспечивающий видимость продукта, заданная глубина ячейки, плоский фланец для запечатывания или определённый способ вскрытия. Эти требования следует учитывать при проектировании пресс-формы и выборе материала.
Для блистерной упаковки фармацевтических препаратов структуру упаковки необходимо выбирать с учётом назначения продукта. Защита от влаги и кислорода, химическая совместимость, герметичность шва и нормативные требования могут определять пригодность конкретной термоформованной структуры.
Упаковка для розничной торговли и потребительских товаров
Упаковка для розничной торговли часто должна сочетать видимость продукта с его надёжной фиксацией и привлекательным внешним видом. Термоформование позволяет изготавливать прозрачные крышки, упаковку-ракушку, демонстрационные лотки и фигурные вкладыши для потребительских товаров.
Упаковка, разработанная под конкретный продукт, может уменьшить его нежелательное перемещение внутри и облегчить выкладку. При проектировании упаковки также следует учитывать способ загрузки продукта, способ закрывания упаковки, необходимость удобного доступа для покупателей, а также условия транспортировки и хранения готовой упаковки.
Лотки и контейнеры для пищевой упаковки
Термоформованные пластиковые лотки и контейнеры используются для упаковки отдельных видов пищевых продуктов. Упаковка может требовать совместимости с оборудованием для наполнения, возможности штабелирования и запечатывания, а также соответствия условиям холодильного хранения или дистрибуции.
При выборе материала следует учитывать тип пищевого продукта, температурный диапазон, условия контакта и применимые требования к материалам, контактирующим с пищевыми продуктами. Не следует автоматически считать, что марка пластика, подходящая для одной области применения, подходит и для другой.
Для пищевой упаковки в модифицированной газовой среде или другой герметичной пищевой упаковки необходимо оценивать всю структуру упаковки и процесс запечатывания с учётом требуемого срока годности и условий дистрибуции.
Упаковка для электроники и промышленной продукции
Для электроники и промышленной продукции могут потребоваться лотки или специальные вкладыши, которые разделяют компоненты и уменьшают их перемещение при транспортировке. Термоформованную упаковку можно спроектировать с учётом размеров изделия, предусмотрев отдельные ячейки для разъёмов, сборочных узлов, инструментов или хрупких деталей.
Если необходима защита от электростатического разряда, выбранный материал или обработка поверхности должны обеспечивать требуемые электрические свойства. Обычное термоформование пластика само по себе не обеспечивает защиту от электростатического разряда (ESD).
Медицинская и фармацевтическая упаковка
Медицинская упаковка может включать формованные лотки, защитные вкладыши и блистерные структуры для размещения медицинских или других изделий. Требования могут значительно различаться в зависимости от того, предназначена ли упаковка для защиты при транспортировке, упорядоченного размещения, упаковки разовых доз или использования в качестве стерильной барьерной системы.
Для стерильной упаковки медицинских изделий необходимо совместно оценивать материал, процесс запечатывания, совместимость со стерилизацией, целостность упаковки и предполагаемые условия хранения. Сам факт изготовления упаковки методом термоформования не означает, что она стерильна или подходит для конкретного медицинского применения.
Как происходит термоформование пластиковой упаковки
Производственный процесс начинается с выбора материала и проектирования упаковки, за которыми следуют нагрев, формование, охлаждение, обрезка и контроль качества. В зависимости от области применения дополнительные этапы могут включать штабелирование, загрузку продукта, запечатывание, маркировку и окончательную упаковку.
1. Проектирование упаковки и подготовка оснастки
Проект упаковки определяет размеры, форму ячеек, геометрию стенок, линию обрезки, фланец и другие элементы, необходимые для готового изделия. Прежде чем приступать к изготовлению производственной оснастки, инженерам следует проанализировать размеры продукта и функции упаковки.
При проектировании учитывают глубину вытяжки, формовочные уклоны, радиусы скругления углов, распределение материала, извлечение из формы, штабелирование и доступное пространство между соседними ячейками. Эти параметры влияют на лёгкость формования листа и стабильность обрезки готовой упаковки.
Для крупносерийного производства оснастку также следует оценивать с учётом количества ячеек, цикла формования, схемы вырубки и последующего оборудования для перемещения изделий.
2. Подача и нагрев пластикового листа
В зависимости от конструкции машины и формата упаковки термопластичный листовой материал может подаваться из рулонов или в виде отдельных листов. Материал нагревают до достижения подходящего для формования температурного диапазона.
Равномерность нагрева влияет на то, как материал вытягивается в пресс-форме. Неравномерный нагрев может приводить к неодинаковой толщине стенок, недостаточно чёткому воспроизведению формы ячеек, дефектам поверхности или различиям между ячейками.
Правильный профиль нагрева зависит от полимера, толщины листа, геометрии упаковки, конфигурации машины и скорости производства. Настройки следует определять по результатам испытаний конкретного материала, а не применять одинаково ко всем видам пластика.
3. Формование упаковки
Когда лист достигает требуемого состояния, ему придают форму по поверхности пресс-формы.
При вакуумном формовании нагретый лист прижимается к пресс-форме за счёт пониженного давления. При формовании под давлением используется избыточное давление воздуха, которое прижимает материал к пресс-форме и может улучшить воспроизведение мелких деталей поверхности. Если геометрия упаковки требует более точного контроля распределения материала, также могут использоваться механические средства предварительной вытяжки.
Выбор подходящего метода формования зависит от требуемой формы, детализации поверхности, свойств материала, размеров упаковки и целевой себестоимости.
4. Охлаждение и обрезка
После формования пластик охлаждают до состояния, позволяющего сохранять заданную форму. Затем сформованное полотно проходит операцию обрезки или вырубки, в ходе которой отделяются отдельные упаковки или формируется требуемый контур упаковки.
Точность вырубки влияет на качество кромок, размеры упаковки, штабелирование и точность сопряжения при последующих операциях запечатывания или сборки. Следует контролировать износ оснастки и нестабильность поведения материала, поскольку со временем они могут влиять на результаты обрезки.
5. Штабелирование, наполнение и запечатывание
В зависимости от области применения сформованная упаковка может автоматически укладываться в стопки или передаваться на отдельную линию наполнения и запечатывания.
При изготовлении блистерной упаковки может потребоваться загрузка продукта с последующим прикреплением картонной подложки, фольги или другого покровного материала. Другие виды упаковки могут использоваться в качестве защитных лотков или вкладышей без операции запечатывания.
Если формование и упаковывание объединены в одной системе, перемещение между станциями должно быть согласовано. Формовочная машина, устройство подачи, запечатывающее оборудование и станция вырубки должны работать с согласованной производительностью, чтобы избежать узких мест.
6. Контроль и обращение с готовой упаковкой
Готовую упаковку следует проверять на соответствие установленным требованиям. Типовые проверки включают контроль размеров ячеек, внешнего вида стенок, качества обрезки, соответствия упаковки продукту, устойчивости штабелирования и, при необходимости, качества запечатывания.
Методы контроля зависят от продукта и функции упаковки. Для прозрачного блистера, предназначенного для розничной торговли, могут потребоваться проверки внешнего вида и размеров, тогда как для фармацевтической или стерильной медицинской упаковки могут быть необходимы дополнительные меры контроля процесса и испытания целостности упаковки.
Выбор машины для изготовления пластиковой упаковки
Выбор наиболее подходящей упаковочной машины зависит от типа производимой упаковки и необходимых операций. Термоформовочная машина может выполнять этапы формования и обрезки, тогда как комплексная упаковочная система может также включать оборудование для подачи, наполнения, запечатывания, печати, штабелирования или транспортирования.
Полуавтоматические упаковочные машины
Полуавтоматическая система может подойти производителям, выпускающим небольшие партии, часто меняющим продукцию или внедряющим новый формат упаковки.
Некоторые операции автоматизированы, а другие задачи, такие как загрузка продуктов, перемещение упаковки или переналадка, выполняет оператор. В зависимости от оборудования и области применения такая конфигурация может снизить первоначальные инвестиции по сравнению с более интегрированной системой.
Однако фактическая потребность в персонале зависит от организации рабочего процесса, обращения с продуктом, требований безопасности и ожидаемого объёма выпуска. При изменении доступности рабочей силы или производственных потребностей полуавтоматическая машина не обязательно оказывается вариантом с наименьшими затратами.
Автоматические системы термоформования и упаковывания
Автоматизированные системы могут согласовывать несколько производственных этапов, уменьшая потребность в повторяющихся ручных операциях по перемещению и помогая поддерживать стабильные временные интервалы между операциями.
В зависимости от конфигурации машины автоматизация может охватывать подачу рулонного материала, нагрев листа, формование, обрезку, штабелирование, перемещение продукта, наполнение, запечатывание и контроль. Не каждое упаковочное применение требует объединения всех этих функций в одной линии.
Производителям следует оценивать систему в целом, а не сосредотачиваться только на формовочной машине. На производительность линии влияют самая медленная операция, время переналадки, доступность материала, техническое обслуживание и остановки, связанные с качеством.
Высокоскоростные упаковочные машины
Высокоскоростная упаковочная машина предназначена для обеспечения высокой производительности при заданных условиях эксплуатации. Фактическая производительность зависит от размеров упаковки, материала, количества формующих гнезд, глубины формования, требований к запайке, схемы резки и стабильности производственного процесса.
Номинальную скорость машины не следует рассматривать как гарантию объема выпуска годной к реализации продукции. Производителям следует подтверждать производительность на предполагаемом материале и выбранной конструкции упаковки с учетом запуска, штатной работы, смены продукции, доли брака и последующих операций с изделиями.
При крупносерийном производстве производственные испытания дают более полезную основу для сравнения оборудования, чем одна лишь максимальная частота циклов.
Материалы для термоформования пластиковой упаковки
Выбор материала влияет на прозрачность упаковки, жесткость, ударопрочность, химическую совместимость, поведение при формовании и общую стоимость материала. Материал должен подходить как для процесса термоформования, так и для предполагаемого использования упаковки.
| Материал | Типичные характеристики | Критерии выбора |
|---|---|---|
| PET и APET | Прозрачность и применение во многих видах лотков, блистерной упаковки и упаковки для розничной торговли | Необходимо проверить марку материала, требования к формованию и предполагаемые условия контакта |
| PETG | Прозрачность и формуемость для определенных конструкций упаковки | Необходимо оценить химическую совместимость и эксплуатационные характеристики применительно к конкретному назначению |
| PVC | Формуемость и прозрачность в определенных видах упаковки | Необходимо учитывать требования к продукции, возможности вторичной переработки и ограничения, действующие на соответствующем рынке |
| HIPS | Формуемость и пригодность для определенных конструкций непрозрачной упаковки или упаковки из ударопрочных модифицированных материалов | Необходимо оценить жесткость, ударопрочность и требования к поверхности |
| Полипропилен (PP) | Низкая плотность и химическая стойкость во многих областях применения | Необходимо контролировать усадку и изменение размеров; проверять температурные требования |
| Поликарбонат (PC) | Ударопрочность и возможность изготовления прозрачных формованных деталей | Необходимо проверить пригодность марки материала, воздействие химических веществ и стоимость |
| Полиэтилен (PE) | Химическая стойкость во многих средах | Необходимо учитывать жесткость, поведение при формовании и стабильность размеров |
Это общее сравнение. Характеристики могут различаться в зависимости от марки материала, поставщика, толщины листа и условий переработки. Для упаковки, предназначенной для пищевой, фармацевтической или медицинской продукции, материал необходимо выбирать с учетом конкретного применения и действующих требований.
При выборе материала также следует учитывать количество отходов, образующихся при обрезке, возможность возврата производственных отходов в переработку, доступность вторичного сырья там, где его применение допустимо, и любые ограничения, распространяющиеся на готовую упаковку.
Повышение качества упаковки и эффективности производства
Качество упаковки зависит от взаимосвязи между конструкцией упаковки, материалом, технологической оснасткой, настройками машины и последующими операциями. Улучшение одного участка процесса может не устранить проблему, вызванную другим этапом.
Обеспечивайте стабильный нагрев
Система нагрева должна обеспечивать воспроизводимый температурный профиль по всей зоне формования. Неравномерность нагрева может приводить к различиям в глубине формующих гнезд, толщине стенок и внешнем виде изделий. Настройки процесса с учетом конкретного материала и регулярные проверки оборудования помогают поддерживать стабильные условия формования.
Подбирайте пресс-форму под конструкцию упаковки
Конструкция пресс-формы влияет на течение материала, четкость воспроизведения контуров формующих гнезд, извлечение изделий и стабильность размеров. Правильно выбранные уклоны и радиусы могут повысить надежность формования и извлечения изделий, а расположение нескольких формующих гнезд влияет на коэффициент использования листа и объем выпуска продукции.
Согласовывайте формование и обрезку
Короткий цикл формования не обязательно обеспечивает высокую общую эффективность производства, если обрезка, укладка в стопы или передача изделий не успевают за ним. Линию следует оценивать как единый взаимосвязанный производственный процесс, уделяя внимание согласованию времени работы станций, перемещению материала и распространенным причинам простоев.
Контролируйте расход материала и образование отходов
Коэффициент использования материала влияет на себестоимость каждой единицы готовой упаковки. Компоновка изделий, расстояние между формующими гнездами, размеры листа, схема обрезки и толщина материала определяют количество годной продукции, получаемой из каждого листа или рулона.
Производителям следует оценивать расход материала вместе с эксплуатационными характеристиками упаковки. Уменьшение толщины или изменение компоновки может снизить расход материала, однако любые изменения должны сохранять требуемую жесткость упаковки, ее защитные свойства, характеристики запайки и размеры.
Внедряйте воспроизводимые процедуры контроля качества
Критерии контроля следует определить до начала производства. В зависимости от упаковки они могут включать размеры, внешний вид, качество кромок, глубину формованных полостей, соответствие упаковки изделию или герметичность шва.
Отслеживание дефектов во времени помогает определить, связаны ли отклонения с материалом, технологической оснасткой, нагревом, формованием, обрезкой или последующими операциями с изделиями. Корректирующие действия должны устранять источник отклонений, а не сводиться исключительно к итоговому контролю.
Управление затратами на оплату труда и долгосрочными эксплуатационными расходами
Затраты на оплату труда — один из элементов общей стоимости упаковочных операций. Закупочная стоимость оборудования, технологическая оснастка, расход материала, энергопотребление, техническое обслуживание, переналадки, отходы и простои также влияют на экономику производства.
Полуавтоматическая машина может стать практичным начальным решением при небольших объемах выпуска или разнообразии форматов продукции. Автоматизированная система может сократить объем повторяющихся ручных операций и обеспечить более высокую производительность, если производственная потребность достаточно стабильна, чтобы оправдать дополнительное оборудование и работы по интеграции.
Перед выбором системы производителям следует оценить себестоимость единицы годной упаковки, а не только сравнивать цены машин. В расчет следует включить:
- Затраты на оборудование и технологическую оснастку за предполагаемый срок службы.
- Расход материала и стоимость отходов обрезки.
- Количество часов работы операторов за производственную смену.
- Энергопотребление, техническое обслуживание и запасные части.
- Время переналадки между форматами упаковки.
- Брак, доработку и перерывы в производственном процессе.
- Объем выпуска, достижимый при соблюдении требуемого качества упаковки.
Экономическая эффективность в долгосрочной перспективе зависит от того, насколько оборудование соответствует фактическому ассортименту продукции и спросу. Система с избыточной производительностью может оставлять часть мощностей незагруженной, а система с недостаточной производительностью — требовать дополнительных смен или создавать узкие места в производстве.
Реалистичная оценка должна учитывать предполагаемый ассортимент продукции, режим сменности, годовой объем выпуска и требования к качеству. По возможности эти исходные предположения следует проверять в ходе испытаний с использованием предполагаемого материала и выбранной конструкции упаковки.
Сравнение термоформования с другими процессами изготовления упаковки
Термоформование — один из множества способов изготовления упаковки. Выбор подходящего процесса зависит от геометрии упаковки, материала, необходимых конструктивных особенностей, объема производства и бюджета на технологическую оснастку.
| Процесс | Типичные области применения | Основные факторы |
|---|---|---|
| Термоформование пластмасс | Блистерная упаковка, лотки, упаковка-ракушка, вкладыши и формованные крышки | Подходящий листовой материал, конструкция пресс-формы, распределение материала и обрезка |
| Литье под давлением | Жесткие пластиковые контейнеры, укупорочные изделия и компоненты со сложными встроенными элементами | Инвестиции в пресс-форму, геометрия изделия и объем производства |
| Изготовление гибкой упаковки | Пакеты, гибкие мешки и упаковка на основе пленки | Структура пленки, способ запайки, барьерные свойства и фасовочное оборудование |
| Изготовление картонной упаковки | Складные картонные коробки, обечайки, картонные подложки и демонстрационная упаковка | Марка картона, качество печати, геометрия сгибов и сборка |
Эти процессы также можно сочетать. Например, блистерная упаковка может состоять из термоформованной пластиковой ячейки и картонной подложки или крышки из фольги. При разработке общей конструкции упаковки следует учитывать, как каждый материал и процесс влияет на защитные свойства, внешний вид, запайку, стоимость и обращение с упаковкой после окончания срока ее использования.
Выбор упаковочного решения для крупносерийного производства
Подходящее упаковочное решение должно обеспечивать требуемый объем выпуска без ухудшения эксплуатационных характеристик упаковки и без излишних эксплуатационных расходов. Крупносерийное производство требует внимания к производительности оборудования, снабжению материалами, планированию переналадок, доступу для технического обслуживания и последующим операциям с изделиями.
При выборе оборудования следует учитывать следующие факторы:
Размеры и геометрия упаковки: Определите площадь формования, глубину полостей, контур обрезки и требуемые допуски на размеры.
Материал и толщина: Уточните марку полимера, формат листа, диапазон толщины и поведение материала при нагреве и формовании.
Целевой объём выпуска: Определите ожидаемое количество годных упаковок за смену или год с учётом стандартных переналадок и плановых простоев.
Уровень автоматизации: Определите, какие операции следует автоматизировать, а какие можно оставить ручными, исходя из объёма производства, разнообразия продукции и обеспеченности персоналом.
Требования к качеству: Определите необходимые проверки внешнего вида упаковки, размеров, соответствия упаковываемому изделию, качества запечатывания и предусмотренной защиты продукции.
Будущие изменения продукции: Учтите, должна ли линия обеспечивать работу с различными конструкциями полостей, размерами упаковки или характеристиками материалов.
Характеристики оборудования следует проверять на соответствие фактическим производственным требованиям. Испытания на образцах и анализ полного производственного процесса помогают определить, способна ли выбранная конфигурация обеспечить требуемый результат.
Решения для термоформования пластиковой упаковки от Junsai Group
Junsai Group предлагает промышленное оборудование и решения по автоматизации для производственных предприятий. При реализации проектов термоформования пластиковой упаковки оценку оборудования следует начинать с требований к упаковке, выбранного термопластичного материала и ожидаемых условий производства.
Практическая оценка проекта может включать:
- Чертежи или трёхмерные модели упаковки.
- Тип материала, толщину листа и размеры упаковки.
- Необходимые операции формования и обрезки.
- Определение типа упаковки: блистерная упаковка, лотки, упаковка с откидной крышкой или другая формованная упаковка.
- Целевой объём производства и желаемый уровень автоматизации.
- Необходимые операции контроля, укладки в стопы, наполнения, запечатывания или последующей обработки.
Эти сведения помогают определить конфигурацию оборудования и требования к оснастке для дальнейшей оценки. Если показатели производительности имеют важное значение, производственные испытания должны подтвердить качество формования, стабильность размеров, фактическое время цикла, эффективность использования материала и совместимость с последующими операциями.
Производители, планирующие модернизировать процесс изготовления упаковки или разработать упаковку для нового продукта, могут обсудить с Junsai Group требования к оборудованию с учётом предполагаемого применения. Перед выбором оборудования его возможности, производительность и совместимость с материалами следует проверить на соответствие окончательным техническим требованиям проекта.
Часто задаваемые вопросы о термоформовании пластиковой упаковки
1. Что такое термоформование пластиковой упаковки?
Термоформование пластиковой упаковки — это процесс, при котором термопластичный лист нагревают, формуют по наружной поверхности формы или в её полости, охлаждают и обрезают для получения готовой упаковки. К распространённым изделиям относятся блистерные упаковки, лотки, упаковки с откидной крышкой и защитные вкладыши.
2. Какие изделия можно изготавливать методом термоформования?
Методом термоформования можно изготавливать широкий ассортимент упаковочной продукции, включая блистеры для розничной торговли, прозрачные упаковки с откидной крышкой, пищевые лотки, вкладыши для электроники, лотки для промышленных компонентов и отдельные виды медицинской упаковки. Подходящая конструкция зависит от свойств материала, геометрии упаковки и назначения продукта.
3. В чём разница между упаковыванием в блистеры и блистерной упаковкой?
Эти термины часто используются как взаимозаменяемые. Под блистерной упаковкой обычно понимают конструкцию упаковки, а упаковывание в блистеры может означать процесс размещения продукции в полостях блистера и завершения упаковочных операций. При планировании производства полезно отделять этап термоформования от наполнения, запечатывания и окончательной вырубки.
4. Как высокоскоростная упаковочная машина повышает эффективность производства?
Высокоскоростная упаковочная машина может увеличить объём выпуска при условии синхронной работы операций формования, обрезки, наполнения, запечатывания и перемещения продукции. Фактическая эффективность производства также зависит от переналадок, простоев, наличия материалов, уровня брака и способности последующих участков поддерживать требуемый темп.
5. Какую упаковочную машину выбрать: полуавтоматическую или полностью автоматизированную?
Полуавтоматическая система может подходить для небольших партий, частой смены продукции или невысокого первоначального спроса на выпуск. Полностью автоматизированная система может подходить для стабильного крупносерийного производства, в котором сокращение ручных операций и согласованная работа оборудования оправдывают инвестиции. Оптимальный выбор зависит от потребности в персонале, разнообразия продукции, ожидаемого объёма выпуска и совокупных эксплуатационных затрат.
6. Какие материалы обычно используются для термоформования пластмасс?
PET, APET, PETG, PVC, HIPS, полипропилен, поликарбонат и отдельные марки полиэтилена применяются для различных задач термоформования. Материал необходимо выбирать с учётом требований к жёсткости и прозрачности упаковки, химической совместимости, температурному воздействию, формованию и назначению.
7. Как производителям снизить затраты на оплату труда при производстве упаковки?
Затраты на оплату труда можно снизить за счёт автоматизации повторяющихся операций, совершенствования перемещения материалов, сокращения времени переналадки, уменьшения объёма доработок и согласования работы участка формования с последующими участками. Экономический эффект следует оценивать с учётом инвестиций в оборудование, технического обслуживания, потребности в персонале и фактического объёма производства.
8. Что влияет на качество упаковки при термоформовании?
Качество упаковки зависит от стабильности свойств материала, равномерности нагрева, конструкции формы, условий формования, охлаждения, точности обрезки и обращения с изделиями на последующих этапах. Для упаковок, требующих запечатывания, необходимо также оценивать результативность всего процесса запечатывания.
9. Подходит ли термоформование для длительного крупносерийного производства?
Да, если конструкция упаковки, материал, оснастка, оборудование и средства управления производством соответствуют конкретной задаче. Стабильность работы в долгосрочной перспективе зависит от воспроизводимости настроек процесса, технического обслуживания, снабжения материалами, состояния оснастки и контроля качества продукции.
10. Как выбрать подходящую машину для производства пластиковой упаковки?
Начните с чертежа упаковки, материала, толщины листа, площади формования, целевого объёма производства и необходимых операций. Затем оцените автоматизацию, оснастку, время цикла, обрезку, интеграцию с последующими участками, техническое обслуживание и требования к контролю. При необходимости подтвердите ключевые ожидаемые показатели испытаниями.
Спланируйте проект термоформования пластиковой упаковки
Правильно подобранная система термоформования объединяет конструкцию упаковки, выбор материала, технологию формования, точность обрезки и последующее перемещение изделий в согласованный производственный процесс. Комплексная оценка этих факторов помогает производителям повышать эффективность производства, контролировать затраты на оплату труда и поддерживать качество упаковки в долгосрочной перспективе.
Свяжитесь с Junsai Group чтобы обсудить применение вашей пластиковой упаковки, объём производства, требования к материалам и цели автоматизации. Предоставление чертежей упаковки и сведений о целевом объёме выпуска поможет сформировать практическую основу для оценки необходимого оборудования и конфигурации производства.



